

giriiş
Ocak 2025'te, Alman bir otomasyon ekipmanı üreticisinden bir makine mühendisi Beska ekibine ulaştı. Yüksek hızlı bir paketleme makinesi için 8 adet özel 316 paslanmaz çelik birleştirme parçasına ihtiyaçları vardı. Ve parçaların ±0,015 mm içinde konumsal toleransı gerekiyordu. Mühendis, e-postasına bir 3B model ekleyerek "Bu parçalara bu ekipmana uyması için ihtiyacımız var. CNC işleme ekibiniz mümkün olan en kısa sürede teslimat yapabilir mi?" diye yazdı. Başlangıçta geleneksel yöntemleri kullandık ve montaj sırasında başarısız olduk. Sonuç olarak delikler 0,03 mm hizasız kaldı ve sızdırmazlık yüzeyleri basınç altında sızdırdı.
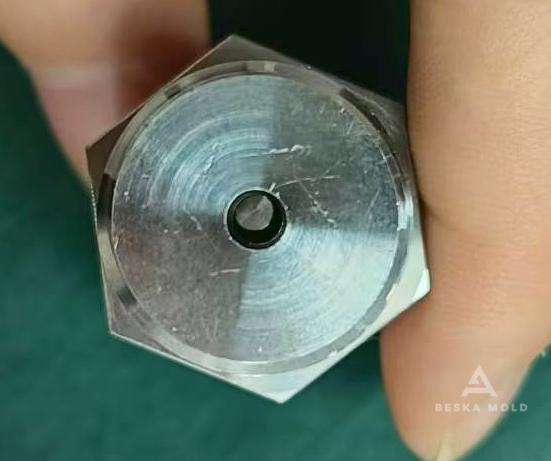
Proje Özeti
| Kategori | Detaylar |
|---|---|
| Müşteri | Alman otomasyon ekipmanları üreticisi |
| Malzemeler | paslanmaz çelik 316 |
| Miktar | 8 adet |
| İşleme | Torna-Freze Kompozit İşleme |
| Meydan okumak | İlk prototipler, hizalanmamış delikler ve sızdıran sızdırmazlık yüzeyleri nedeniyle başarısız oldu |
Derinlemesine Nedenler ve Çözümler Analizi
İlk prototip partisini ürettikten sonra, mühendisimiz bize sökülmüş parçaların fotoğraflarını gönderdi: "Buradaki boşlukları fark ettiniz mi? Montaj ekibimiz onları zorla yerleştirmek için saatler harcadı. Üretim için işe yaramayacak." Sonra mühendisimizle bir toplantı başlattık ve iki temel neden belirledik:
1. Malzeme Stresi
2. Eksik Toleranslar
Çözümler
Tek Kurulum: Parça baştan sona sabitlenmiş halde kaldı. Torna tekniği temel geometriyi oluşturdu; entegre freze takımları daha sonra iş parçasını sökmeden yuvalar ve delikler ekledi.
Geribildirim Döngüleriyle Deneme Üretimi
Önce iki test parçası işledik. Mühendisimiz onları hemen birleştirmeye çalıştı ve "İlk uyum 90% çok daha iyi. Conta yüzey kalitesini iyileştirebilir miyiz?" diye yanıtladı.
Uygulama
- Malzeme Hazırlığı (15-18 Ocak 2025): 316 paslanmaz çelik stok sertliğini (HRB 85-95) doğruladık ve ultrasonik testle tespit edilen iç boşluklar nedeniyle bir partiyi reddettik.
- Programlama (19-21 Ocak): Mühendis, eşmerkezlilik açısından kritik özelliklere öncelik vermek için takım yollarını yeniden tasarladı ve sızdırmazlık yüzeyinin düzlüğünü garantilemek için son bir "yay geçişi" ekledi.
- Son İşleme (22-25 Ocak): Sekiz parçanın tamamını 72 saatte tamamladık ve 0,012 mm'lik konumsal toleransı gösteren muayene raporlarıyla birlikte gönderdik.

Sonuçlar ve Geri Bildirimler
Mühendis 30 Ocak'ta e-posta gönderdi: “Parçalar ilk denemede mükemmel bir şekilde birleştirildi. Basınç testi sırasında sızıntı olmadı. Makinenin çalışır haldeki bir fotoğrafını ekliyorum—ekibiniz bu projeyi kurtardı.”
Önemli İyileştirmeler:
- Birim başına harcadığımız montaj süresi 45 dakikadan 8 dakikaya düştü.
- Çiftleşme arayüzleri için sıfır yeniden çalışma gerekliliği vardır;
- Sızdırmazlık yüzeyleri sağlandı.


 Turkish
 English
 Hebrew
 French
 Russian
 German
 Spanish
 Portuguese