

giriiş
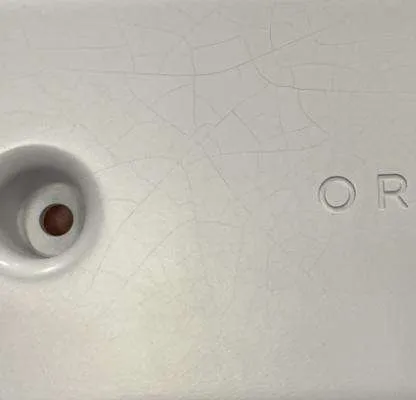
Proje Özeti
| Proje Bilgisi | Detaylar |
|---|---|
| Malzeme | ABS |
| İşleme | CNC İşleme |
| Yüzey İşlemleri | Tablo |
| Müşteri | Elektronik Sanayi |
| Sorun | Çatlakları Boyama |
Neden Boyamayı Seçmelisiniz?
Boyama, plastik parçalar için yaygın bir yüzey bitirme tekniğidir. Çok çeşitli faydaları vardır.
Geliştirilmiş Estetik Görünüm
Geliştirilmiş Koruyucu Özellikler
Kök Neden Analizi
Müşterinin koşullarını yeniden yarattık ve boyama bitirme iş akışımızın her adımını gözden geçirdik:
Malzeme-Kaplama Uyumluluğu
Orijinal lake yüksek sertlik sergiliyordu ancak düşük uzama gösteriyordu. ABS plastik doğal olarak sıcaklık ve elleçlemeyle genişler ve büzülür. Sert boya bu hareketleri takip edemedi ve sonunda boya kabuğunu çatlatan mikroskobik stres üretti.
Sprey Uygulama Tekdüzeliği
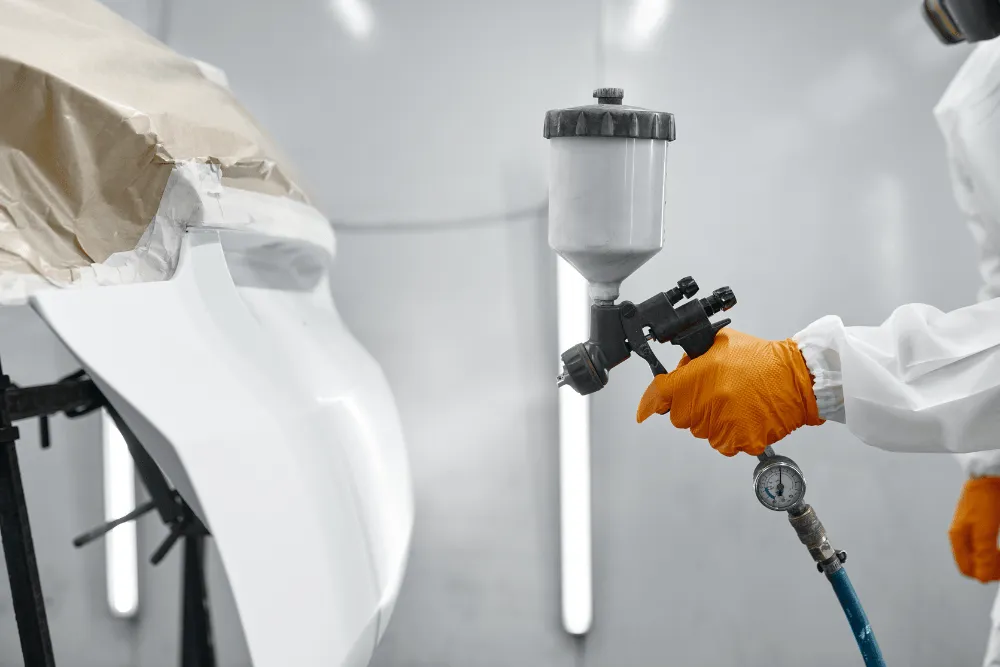
Otomatik püskürtme tabancaları kenarlara çok fazla malzeme gönderdi. Bu yığılmış alanlarda, daha kalın ıslak filmin içten kürlenmesi daha uzun sürdü. Yüzey kabuğu önce sertleşti ve çözücüleri aşağıda tuttu. Çözücüler daha sonra buharlaştıkça, iç basınç kabuğun çatlamasına neden oldu.
Kürleme Koşulları
Ortam havası kurutmasına güvendik. Beska'nın atölyesindeki sıcak sıcaklıklar (yaklaşık 25°C ve 60% nem) tutarsız çözücü buharlaşmasına yol açtı. Bazı alanlar ışık altında çok hızlı kururken, gölgeli bölgeler nemi korudu. Bu düzensiz kürleme profilleri iç gerilimleri daha da kötüleştirdi.
Bunu Nasıl Hallettik?
Her adımı gözden geçirdikten sonra aşağıdaki 4 adımdan oluşan kapsamlı bir iyileştirme planımız oldu:
1. Kaplama Sistemini Yükseltin
- ABS malzeme alt tabakaları için tasarlanmış UV ile kürlenebilen esnek son kat lakeye geçtik.
- Uzama ve yapışma özelliğini artırmak için plastikleştirici ve çatlak önleyici maddeler eklenmiştir.
2. Sprey Parametrelerini İnce Ayarlayın
- Sprey basıncı 2,5 bardan 2,0 bara düşürüldü.
- Akış hızı 1,2 mL/s'den 1,0 mL/s'ye düşürüldü.
Her geçişi özellikle kenarlar ve köşeler etrafında 15-20 μm ile sınırlayan çok geçişli hafif kaplama tekniğini benimsedi.
3. Düşük Sıcaklıkta Kürlenmeyi Kontrol Edin
- 50–70 °C'ye ayarlanmış bir sirkülasyonlu hava fırını kuruldu.
- Boya kalınlığına göre ayarlanan bekleme süresi (20-30 dakika).
Nem takibi sayesinde, lokal sıcak noktaların oluşmasını engelleyecek şekilde eşit hava akışı sağlandı.
4. UV Korumalı Üst Kaplama ve Gelişmiş QA
- İnce bir UV dayanımlı cila uygulandıktan sonra beş dakikadan kısa bir sürede kürlenerek kimyasal ve çizilme direncini daha da güçlendirdi.
- Üç aşamalı muayene sistemi oluşturuldu: püskürtme öncesi, püskürtme sonrası ve kürleme sonrası.
- Onay öncesinde kaplama bütünlüğünü doğrulamak için çapraz tarama yapışma testleri uygulandı.
Bu 4 adımı tamamladıktan sonra, son ABS CNC işleme parçaları eskisinden çok daha iyi görünecektir.
Result & Feadback
Sonuç nedir? Sıfır kusur olduğunu bulduk: Parlak ışık altında bile çatlak, portakal kabuğu veya yapışma hatası görülmedi. Boyamadan sonra, 200 parça ABS parçası tutarlı parlaklık ve renk doğruluğu gösterdi.
Mike'tan nasıl bir yanıt aldık?
“Yeniden işlenmiş ABS CNC işleme parçaları beklentilerimi bile aştı. Son işlem kusursuz ve dayanıklı. Hızlı yanıtınız ve uzmanlığınız için teşekkür ederim.”
Mike'tan gelen e-postayı aldıktan sonra bunu prodüksiyon ekibimizle paylaşmak için sabırsızlanıyorduk. Ve çabaları için onlara büyük bir teşekkür ettik.

Çözüm
Bu proje, plastik parça sprey kaplama için üç temel ilkeyi güçlendirdi:
- Boya esnekliğini alt tabaka hareketine göre ayarlayın.
- Hassas püskürtme ayarları ve çok geçişli katmanlama ile kaplama kalınlığını kontrol edin.
- Sıcaklık ve hava akışı yönetimiyle tutarlı kürlenmeyi sağlayın.
Bunun gibi gelecekte yaşanabilecek sorunları önlemek için süreç dokümantasyonumuzu güncelledik: ABS veya diğer malzemeler üzerindeki her boyama işi artık yalnızca onaylı UV ile kürlenebilir cilalar kullanıyor, yeni sprey parametresi yönergelerini izliyor ve üç aşamalı QA protokolümüzden geçiyor. Raporlara göre, bir daha böyle sorunlarla hiç karşılaşmadık.
Beska Kalıp
Bu vaka çalışması hakkında ne düşünüyorsunuz? Benzer sorunlarla hiç karşılaştınız mı? Sizden haber almak isteriz. Beska ekibi Yapabileceklerimiz CNC işleme ve yüzey bitirmenin ötesindedir. Sizin için başka neler yapabileceğimizi görmek için ayrıntılara göz atın!


 Turkish
 English
 Hebrew
 French
 Russian
 German
 Spanish
 Portuguese