

Introduction
En janvier 2025, un ingénieur mécanique d'un fabricant allemand d'équipements d'automatisation a contacté l'équipe Beska. L'entreprise avait besoin de 8 pièces d'assemblage sur mesure en acier inoxydable 316 pour une machine d'emballage à grande vitesse. Ces pièces nécessitaient une tolérance de positionnement de ± 0,015 mm. L'ingénieur a joint un modèle 3D à son e-mail, précisant : « Nous avons besoin de ces pièces pour cet équipement. Votre équipe d'usinage CNC peut-elle livrer dans les meilleurs délais ? » Au début, nous avons utilisé des méthodes traditionnelles et avons rencontré des problèmes d'assemblage. Résultat : des trous mal alignés de 0,03 mm et des surfaces d'étanchéité fuyaient sous pression.
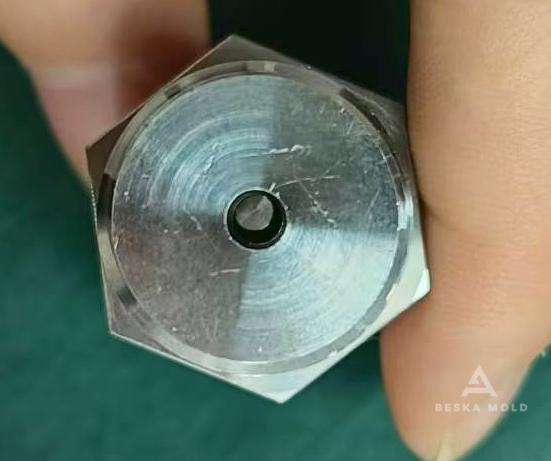
Description du projet
| Catégorie | Détails |
|---|---|
| Client | Fabricant allemand d'équipements d'automatisation |
| Matériels | acier inoxydable 316 |
| Montant | 8 pièces |
| Traitement | Tournage-Fraisage Usinage composite |
| Défi | Les prototypes initiaux ont échoué en raison de trous mal alignés et de surfaces d'étanchéité qui fuyaient |
Analyse approfondie des causes et des solutions
Après la production du premier lot de prototypes, notre ingénieur nous a envoyé des photos des pièces démontées : « Avez-vous remarqué les espaces ici ? Notre équipe d'assemblage a passé des heures à essayer de les assembler en force. Cela ne fonctionnera pas pour la production. » Nous avons ensuite organisé une réunion avec notre ingénieur et identifié deux causes profondes :
1. Contrainte matérielle
2. Tolérances manquantes
Solutions
Une configuration : La pièce est restée serrée du début à la fin. La technique de tournage a créé la géométrie de base ; des outils de fraisage intégrés ont ensuite ajouté des fentes et des trous sans dévisser la pièce.
Production d'essai avec boucles de rétroaction
Nous avons d'abord usiné deux pièces d'essai. Notre ingénieur a essayé de les assembler immédiatement et a répondu : « Le premier montage est bien meilleur avec le 90%. Pouvons-nous améliorer la finition de surface du joint ? »
Mise en œuvre
- Préparation du matériel (15-18 janvier 2025) : Nous avons vérifié la dureté du stock d'acier inoxydable 316 (HRB 85-95) et rejeté un lot en raison de vides internes détectés par des tests par ultrasons.
- Programmation (19-21 janvier) : L'ingénieur a repensé les parcours d'outils pour donner la priorité aux caractéristiques critiques en termes de concentricité et a ajouté une « passe à ressort » finale pour garantir la planéité de la surface d'étanchéité.
- Usinage final (22-25 janvier) : Nous avons terminé les huit pièces en 72 heures et les avons expédiées avec des rapports d'inspection indiquant une tolérance de positionnement de 0,012 mm.

Résultats et commentaires
Le 30 janvier, l'ingénieur a envoyé un courriel : « Les pièces ont été parfaitement assemblées du premier coup. Aucune fuite lors des tests de pression. Je joins une photo de la machine en fonctionnement : votre équipe a sauvé ce projet. »
Principales améliorations :
- Le temps d'assemblage que nous avons passé est réduit de 45 minutes à 8 minutes par unité.
- Aucune retouche n'est requise pour les interfaces d'accouplement ;
- Surfaces d'étanchéité réalisées.


 French
 English
 Hebrew
 Turkish
 Russian
 German
 Spanish
 Portuguese