

Introduction
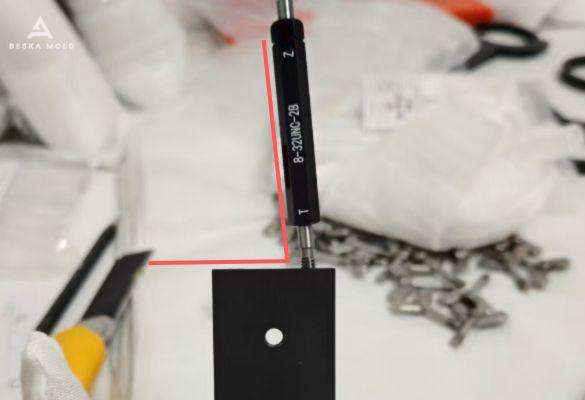
Quand les motifs irréguliers se transforment en véritables maux de tête
- Force d'outil inégale : La conception asymétrique faisait danser les outils au lieu de couper droit, nous laissant avec des trous partout.
- Faible précision du filetage : Le serrage était un cauchemar. Les vibrations lors du taraudage transformaient nos filetages en un désordre inégal.
- Mauvaise qualité de surface : Les marques d'outils et les frottements ont laissé les surfaces comme si elles avaient été traînées dans une tempête de sable.
- Erreurs de positionnement : La géométrie complexe des pièces signifiait que les emplacements des trous étaient légèrement décalés : adieu la précision de l'assemblage.
- Défis matériels : Les bavures et les contraintes d’usinage menaçaient de déformer les pièces, les transformant en ferraille.
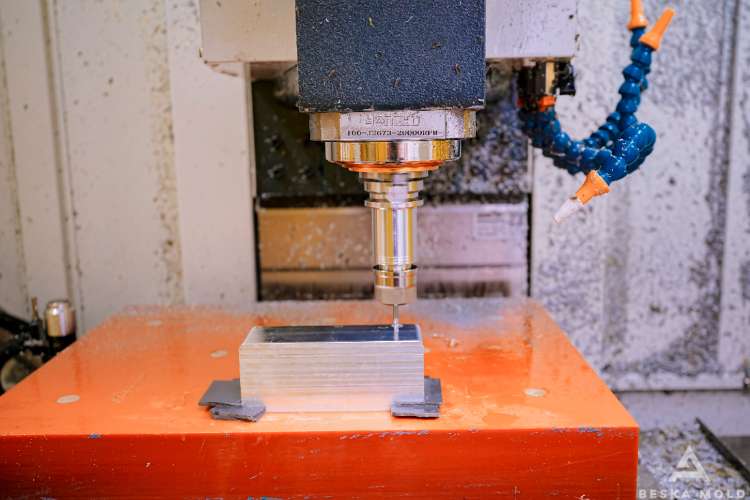
Le coupable : le luminaire ne tenait pas bon
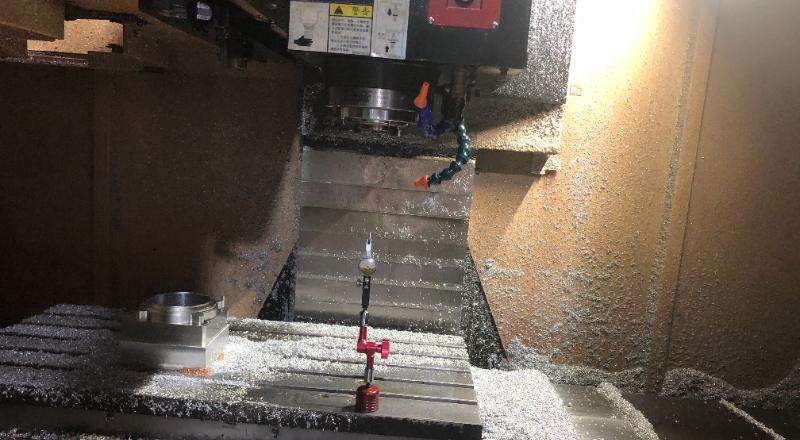
Nous avons vérifié notre positionnement avec un projecteur, et il était parfait. Alors, quel était le problème ? La réponse était évidente : notre dispositif de fixation. Le gabarit standard ne pouvait tout simplement pas gérer la géométrie particulière de la pièce. Lors du taraudage, la force faisait onduler la pièce comme de la gelée, déformant les filets. Deux défauts principaux se sont révélés :
1. Éléments de localisation inexacts : Les broches de positionnement et les fentes étaient comme des chaussures qui ne s'adaptaient pas : elles laissaient des espaces.
2. Rigidité insuffisante : Sous la contrainte, le luminaire s'est plié comme un trombone, déplaçant la pièce très légèrement mais suffisamment pour tout ruiner.
Notre solution : réparer l'appareil, pas seulement la pièce
- Conception de serrage personnalisée : Nous avons construit un dispositif qui épouse parfaitement la pièce. Plus de vacillement, juste une stabilité à toute épreuve. D'une pierre deux coups : une meilleure précision de serrage et zéro vibration.
- Matériau à haute rigidité : Exit les matériaux fragiles, place à l'acier haute rigidité. Le luminaire a tenu bon, malgré toute la force que nous lui avons appliquée.
- Inspection en temps réel : Nous n'avons rien laissé au hasard. Nous avons vérifié chaque étape avec une machine à mesurer tridimensionnelle (MMT) et des jauges de filetage – comme si un patron était un micromanager, mais dans le bon sens du terme.
Ces ajustements n'ont pas seulement corrigé l'écart d'ouverture ; ils nous ont donné des fils alignés comme des soldats, des surfaces suffisamment lisses pour réfléchir la lumière et des pièces qui s'emboîtent comme des pièces de puzzle.
Le résultat final
Les pièces finales ? Impeccables. Elles ont passé tous les tests de tolérance et de fonctionnalité avec brio. En améliorant le montage et en renforçant notre contrôle des processus, nous avons non seulement répondu aux attentes du client, mais les avons dépassées. Ce qui aurait pu être un désastre en production s'est transformé en un véritable exemple de résolution de problèmes.
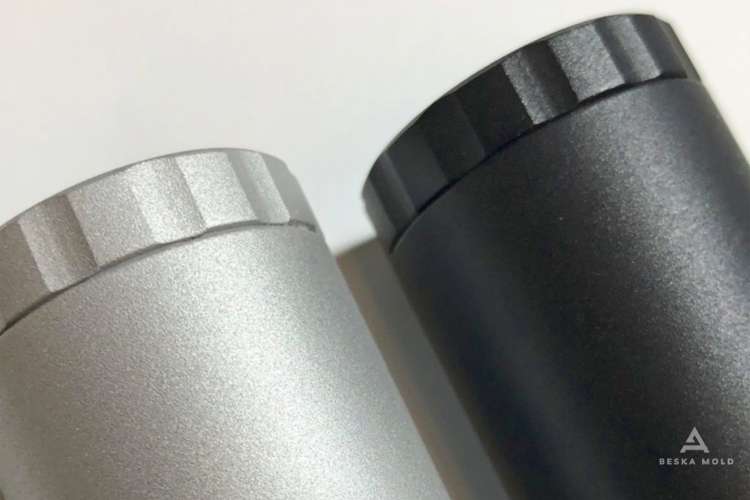
Vous pouvez consulter les photos pour constater l'évolution des pièces avant et après la réparation. Le résultat est flagrant. Comment notre client a-t-il réagi à la réception des pièces ? Il est satisfait du résultat final et est prêt à passer d'autres commandes pour les projets dans les mois à venir. Quelle excellente nouvelle !

Conclusion
Voici ce qu'il faut retenir : face aux formes irrégulières et aux trous filetés, le dispositif de fixation est votre allié méconnu. Que vous tourniez, fraisiez ou perciez, la stabilité de la pièce est essentielle à la précision. La prochaine fois que vous serez confronté à un écart d'ouverture ou à un mauvais alignement du filetage, ne blâmez pas l'outil, vérifiez plutôt la façon dont vous maintenez la pièce.
Vous rencontrez des problèmes similaires sur vos projets CNC en aluminium ? Besoin d'aide pour améliorer la précision du filetage de vos composants complexes ? Contactez-nous. À BeskaNous privilégions toujours la qualité pour tous nos projets d'usinage. Vous souhaitez en savoir plus sur nos capacités d'usinage ? Cliquez sur les boutons !


 French
 English
 Hebrew
 Turkish
 Russian
 German
 Spanish
 Portuguese