

Introducción
En enero de 2025, un ingeniero mecánico de un fabricante alemán de equipos de automatización contactó al equipo de Beska. Necesitaban 8 piezas de acoplamiento de acero inoxidable 316 a medida para una máquina de envasado de alta velocidad. Las piezas requerían una tolerancia de posición de ±0,015 mm. El ingeniero adjuntó un modelo 3D en su correo electrónico: "Necesitamos estas piezas para este equipo. ¿Podría su equipo de mecanizado CNC entregarlas lo antes posible?". Al principio, utilizamos métodos tradicionales y fallamos durante el ensamblaje. Como resultado, los orificios se desalinearon 0,03 mm y las superficies de sellado presentaron fugas bajo presión.
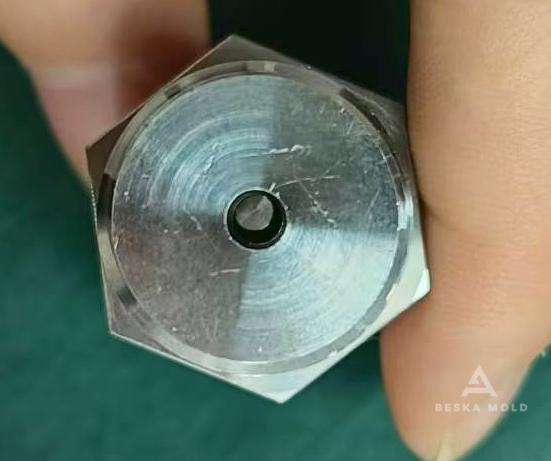
Resumen del proyecto
| Categoría | Detalles |
|---|---|
| Cliente | Fabricante alemán de equipos de automatización |
| Materiales | acero inoxidable 316 |
| Cantidad | 8 piezas |
| Tratamiento | Mecanizado de compuestos de torneado y fresado |
| Desafío | Los prototipos iniciales fallaron debido a orificios desalineados y superficies de sellado con fugas. |
Análisis profundo de causas y soluciones
Tras producir el primer lote de prototipos, nuestro ingeniero nos envió fotos de las piezas desmontadas: "¿Han notado los huecos? Nuestro equipo de ensamblaje pasó horas intentando encajarlos a la fuerza. No servirá para producción". Nos reunimos con nuestro ingeniero e identificamos dos causas principales:
1. Estrés material
2. Tolerancias faltantes
Soluciones
Una configuración: La pieza permaneció sujeta de principio a fin. La técnica de torneado creó la geometría base; las herramientas de fresado integradas añadieron ranuras y agujeros sin desatornillar la pieza.
Producción de prueba con bucles de retroalimentación
Primero mecanizamos dos piezas de prueba. Nuestro ingeniero intentó ensamblarlas inmediatamente y respondió: «El primer ajuste es mucho mejor con el 90%. ¿Podemos mejorar el acabado de la superficie del sello?».
Implementación
- Preparación del material (15 al 18 de enero de 2025): Verificamos la dureza del stock de acero inoxidable 316 (HRB 85-95) y rechazamos un lote debido a huecos internos detectados mediante pruebas ultrasónicas.
- Programación (19 al 21 de enero): El ingeniero rediseñó las trayectorias de las herramientas para priorizar las características críticas de concentricidad y agregó un “paso de resorte” final para garantizar la planitud de la superficie de sellado.
- Mecanizado final (22 al 25 de enero): Completamos las ocho piezas en 72 horas y las enviamos con informes de inspección que mostraban una tolerancia posicional de 0,012 mm.

Resultados y retroalimentación
El 30 de enero, el ingeniero envió un correo electrónico: Las piezas se ensamblaron perfectamente a la primera. No hubo fugas durante la prueba de presión. Adjunto una foto de la máquina en funcionamiento: su equipo salvó este proyecto.
Mejoras clave:
- El tiempo de montaje que empleamos se reduce de 45 minutos a 8 minutos por unidad.
- No se requiere ningún trabajo adicional para acoplar las interfaces;
- Sellado de superficies logrado.


 Spanish
 English
 Hebrew
 Turkish
 French
 Russian
 German
 Portuguese