

Introducción
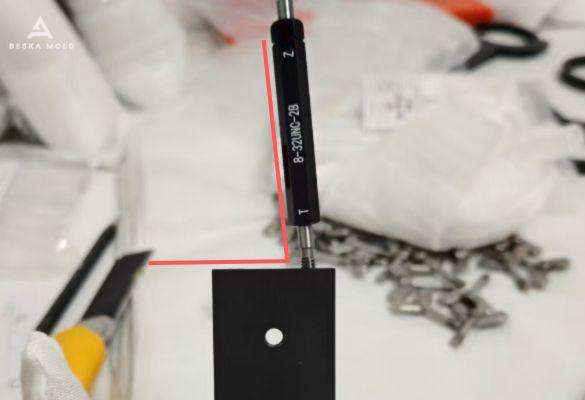
Cuando los diseños irregulares se convierten en dolores de cabeza habituales
- Fuerza desigual de la herramienta: El diseño asimétrico hizo que las herramientas bailaran en lugar de cortar en línea recta, dejándonos con agujeros por todos lados.
- Precisión de rosca baja: La sujeción era una pesadilla. Las vibraciones al roscar convertían nuestras roscas en un desastre desordenado y desigual.
- Mala calidad de la superficie: Las marcas de herramientas y la fricción dejaron las superficies con un aspecto como si hubieran sido arrastradas por una tormenta de arena.
- Errores de posicionamiento: La compleja geometría de las piezas implicaba que las ubicaciones de los orificios estaban ligeramente desfasadas: olvídese de la precisión del ensamblaje.
- Desafíos materiales: Las rebabas y el estrés del mecanizado amenazaban con deformar las piezas, convirtiéndolas en chatarra.
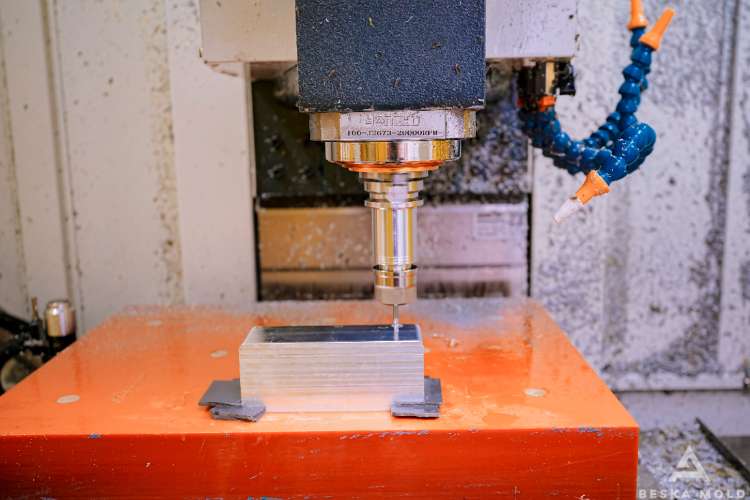
El culpable: el accesorio no aguantaba bien
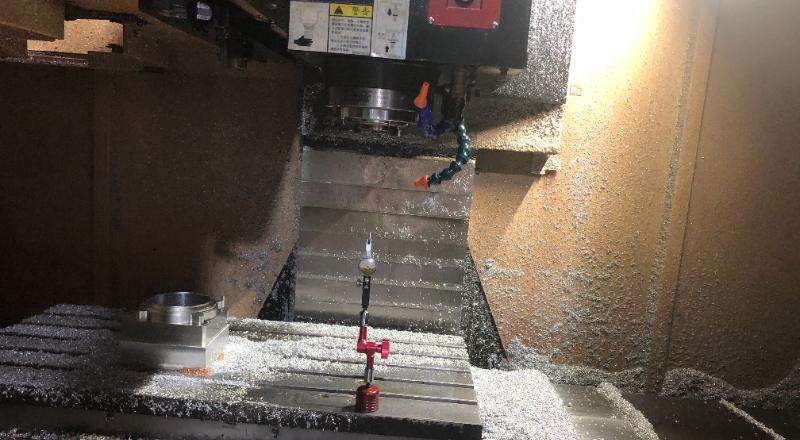
Revisamos nuestra posición con un proyector y la precisión fue total. ¿Qué fallaba? La respuesta era obvia: nuestro accesorio. La plantilla estándar no podía manejar la geometría peculiar de la pieza. Durante el roscado, la fuerza hacía que la pieza se moviera como gelatina, desviando las roscas. Se observaron dos defectos principales:
1. Elementos de localización inexactos: Los pasadores de posicionamiento y las ranuras eran como zapatos que no encajaban: dejaban huecos.
2. Rigidez insuficiente: Bajo tensión, el dispositivo se dobló como un clip, desplazando la pieza apenas un poco, pero lo suficiente para arruinarlo todo.
Nuestra solución: Arreglar el accesorio, no solo la pieza
- Diseño de sujeción personalizado: Construimos un accesorio que se ajustaba a la pieza como un traje a medida. Se acabaron las oscilaciones, solo una estabilidad absoluta. Esto mató dos pájaros de un tiro: mayor precisión de sujeción y cero vibraciones.
- Material de alta rigidez: Adiós a lo frágil, bienvenido el acero de alta rigidez. El accesorio resistió, sin importar cuánta fuerza le aplicamos.
- Inspección en tiempo real: No dejamos nada al azar. Comprobamos cada paso con una máquina de medición de coordenadas (MMC) y calibres de rosca, como si tuviéramos un jefe microgestionador, pero en el buen sentido.
Estos ajustes no sólo solucionaron la desviación de la apertura; nos dieron hilos que se alineaban como soldados, superficies lo suficientemente lisas para reflejar la luz y piezas que encajaban como piezas de un rompecabezas.
El resultado final
¿Las piezas finales? Impecables. Superaron todas las pruebas de tolerancia y funcionalidad con gran éxito. Al mejorar el dispositivo y reforzar nuestro control de procesos, no solo cumplimos las expectativas del cliente, sino que las superamos. Lo que podría haber sido un desastre de producción se convirtió en una lección magistral de resolución de problemas.
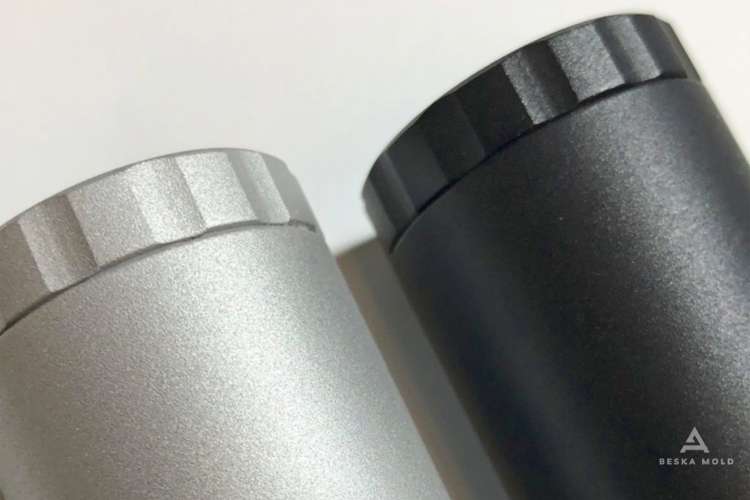
Puedes ver las imágenes para ver cómo se ven las piezas antes y después de solucionar el problema. El resultado es evidente. ¿Cómo reaccionó nuestro cliente al recibir las piezas? Está satisfecho con las piezas finales y dispuesto a realizar más pedidos de proyectos en los próximos meses. ¡Qué buena noticia!

Conclusión
En resumen: cuando se trabaja con formas irregulares y agujeros roscados, el utillaje es tu aliado invisible. Ya sea torneando, fresando o taladrando, la estabilidad de la pieza es fundamental para la precisión. La próxima vez que se enfrente a una desviación de la apertura o una desalineación de la rosca, no culpe a la herramienta; revise cómo sujeta la pieza.
¿Tiene problemas similares en sus proyectos de aluminio CNC? ¿Necesita ayuda para mejorar la precisión de la rosca en componentes complejos? Contáctanos. En BeskaSiempre priorizamos la calidad en cualquier proyecto de mecanizado. ¿Quiere saber más sobre nuestras capacidades de mecanizado? ¡Haga clic en los botones!


 Spanish
 English
 Hebrew
 Turkish
 French
 Russian
 German
 Portuguese