

Introduction
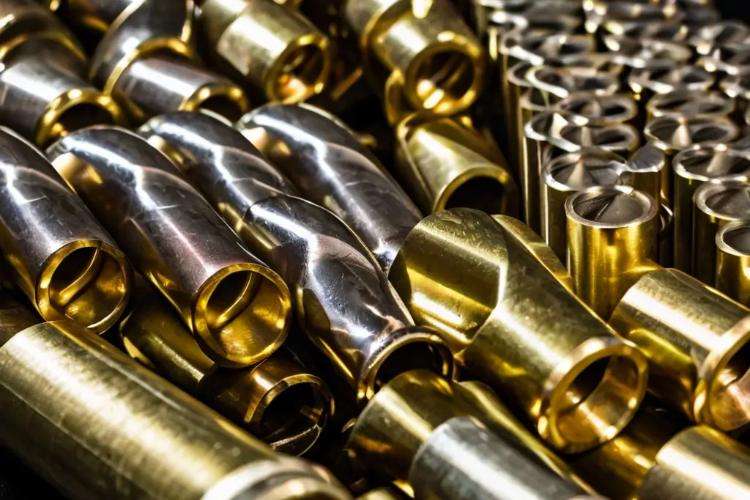
Pourquoi le nickelage a été choisi
Le nickelage est un choix de choix pour la finition des pièces en laiton usinées CNC, notamment lorsque la performance et l'esthétique sont essentielles. Voici pourquoi ce procédé est privilégié : principaux avantages du nickelage pour les pièces en laiton usinées CNC :
Protection contre la corrosion : Le nickel agit comme une barrière robuste contre l'humidité et les produits chimiques, protégeant le substrat en laiton et prolongeant la durée de vie des composants. Ceci est particulièrement précieux dans les environnements difficiles comme les environnements industriels ou marins.
Durabilité améliorée : Le nickelage augmente la dureté de surface (jusqu'à 500 HV), minimisant ainsi l'usure des zones de contact fréquentes comme les filetages. Cette résilience accrue assure la longévité des pièces soumises à des mouvements fréquents ou à de fortes charges.
Esthétique haut de gamme : Une finition nickel lisse et miroir améliore la qualité visuelle, répondant aux exigences des marques de luxe et des marchés de consommation où l'apparence n'est pas négociable.
Avantages fonctionnels : La faible résistivité du nickel assure une conductivité électrique fiable, ce qui le rend idéal pour les connecteurs. De plus, ses propriétés de faible frottement facilitent l'assemblage et offrent de subtiles propriétés d'autolubrification.
Défis du nickelage des pièces tournées CNC en laiton
Le nickelage offre des avantages clés pour les pièces CNC en laiton, mais il présente des défis spécifiques qui nécessitent une gestion rigoureuse. Voici comment nous avons abordé les principaux problèmes :
Imprécision dimensionnelle due à l'épaisseur du revêtement
Le nickelage ajoute une couche de matériau (généralement de 5 à 25 µm par côté), ce qui peut affecter les dimensions critiques comme les filetages, provoquant des problèmes d'assemblage.
- Cause première : le programme d'usinage n'a pas pris en compte l'accumulation de placage, ce qui a entraîné des filetages sous-dimensionnés après le placage.
- Solution : Nous avons ajusté les dimensions d'usinage en sous-dimensionnant les éléments critiques d'environ 15 µm, guidés par des simulations de placage. Une collaboration précoce avec le client a permis de finaliser l'épaisseur optimale du revêtement afin de respecter les tolérances.
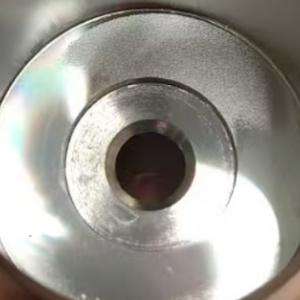
Répartition inégale du revêtement
Un dépôt de nickel irrégulier a créé des « zones d’ombre » avec une couverture inégale et des taches de laiton visibles.
- Cause première : des montages standard et une mauvaise orientation des pièces ont entraîné une distribution inégale du courant.
- Solution : Nous avons conçu des fixations en titane sur mesure, en inclinant les pièces à 30° et en optimisant les points de contact. Cela a permis d'assurer un flux de courant uniforme et une stratification homogène du nickel.

Décollement ou écaillage de la couche de nickel
Une faible adhérence a entraîné un pelage, souvent dû à des réglages de bain ou à une préparation de surface inappropriés.
- Cause première : Des températures de bain trop élevées (60 °C au lieu de 50 °C) et une préparation de surface insuffisante ont provoqué des dépôts de nickel détachés.
- Solution : Nous avons amélioré le prétraitement par nettoyage par ultrasons et activation acide pour éliminer les huiles et les oxydes. Les essais ont confirmé la durée et la température idéales (15 minutes à 50 °C) pour une forte adhérence.
Bien que le nickelage offre des avantages significatifs, obtenir des résultats impeccables sur les pièces CNC en laiton nécessite un contrôle précis de l'épaisseur, de l'adhérence et des paramètres de processus.
Processus d'amélioration étape par étape
Pour relever ces défis, nous avons affiné notre processus avec une approche en plusieurs étapes :
1. Réglages de pré-usinage :
- Ajustez les tolérances d’usinage pour prendre en compte le nickelage.
- Utilisez des simulations CAO pour anticiper la distribution du revêtement.
- Mettre en œuvre des outils de sous-dimensionnement spéciaux dans le processus de tournage CNC pour pré-compenser l'accumulation de placage typique (par exemple, 15 µm pour une couche de nickel de 10 µm).
2. Optimisation des paramètres de placage :
- Effectuez un essai de placage sur des échantillons de laiton sacrificiel pour affiner les paramètres du bain.
- Effectuer des tests d'adhérence (tests de ruban ASTM B571) et des tests de corrosion accélérés (brouillard salin de 96 heures) pour valider les paramètres avant la production complète.
- Ajustez la température du bain et le temps de placage en fonction d'essais systématiques pour garantir l'uniformité et l'adhérence des couches.
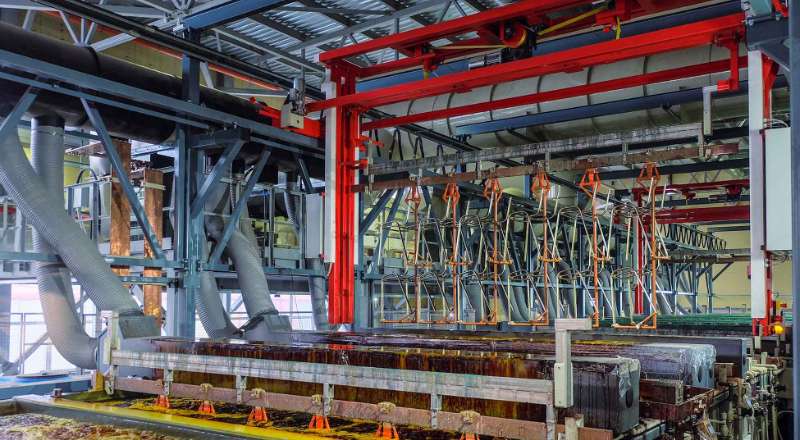

3. Conception des appareils et contrôle du processus :
- Concevez des racks personnalisés avec des points de contact dédiés (par exemple, des fixations en titane avec des contacts plaqués or) pour garantir une exposition uniforme de l'électrolyte.
- Optimisez l'orientation des pièces en inclinant les pièces à un degré spécifique (par exemple, 30°) pour réduire l'ombrage et les poches d'air.
- Surveillez les conditions du bain (pH, température) en temps réel pour corriger rapidement les écarts pendant la production.
Cette approche intégrée a rationalisé la production, minimisé les retouches et amélioré la qualité globale, garantissant que le produit final répond aux spécifications du client avec un minimum de défauts après placage.
Résultats
Nos améliorations de processus ont permis des gains substantiels en termes de qualité et d'efficacité. Après révision, les 500 pièces en laiton présentaient les caractéristiques suivantes :
- Épaisseur de revêtement constante : une couche de nickel moyenne de 12 µm a été obtenue avec une variation maintenue à ± 1 µm, préservant ainsi les dimensions de filetage appropriées.
- Pas d'écaillage : toutes les pièces ont passé des tests rigoureux de cyclage thermique (de -20°C à 85°C) sans aucun écaillage du nickel.
- Ajustement et fonction améliorés : les filetages sont entièrement conformes aux normes ISO 965-1, évitant les problèmes d'assemblage et garantissant des performances fiables.
- Satisfaction client : Le client a signalé une baisse de 981 TP3T des retours sur le terrain et a salué l'uniformité et la durabilité de la finition. Le taux de rejet est passé de 151 TP3T à moins de 21 TP3T.
Ces résultats soulignent l’efficacité de notre processus amélioré et soulignent le rôle essentiel du contrôle proactif des matériaux et des processus pour obtenir des résultats d’usinage CNC de haute qualité.
Conclusion
Le nickelage est une technique puissante pour améliorer les composants en laiton tournés CNC, augmentant ainsi leur résistance à la corrosion, leur dureté et leur esthétique. Cependant, des difficultés peuvent survenir, telles que des variations dimensionnelles, des revêtements irréguliers et des problèmes d'adhérence. En ajustant les tolérances d'usinage en amont, en optimisant les paramètres de placage par des essais et en utilisant des fixations personnalisées, nous avons transformé ces difficultés en un procédé fiable qui produit systématiquement des pièces de haute qualité.
Pour les ingénieurs confrontés à des difficultés similaires, la collaboration entre machinistes et spécialistes du placage est essentielle. Le partage des meilleures pratiques et l'optimisation des processus grâce à des données probantes peuvent transformer les problèmes potentiels en avantages concurrentiels.
Si vous cherchez à affiner votre processus de nickelage ou avez besoin d'assistance pour le tournage CNC, tendre la main pour une consultation. Le L'équipe Beska est prêt à vous accompagner dans votre projet avec précision et qualité. Transformons vos défis techniques en solutions performantes.
Notre capacité
Chez Beska, notre objectif est de fournir des pièces de haute qualité à nos clients du monde entier. Notre expertise va au-delà du prototypage rapide. Découvrons ensemble ce que nous pouvons faire pour vous.


 French
 English
 Hebrew
 Turkish
 Russian
 German
 Spanish
 Portuguese