

Введение
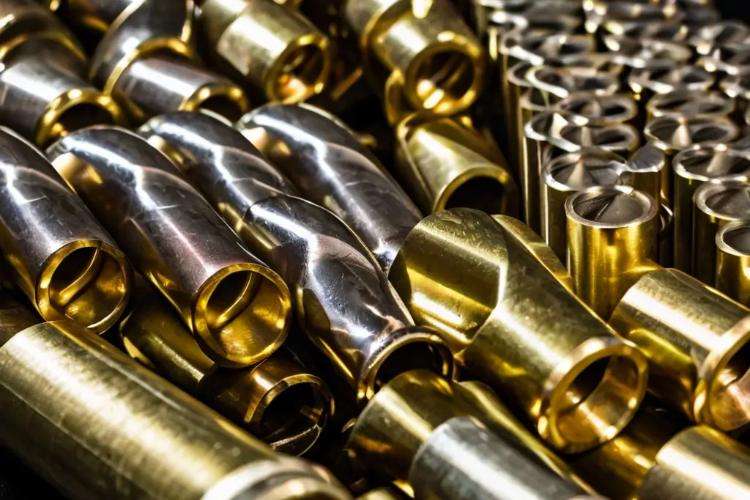
Почему было выбрано никелирование
Никелирование — лучший выбор для отделки латунных деталей, обработанных на станках с ЧПУ, особенно когда важны как производительность, так и внешний вид. Вот почему это предпочтительный процесс — основные преимущества никелирования для латунных деталей с ЧПУ:
Защита от коррозии: Никель действует как надежный барьер против влаги и химикатов, защищая латунную подложку и продлевая срок службы компонента. Это особенно ценно в суровых условиях, таких как промышленные или морские условия.
Повышенная прочность: Никелирование повышает твердость поверхности (до 500 HV), минимизируя износ на участках с высоким контактом, таких как резьба. Эта дополнительная устойчивость обеспечивает долговечность деталей, подвергающихся частому движению или большим нагрузкам.
Премиальная эстетика: Гладкая, зеркальная никелевая отделка повышает визуальное качество, отвечая требованиям люксового брендинга и потребительских рынков, где внешний вид не подлежит обсуждению.
Функциональные преимущества: Низкое удельное сопротивление никеля обеспечивает надежную электропроводность, что делает его идеальным для соединителей. Кроме того, его свойства низкого трения способствуют плавной сборке, предлагая тонкие преимущества самосмазывания.
Проблемы при никелировании латунных деталей, полученных на токарных станках с ЧПУ
Никелирование дает ключевые преимущества для латунных деталей с ЧПУ, но оно сопряжено с определенными проблемами, требующими тщательного управления. Вот как мы решили основные проблемы:
Неточность размеров из-за толщины покрытия
Никелирование добавляет слой материала (обычно 5–25 мкм с каждой стороны), что может повлиять на критические размеры, такие как резьба, что может вызвать проблемы при сборке.
- Основная причина: программа обработки не учла накопление гальванопокрытия, что привело к образованию резьбы недостаточного размера после гальванопокрытия.
- Решение: Мы скорректировали размеры обработки, уменьшив критические характеристики примерно на 15 мкм, руководствуясь моделированием гальванизации. Раннее сотрудничество с клиентом помогло окончательно определить оптимальную толщину покрытия для сохранения допусков.
Неравномерное распределение покрытия
Неравномерное осаждение никеля привело к образованию «теневых зон» с неоднородным покрытием и заметными пятнами латуни.
- Основная причина: Стандартные приспособления и неправильная ориентация деталей привели к неравномерному распределению тока.
- Решение: Мы разработали индивидуальные титановые приспособления, наклонив детали на 30° и оптимизировав точки контакта. Это обеспечило равномерный ток и равномерное нанесение никелевого слоя.

Отслаивание или шелушение слоя никеля
Слабая адгезия приводила к отслаиванию, часто из-за неправильных настроек ванны или подготовки поверхности.
- Основная причина: слишком высокая температура ванны (60°C вместо 50°C) и недостаточная подготовка поверхности привели к образованию рыхлых отложений никеля.
- Решение: Мы улучшили предварительную обработку с помощью ультразвуковой очистки и кислотной активации для удаления масел и оксидов. Испытания параметров подтвердили идеальное время и температуру (15 минут при 50°C) для прочной адгезии.
Хотя никелирование обеспечивает значительные преимущества, достижение безупречных результатов на латунных деталях с ЧПУ требует точного контроля толщины, адгезии и параметров процесса.
Пошаговый процесс улучшения
Чтобы решить эти проблемы, мы усовершенствовали наш процесс, применив многоэтапный подход:
1. Регулировки перед обработкой:
- Отрегулируйте допуски на обработку с учетом никелирования.
- Используйте моделирование САПР для прогнозирования распределения покрытия.
- Используйте специальные инструменты для уменьшения размера в процессе токарной обработки с ЧПУ, чтобы предварительно компенсировать типичное нарастание покрытия (например, 15 мкм для слоя никеля толщиной 10 мкм).
2. Оптимизация параметров гальванопокрытия:
- Проведите пробное нанесение покрытия на жертвенные образцы латуни для точной настройки параметров ванны.
- Проведите испытания на адгезию (тесты клейкой лентой ASTM B571) и ускоренные испытания на коррозию (96-часовое воздействие соляного тумана) для проверки параметров перед началом серийного производства.
- Отрегулируйте температуру ванны и время нанесения покрытия на основе систематических испытаний, чтобы обеспечить однородность слоя и адгезию.
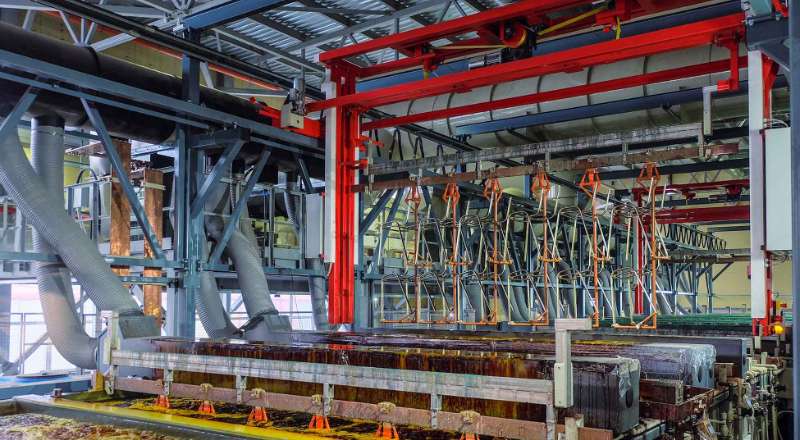

3. Проектирование приспособлений и управление процессом:
- Разработайте индивидуальные стойки со специальными точками контакта (например, титановые крепления с позолоченными контактами) для обеспечения равномерного воздействия электролита.
- Оптимизируйте ориентацию деталей, наклонив их под определенным углом (например, 30°), чтобы уменьшить затенение и образование воздушных карманов.
- Контролируйте условия в ванне (pH, температура) в режиме реального времени, чтобы оперативно устранять отклонения в процессе производства.
Такой комплексный подход оптимизировал производство, свел к минимуму необходимость в доработке и повысил общее качество, гарантируя соответствие конечного продукта спецификациям заказчика с минимальным количеством дефектов после нанесения покрытия.
Результаты
Наши усовершенствования процесса обеспечили существенное улучшение качества и эффективности. После ревизий 500 латунных деталей показали:
- Постоянная толщина покрытия: средний слой никеля составляет 12 мкм с отклонением в пределах ±1 мкм, что позволяет сохранить надлежащие размеры резьбы.
- Отсутствие отслаивания: все детали прошли строгие испытания на циклическое изменение температуры (от -20°C до 85°C) без отслаивания никеля.
- Улучшенная посадка и функциональность: резьба полностью соответствует стандартам ISO 965-1, что предотвращает проблемы при сборке и обеспечивает надежную работу.
- Удовлетворенность клиента: Клиент сообщил о снижении возвратов на 98% и похвалил однородность и долговечность отделки. Уровень отбраковки снизился с 15% до менее 2%.
Эти результаты подчеркивают эффективность нашего усовершенствованного процесса и важную роль проактивного контроля материалов и процесса в достижении высококачественных результатов обработки на станках с ЧПУ.
Заключение
Никелирование — это мощный метод улучшения деталей из латуни, обработанных на станках с ЧПУ, повышения коррозионной стойкости, твердости и эстетики. Однако могут возникнуть такие проблемы, как изменение размеров, неравномерное покрытие и проблемы с адгезией. Заранее регулируя допуски обработки, оптимизируя параметры покрытия в ходе пробных запусков и используя индивидуальные приспособления, мы превратили эти проблемы в надежный процесс, который неизменно обеспечивает высокое качество деталей.
Для инженеров, сталкивающихся с аналогичными препятствиями, сотрудничество между машинистами и специалистами по гальванопокрытию имеет решающее значение. Обмен передовым опытом и совершенствование процессов с помощью аналитических данных может превратить потенциальные проблемы в конкурентные преимущества.
Если вы хотите усовершенствовать процесс никелирования или вам нужна поддержка в области токарной обработки с ЧПУ, протянуть руку для консультации. Команда Беска готов помочь вашему проекту с точностью и качеством. Давайте превратим ваши технические проблемы в высокопроизводительные решения.
Наши возможности
В Beska мы нацелены на поставку высококачественных деталей клиентам по всему миру. То, что мы можем сделать, выходит за рамки быстрого прототипирования. Давайте рассмотрим подробнее, что мы можем сделать для вас.


 Russian
 English
 Hebrew
 Turkish
 French
 German
 Spanish
 Portuguese