

מָבוֹא
בינואר 2025, מהנדס מכונות מיצרן ציוד אוטומציה גרמני פנה לצוות Beska. הם היו זקוקים ל-8 חלקים של חלקי התאמה אישית מנירוסטה 316 עבור מכונת אריזה מהירה. והחלקים דרשו סובלנות מיקום בתוך ±0.015 מ"מ. המהנדס צירף מודל תלת מימד בדוא"ל שלו, וכתב: "אנחנו צריכים את החלקים האלה כדי להתאים לציוד הזה. האם צוות עיבוד ה-CNC שלך יכול לספק בהקדם האפשרי?" בהתחלה השתמשנו בשיטות מסורתיות ונכשלנו במהלך ההרכבה. התוצאה היא שחורים לא היו מיושרים ב-0.03 מ"מ, ומשטחי איטום דלפו בלחץ.
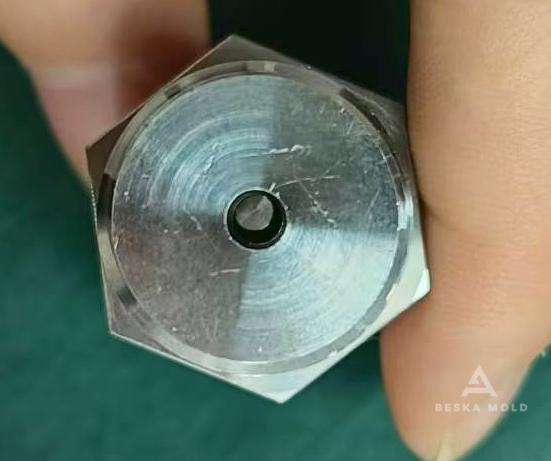
תמצית פרויקט
| קָטֵגוֹרִיָה | פרטים |
|---|---|
| לָקוּחַ | יצרן ציוד אוטומציה גרמני |
| חומרים | נירוסטה 316 |
| סְכוּם | 8 חתיכות |
| עיבוד | חריטה-כרסום עיבוד שבבי מרוכב |
| אֶתגָר | אבות טיפוס ראשוניים נכשלו עקב חורים שגויים ומשטחי איטום דולפים |
ניתוח סיבות ופתרונות מעמיקים
לאחר ייצור אצווה ראשונה של אבות טיפוס, המהנדס שלנו שלח לנו תמונות של החלקים המפורקים: "האם שמתם לב לפערים כאן? צוות ההרכבה שלנו בילה שעות בניסיון להתאים אותם בכוח. זה לא יעבוד לייצור." ואז יזמנו פגישה עם המהנדס שלנו וזיהינו שתי סיבות שורש:
1. מתח חומרי
2. חסרים סובלנות
פתרונות
הגדרה אחת: החלק נשאר מהודק מתחילתו ועד סופו. טכניקת הפנייה יצרה את הגיאומטריה הבסיסית; כלי כרסום משולבים ולאחר מכן הוסיפו חריצים וחורים מבלי לפרוק את חומר העבודה.
הפקת ניסיון עם לולאות משוב
תחילה ביצענו שני חלקי בדיקה. המהנדס שלנו ניסה להרכיב אותם מיד, והשיב, "ההתאמה הראשונה היא 90% הרבה יותר טובה. האם נוכל לשפר את גימור פני האיטום?"
יישום
- הכנת חומרים (15-18 בינואר 2025): אימתנו קשיות מנירוסטה 316 (HRB 85-95) ודחינו אצווה אחת עקב חללים פנימיים שזוהו בבדיקה קולית.
- תִכנוּת (19-21 בינואר): המהנדס עיצב מחדש את נתיבי הכלים כדי לתעדף תכונות קריטיות לריכוזיות והוסיף "מעבר קפיץ" אחרון כדי להבטיח שטוחות משטח האיטום.
- עיבוד סופי (22-25 בינואר): השלמנו את כל שמונת החלקים ב-72 שעות ושלחנו אותם עם דוחות בדיקה המראים סובלנות מיקום של 0.012 מ"מ.

תוצאות ומשוב
ב-30 בינואר, המהנדס שלח אימייל, "חלקים הורכבו בצורה מושלמת בניסיון הראשון. אין דליפות במהלך בדיקת לחץ. מצרף תמונה של המכונה פועלת - הצוות שלך הציל את הפרויקט הזה."
שיפורים עיקריים:
- זמן ההרכבה שבילינו מצטמצם מ-45 דקות ל-8 דקות ליחידה.
- אין צורך בעיבוד מחדש עבור ממשקי הזדווגות;
- משטחי איטום הושגו.


 Hebrew
 English
 Turkish
 French
 Russian
 German
 Spanish
 Portuguese