

מָבוֹא
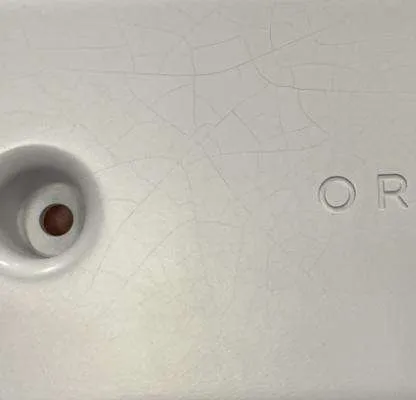
תמצית פרויקט
| מידע על הפרויקט | פרטים |
|---|---|
| חוֹמֶר | ABS |
| עיבוד | עיבוד CNC |
| גימור פני השטח | צִיוּר |
| לָקוּחַ | תעשיית האלקטרוניקה |
| בְּעָיָה | ציור סדקים |
למה לבחור בצביעה?
צביעה היא טכניקת גימור משטח נפוצה עבור חלקי פלסטיק. יש לו מגוון רחב של יתרונות.
משיכה אסתטית משופרת
תכונות מגן משופרות
ניתוח שורש
יצרנו מחדש את תנאי הלקוח וסקרנו כל שלב בזרימת העבודה של גימור הצביעה שלנו:
תאימות חומר-ציפוי
הלכה המקורית הפגינה קשיות גבוהה אך עם התארכות נמוכה. פלסטיק ABS מתרחב ומתכווץ באופן טבעי עם הטמפרטורה והטיפול. הצבע הנוקשה לא יכול היה לעקוב אחר התנועות הללו, ויצר לחץ מיקרוסקופי שבסופו של דבר שבר את עור הצבע.
אחידות יישום ריסוס
רובי ריסוס אוטומטיים סיפקו יותר מדי חומר בקצוות. באזורים מוערמים אלה, לסרט רטוב עבה יותר לקח זמן רב יותר להתרפא מבפנים. עור פני השטח התקשה ראשון, ולכד ממיסים מתחת. כאשר הממסים התאדו מאוחר יותר, לחץ פנימי גרם לפיצול העור.
תנאי אשפרה
סמכנו על ייבוש אוויר הסביבה. טמפרטורות חמות בבית המלאכה של Beska (בסביבות 25 מעלות צלזיוס ולחות 60%) הובילו לאידוי ממס לא עקבי. חלק מהאזורים התייבשו מהר מדי תחת האורות, בעוד שאזורים מוצלים שמרו על לחות. פרופילי ריפוי לא אחידים אלה החריפו את הלחצים הפנימיים.
איך טיפלנו בזה?
לאחר שבדקנו כל שלב, הייתה לנו תוכנית שיפור מקיפה עם 4 שלבים כמו להלן:
1. שדרוג מערכת ציפוי
- עברנו לכה בגימור פלקס הניתן לריפוי UV המיועד למצעי חומר ABS.
- הוסיפו חומרים פלסטיים וחומרים נגד סדקים כדי להגביר את ההתארכות וההידבקות שלו.
2. חידוד פרמטרי ריסוס
- לחץ ריסוס מופחת מ-2.5 בר ל-2.0 בר.
- הורדת קצב הזרימה מ-1.2 מ"ל/שנייה ל-1.0 מ"ל/שניה.
אימצה טכניקת שכבה קלה מרובה מעברים, המגבילה כל מעבר ל-15-20 מיקרומטר, במיוחד סביב הקצוות והפינות.
3. בקרת אשפרה בטמפרטורה נמוכה
- הותקן תנור זרימת אוויר בטמפרטורה של 50-70 מעלות צלזיוס.
- זמן שהייה מותאם (20-30 דקות) לעובי הצבע.
באמצעות ניטור לחות, הוא הבטיח זרימת אוויר אחידה כדי למנוע נקודות חמות מקומיות.
4. מעיל עליון מגן UV & QA משופר
- לאחר מריחת גימור דק עמיד בפני קרינת UV, הוא התרפא תוך פחות מחמש דקות, מחזק עוד יותר את העמידות הכימית ושריטות.
- הוקם שלושה שלבי בדיקה: לפני ריסוס, לאחר ריסוס ואחרי ריפוי.
- הציג בדיקות הידבקות צולבות לאימות שלמות הציפוי לפני אישור.
לאחר ביצוע 4 השלבים הללו, חלקי העיבוד הסופיים של ABS CNC נראים הרבה יותר טוב מבעבר.
Result & Feadback
מה התוצאה הסופית? מצאנו שאין פגמים: לא הופיעו סדקים, קליפת תפוז או כשלים בהדבקה אפילו באור בהיר. לאחר הצביעה, 200 חלקים של חלקי ABS הציגו דיוק עקבי של ברק ודיוק צבע.
מה התגובה שקיבלנו ממייק?
"חלקי העיבוד המחודשים של ABS CNC אפילו עלו על הציפיות שלי. הגימור הוא ללא רבב ועמיד. תודה על התגובה המהירה והמומחיות שלך."
לאחר שקיבלנו את המייל ממייק, לא יכולנו לחכות לחלוק אותו עם צוות ההפקה שלנו. ואמרו תודה גדולה על המאמצים שלהם.

מַסְקָנָה
פרויקט זה חיזק שלושה עקרונות מפתח עבור גימור ריסוס חלקי פלסטיק:
- התאם את גמישות הצבע לתנועת המצע.
- שליטה בעובי הציפוי עם הגדרות ריסוס מדויקות וריבוד רב-מעבר.
- הבטח ריפוי עקבי באמצעות ניהול טמפרטורה וזרימת אוויר.
כדי למנוע בעיות עתידיות כמו זה, עדכנו את תיעוד התהליך שלנו: כל עבודת צביעה על ABS או חומרים אחרים משתמשת כעת רק בלכות מאושרות לריפוי UV, עוקבת אחר הנחיות פרמטרי הריסוס החדשות ועוברת את פרוטוקול ה-QA התלת שלבי שלנו. על פי הדיווחים, מעולם לא נתקלנו בבעיות כאלה שקורות שוב.
עובש בסקה
מה אתה חושב על המקרה הזה? האם נתקלת פעם בבעיות דומות? נשמח לשמוע ממך. מַה צוות Beska יכול לעשות הוא מעבר לעיבוד CNC וגימור משטח. בדוק את הפרטים כדי לראות מה עוד אנחנו יכולים לעשות בשבילך!


 Hebrew
 English
 Turkish
 French
 Russian
 German
 Spanish
 Portuguese