

giriiş

Proje Özeti
| Proje Bilgileri | Detaylar |
|---|---|
| Malzeme | AISI 303 Paslanmaz Çelik |
| İşleme | CNC İşleme |
| Müşteri | Tıbbi Endüstriden Makine Mühendisi |
| Sorun | İşlenmiş yüzeylerde gözle görülür alet izleri ve çizikler |
Kök Neden Analizi
İşleme sürecinin kapsamlı bir incelemesi sonucunda aşağıdaki katkıda bulunan faktörleri tespit ettik:
Takım Sorunları
- Takım Aşınması: Uzun süreli kesme işlemi kenar aşınmasına, kesme kuvvetlerinin artmasına ve işleme sırasında dengesizliğe yol açar.
- Uygunsuz Takım Seçimi: AISI 303 serbest işleme paslanmaz çeliği olmasına rağmen, uyumsuz takım malzemeleri veya geometrileri yine de yüzey kalitesini etkilemektedir.
Kesme Parametreleri
- Kesme Hızı: Aşırı hız, takım aşınmasını ve talaş birikmesini hızlandırır; yetersiz hız ise verimliliği düşürür ve kesme kuvvetlerini artırır.
- Besleme Hızı: Aşırı agresif besleme, takım izlerinin derinleşmesine neden olur.
- Kesme Derinliği: Aşırı derinlik kaynaklı makine titreşimi.
Süreç Kusurları
- İş Parçası Tutma: Güvensiz sıkıştırma, kesme sırasında parçanın titreşimine veya yer değiştirmesine yol açar.
2. Soğutma/Yağlama: Yetersiz soğutma sürtünmeyi, takım aşınmasını ve ısı oluşumunu artırır.
Ekipman Sınırlamaları
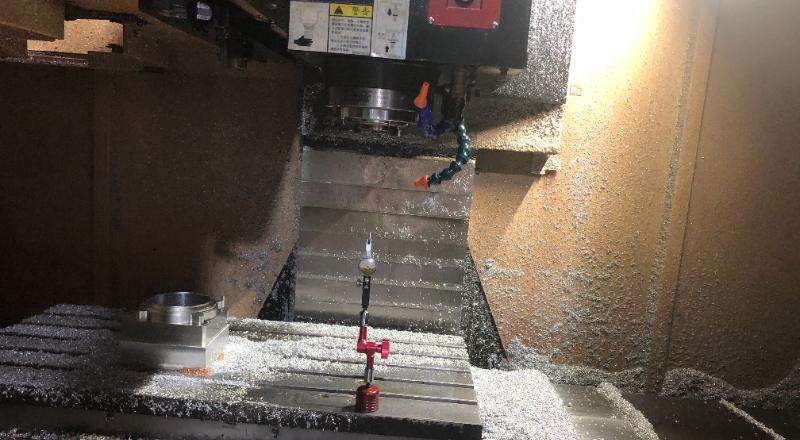
Aşınmış mil yatakları veya bilyalı vidalar işleme sırasında mikro titreşimlere neden olur.
İyileştirme Önlemleri
Bu sorunları çözmek için şu adımları attık:
Optimize Edilmiş Araç Seçimi
Sürtünmeyi azaltmak ve ısı direncini artırmak için TiAlN kaplamalı karbür takımlara geçildi.
Ayarlanmış Kesme Parametreleri
- Kesme Hızı: Isı oluşumunu en aza indirmek ve takım ömrünü uzatmak için azaltılmıştır.
- Besleme Hızı: Kararlı işleme için 0,05–0,2 mm/dev aralığında kontrol edilir.
- Kesme Derinliği: Titreşim önleme ile dengeli malzeme çıkarma verimliliği.
Gelişmiş İş Tutma
Parça hareketini ortadan kaldırmak için yüksek rijitliğe sahip hidrolik aparatlar kullanıldı.
Geliştirilmiş Soğutma Sistemi
Tutarlı termal yönetim için 8 bar'da yüksek basınçlı takım içi soğutma sıvısı uygulandı.
Makine Bakımı
Ekipman hassasiyetini geri kazandırmak için mil yataklarını yeniden kalibre ettik ve aşınmış bilyalı vidaları değiştirdik.
Müşteri Geri Bildirimi
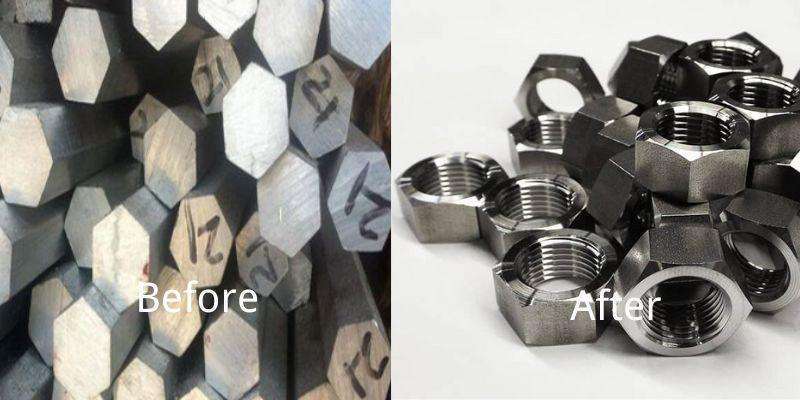
Erken üretim sırasında takım izi sorununu proaktif bir şekilde ele alarak, müşterinin beklentilerini aşan pürüzsüz yüzeylere sahip AISI 303 parçalar teslim ettik. Mühendis profesyonelliğimizi övdü ve 300 parça daha için bir takip siparişi vermeyi planladıklarını duyurdu.
“Ürettiğiniz AISI 303 parçalar mükemmel. Pürüzsüz yüzeylere ve hassas boyutlara sahipler. 300 tane daha sipariş edeceğiz!”
— Tıbbi Endüstri Makine Mühendisi

Conclusion & Beska
Bu proje, AISI 303 gibi yüksek oranda işlenebilir malzemelerin bile hassas proses kontrolü olmadan yüzey kusurları geliştirebileceğini pekiştirdi. Sıkı ekipman bakımıyla desteklenen takımları, parametreleri, sıkıştırmayı ve soğutmayı optimize ederek takım izlerini ortadan kaldırdık ve ürün kalitesini yükselttik.
Beska Kalıp Hakkında
Beska Kalıp hassas CNC işleme konusunda uzmanlaşmış olup çeşitli endüstriler için yüksek kaliteli özel bileşenler sunar. Gelişmiş makinelerle donatılmış ve 10+ yıllık deneyimli mühendislerle donatılmış olarak, tasarımdan üretime kadar profesyonel çözümler sunuyoruz. Prototipleme veya yüksek hacimli siparişler olsun, sıkı kalite kontrolü ve güvenilir teslimat sağlıyoruz.
Neden Bizi Seçmelisiniz?
- Teknik Uzmanlık: ISO sertifikalı prosesler ve son teknoloji takım yolu simülasyonu.
- Güvenilirlik: CMM doğrulaması ile ±0,005 mm işleme hassasiyeti.
- Müşteri Odaklılık: Sektörünüzün özgün ihtiyaçlarına göre proaktif sorun çözme.
Daha Fazla Vaka Çalışması
Farklı CNC işleme vakalarındaki sorunları nasıl çözdüğümüzü göstermek için, referansınız için bazılarını listeledik. Bu vaka çalışmalarının sizin için yararlı olduğuna inanıyoruz. Daha fazla ayrıntı almak için düğmeye tıklayın!


 Turkish
 English
 Hebrew
 French
 Russian
 German
 Spanish
 Portuguese