
Fallstudie: Beseitigung von Werkzeugspuren bei der CNC-Bearbeitung von Edelstahl AISI 303

Beska – Beste Qualität zu wettbewerbsfähigen Preisen.
Wir sind mit unserer Fachkompetenz in der Blechbearbeitung und CNC-Bearbeitung für Sie da.
Einführung

Projektbeschreibung
| Projektinformationen | Details |
|---|---|
| Material | Edelstahl AISI 303 |
| Verarbeitung | CNC-Bearbeitung |
| Kunde | Maschinenbauingenieur aus der Medizinbranche |
| Ausgabe | Sichtbare Werkzeugspuren und Kratzer auf bearbeiteten Oberflächen |
Ursachenanalyse
Durch eine umfassende Überprüfung des Bearbeitungsprozesses haben wir die folgenden Faktoren ermittelt:
Werkzeugprobleme
- Werkzeugverschleiß: Längeres Schneiden führte zu Kantenverschleiß, erhöhten Schnittkräften und Instabilität während der Bearbeitung.
- Ungeeignete Werkzeugauswahl: Obwohl es sich bei AISI 303 um einen rostfreien Stahl zur automatischen Bearbeitung handelt, beeinträchtigen nicht passende Werkzeugmaterialien oder -geometrien dennoch die Oberflächenqualität.
Schnittparameter
- Schnittgeschwindigkeit: Zu hohe Geschwindigkeit beschleunigt den Werkzeugverschleiß und die Bildung von Aufbauschneiden, zu niedrige Geschwindigkeit verringert die Effizienz und erhöht die Schnittkräfte.
- Vorschubgeschwindigkeit: Zu aggressive Vorschübe vertiefen die Werkzeugspuren.
- Schnitttiefe: Eine zu große Tiefe verursacht Maschinenvibrationen.
Prozessfehler
- Werkstückspannung: Unsichere Klemmung führte zu Vibrationen oder Verschiebungen der Teile während des Schneidens.
2. Kühlmittel/Schmierung: Unzureichende Kühlung erhöht Reibung, Werkzeugverschleiß und Wärmeentwicklung.
Gerätebeschränkungen
Abgenutzte Spindellager oder Kugelumlaufspindeln verursachten während der Bearbeitung Mikrovibrationen.
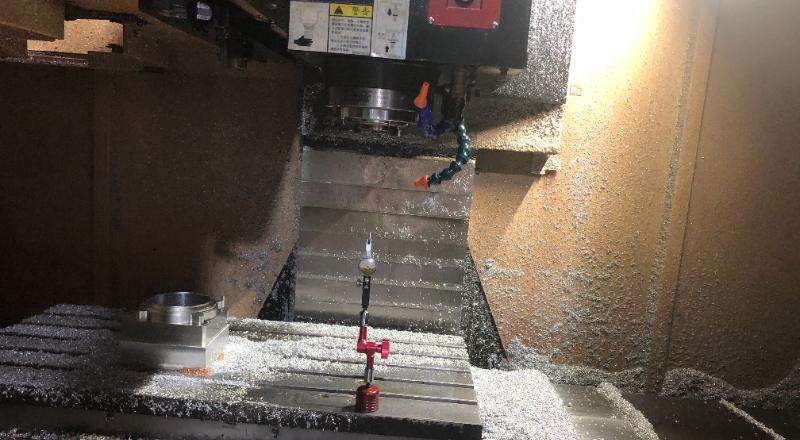
Verbesserungsmaßnahmen
Um diese Probleme zu lösen, haben wir die folgenden Schritte unternommen:
Optimierte Werkzeugauswahl
Umstellung auf TiAlN-beschichtete Hartmetallwerkzeuge zur Verringerung der Reibung und Verbesserung der Hitzebeständigkeit.
Angepasste Schnittparameter
- Schnittgeschwindigkeit: Reduziert, um die Wärmeentwicklung zu minimieren und die Lebensdauer des Werkzeugs zu verlängern.
- Vorschubgeschwindigkeit: Geregelt auf 0,05–0,2 mm/U für stabile Bearbeitung.
- Schnitttiefe: Ausgewogene Materialabtragseffizienz mit Vibrationsschutz.
Verbesserte Werkstückspannung
Einsatz hochsteifer hydraulischer Vorrichtungen zur Vermeidung von Teilebewegungen.
Verbessertes Kühlsystem
Implementierte Hochdruck-Durchwerkzeugkühlung mit 8 Bar für ein konsistentes Wärmemanagement.
Maschinenwartung
Spindellager neu kalibriert und verschlissene Kugelumlaufspindeln ersetzt, um die Präzision der Ausrüstung wiederherzustellen.
Kunden-Feedback
Durch proaktives Angehen des Werkzeugspurproblems in der frühen Produktionsphase konnten wir AISI 303-Teile mit glatten Oberflächen liefern, die die Erwartungen des Kunden übertrafen. Der Ingenieur lobte unsere Professionalität und kündigte eine Folgebestellung über 300 weitere Teile an.
“Die von Ihnen gefertigten AISI 303-Teile sind hervorragend. Sie haben glatte Oberflächen und präzise Abmessungen. Wir werden noch 300 weitere bestellen!“
— Maschinenbauingenieur für die Medizinbranche

Conclusion & Beska
Dieses Projekt hat gezeigt, dass selbst hochbearbeitbare Werkstoffe wie AISI 303 ohne präzise Prozesskontrolle Oberflächendefekte entwickeln können. Durch die Optimierung von Werkzeugen, Parametern, Spannvorrichtungen und Kühlung, unterstützt durch eine konsequente Anlagenwartung, konnten wir Werkzeugspuren beseitigen und die Produktqualität steigern.
Über Beska Mold
Beska-Form ist auf Präzisions-CNC-Bearbeitung spezialisiert und liefert hochwertige kundenspezifische Komponenten für verschiedene Branchen. Ausgestattet mit modernsten Maschinen und Ingenieuren mit über 10 Jahren Erfahrung bieten wir professionelle Lösungen vom Design bis zur Produktion. Ob Prototypen oder Großaufträge – wir gewährleisten strenge Qualitätskontrollen und zuverlässige Lieferung.
Warum uns wählen?
- Technisches Know-how: ISO-zertifizierte Prozesse und hochmoderne Werkzeugwegsimulation.
- Zuverlässigkeit: ±0,005 mm Bearbeitungsgenauigkeit mit CMM-Verifizierung.
- Kundenorientierung: Proaktive Problemlösung entsprechend den individuellen Anforderungen Ihrer Branche.
Weitere Fallstudien
Um zu zeigen, wie wir die Probleme verschiedener CNC-Bearbeitungsfälle lösen, haben wir einige davon für Sie aufgelistet. Wir sind überzeugt, dass diese Fallstudien hilfreich für Sie sind. Klicken Sie auf die Schaltfläche, um weitere Details zu erhalten!


 German
 English
 Hebrew
 Turkish
 French
 Russian
 Spanish
 Portuguese