

Введение

Краткое описание проекта
| Информация о проекте | Подробности |
|---|---|
| Материал | Нержавеющая сталь AISI 303 |
| Обработка | Обработка на станках с ЧПУ |
| Клиент | Инженер-механик медицинской промышленности |
| Проблема | Видимые следы инструментов и царапины на обработанных поверхностях |
Анализ первопричин
Благодаря всестороннему анализу процесса обработки мы выявили следующие способствующие факторы:
Проблемы с инструментами
- Износ инструмента: Длительная резка приводит к износу кромок, увеличению усилий резания и нестабильности во время обработки.
- Неправильный выбор инструмента: несмотря на то, что AISI 303 является легкообрабатываемой нержавеющей сталью, несоответствие материалов или геометрии инструмента по-прежнему влияет на качество поверхности.
Параметры резки
- Скорость резания: Чрезмерная скорость ускоряет износ инструмента и образование нароста на режущей кромке; недостаточная скорость снижает эффективность и увеличивает усилие резания.
- Скорость подачи: чрезмерно агрессивная подача приводит к углублению следов инструмента.
- Глубина реза: Чрезмерная глубина вызывает вибрацию машины.
Ошибки процесса
- Крепление заготовки: Ненадежное крепление приводило к вибрации или смещению детали во время резки.
2. Охлаждающая жидкость/смазка: недостаточное охлаждение увеличивает трение, износ инструмента и выделение тепла.
Ограничения по оборудованию
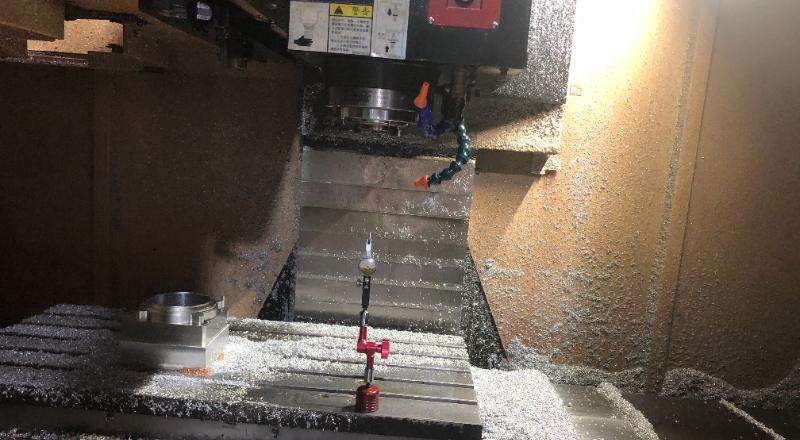
Изношенные подшипники шпинделя или шарико-винтовые передачи стали причиной микровибраций во время обработки.
Меры по улучшению
Для решения этих проблем мы предприняли следующие шаги:
Оптимизированный выбор инструмента
Перешли на твердосплавные инструменты с покрытием TiAlN для снижения трения и повышения термостойкости.
Скорректированные параметры резки
- Скорость резания: снижена для минимизации нагрева и продления срока службы инструмента.
- Скорость подачи: регулируется в пределах 0,05–0,2 мм/об для стабильной обработки.
- Глубина резания: сбалансированная эффективность удаления материала с предотвращением вибрации.
Улучшенное крепление
Использованы высокожесткие гидравлические приспособления для устранения смещения деталей.
Модернизированная система охлаждения
Реализована подача охлаждающей жидкости под высоким давлением через инструмент при 8 бар для обеспечения постоянного терморегулирования.
Техническое обслуживание машин
Повторная калибровка подшипников шпинделя и замена изношенных шарико-винтовых передач для восстановления точности оборудования.
Отзывы клиентов
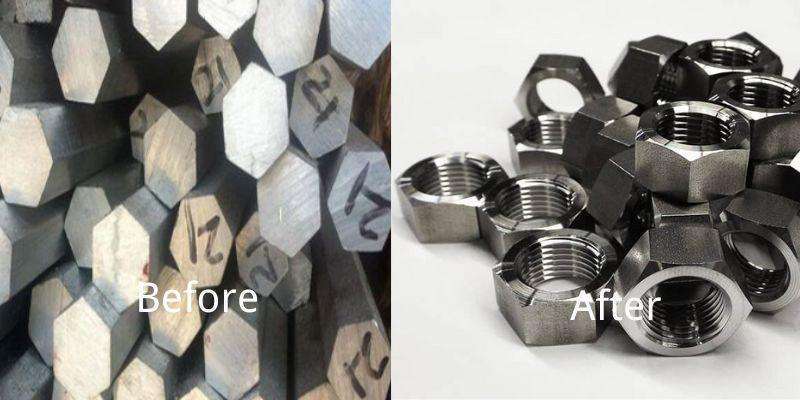
Проактивно решая проблему следов инструмента на ранних этапах производства, мы поставляли детали AISI 303 с гладкими поверхностями, которые превзошли ожидания клиента. Инженер похвалил наш профессионализм и объявил о планах разместить дополнительный заказ еще на 300 деталей.
“Детали из AISI 303, которые вы изготовили, превосходны. У них гладкие поверхности и точные размеры. Мы закажем еще 300 штук!»
— Инженер-механик медицинской промышленности

Conclusion & Beska
Этот проект подтвердил, что даже материалы с высокой степенью механической обработки, такие как AISI 303, могут иметь дефекты поверхности без точного контроля процесса. Благодаря оптимизации инструментов, параметров, зажима и охлаждения, которые поддерживаются строгим обслуживанием оборудования, мы удалили следы от инструментов и повысили качество продукции.
О Беске Молд
Плесень Беска специализируется на точной обработке на станках с ЧПУ, поставляя высококачественные индивидуальные компоненты для различных отраслей промышленности. Оснащенные передовым оборудованием и укомплектованные инженерами с более чем 10-летним опытом, мы предоставляем профессиональные решения от проектирования до производства. Будь то прототипирование или крупносерийные заказы, мы обеспечиваем строгий контроль качества и надежную доставку.
Почему стоит выбрать нас?
- Техническая экспертиза: сертифицированные по стандарту ISO процессы и передовые методы моделирования траектории инструмента.
- Надежность: точность обработки ±0,005 мм с проверкой на КИМ.
- Ориентация на клиента: проактивное решение проблем в соответствии с уникальными потребностями вашей отрасли.
Больше примеров
Чтобы показать, как мы решаем проблемы в различных случаях обработки на станках с ЧПУ, мы перечислили некоторые из них для вашей справки. Мы считаем, что эти примеры будут вам полезны. Нажмите кнопку, чтобы получить более подробную информацию!


 Russian
 English
 Hebrew
 Turkish
 French
 German
 Spanish
 Portuguese