

Introduction

Description du projet
| Informations sur le projet | Détails |
|---|---|
| Matériel | Acier inoxydable AISI 303 |
| Traitement | Usinage CNC |
| Client | Ingénieur mécanique de l'industrie médicale |
| Problème | Marques d'outils et rayures visibles sur les surfaces usinées |
Analyse des causes profondes
Grâce à un examen complet du processus d’usinage, nous avons identifié les facteurs contributifs suivants :
Problèmes d'outillage
- Usure de l'outil : une coupe prolongée entraîne une usure des bords, augmentant les forces de coupe et l'instabilité pendant l'usinage.
- Sélection d'outils inappropriée : Bien que l'AISI 303 soit un acier inoxydable à usinage facile, des matériaux ou des géométries d'outils inadaptés ont toujours un impact sur la qualité de la surface.
Paramètres de coupe
- Vitesse de coupe : Une vitesse excessive accélère l'usure de l'outil et la formation d'arêtes vives ; une vitesse insuffisante réduit l'efficacité et augmente les forces de coupe.
- Vitesse d'avance : des avances trop agressives approfondissent les marques d'outils.
- Profondeur de coupe : Une profondeur excessive induit des vibrations de la machine.
Défauts de processus
- Maintien de la pièce : Un serrage non sécurisé a entraîné des vibrations ou des déplacements de la pièce pendant la coupe.
2. Liquide de refroidissement/lubrification : un refroidissement inadéquat augmente la friction, l'usure de l'outil et la génération de chaleur.
Limitations de l'équipement
Des roulements de broche ou des vis à billes usés introduisent des micro-vibrations lors de l'usinage.
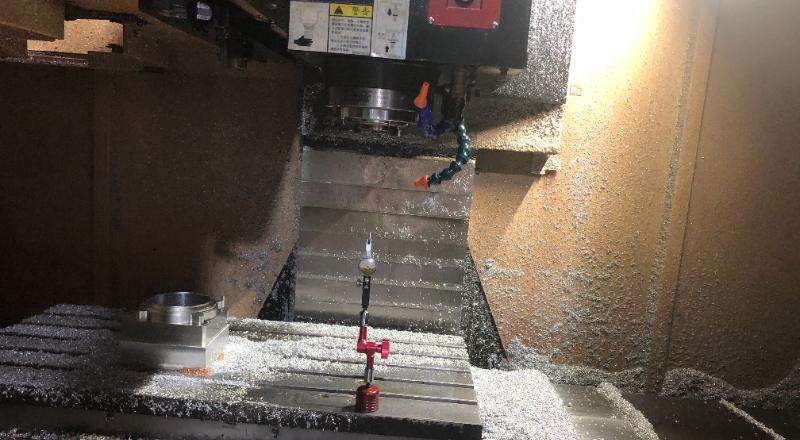
Mesures d'amélioration
Pour résoudre ces problèmes, nous avons pris les mesures suivantes :
Sélection d'outils optimisée
Passage aux outils en carbure revêtus de TiAlN pour réduire la friction et améliorer la résistance à la chaleur.
Paramètres de coupe ajustés
- Vitesse de coupe : réduite pour minimiser l'accumulation de chaleur et prolonger la durée de vie de l'outil.
- Vitesse d'avance : contrôlée entre 0,05 et 0,2 mm/tr pour un usinage stable.
- Profondeur de coupe : efficacité d'enlèvement de matière équilibrée avec prévention des vibrations.
Maintien de la pièce amélioré
Dispositifs hydrauliques à haute rigidité adoptés pour éliminer le mouvement des pièces.
Système de refroidissement amélioré
Mise en œuvre d'un liquide de refroidissement haute pression à 8 bars pour une gestion thermique constante.
Entretien des machines
Roulements de broche recalibrés et vis à billes usées remplacées pour restaurer la précision de l'équipement.
Commentaires des clients
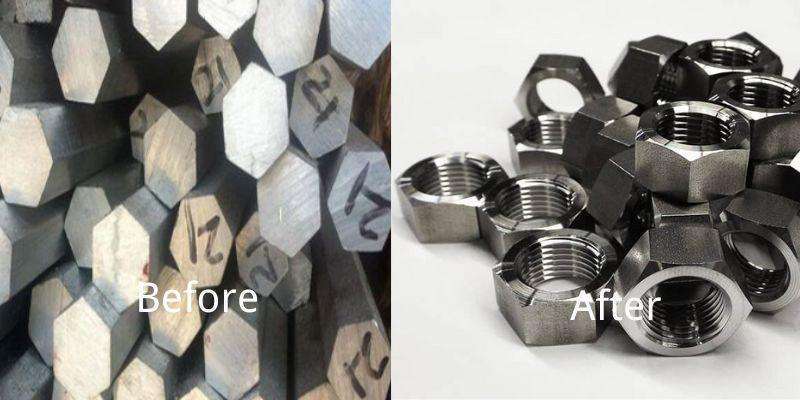
En traitant proactivement le problème des marques d'outils dès le début de la production, nous avons livré des pièces en AISI 303 avec des surfaces lisses dépassant les attentes du client. L'ingénieur a salué notre professionnalisme et a annoncé son intention de passer une commande supplémentaire de 300 pièces supplémentaires.
“Les pièces en AISI 303 que vous avez produites sont excellentes. Elles présentent des surfaces lisses et des dimensions précises. Nous allons en commander 300 autres !
— Ingénieur mécanique de l'industrie médicale

Conclusion & Beska
Ce projet a confirmé que même des matériaux hautement usinables comme l'AISI 303 peuvent développer des défauts de surface sans un contrôle précis du procédé. Grâce à l'optimisation des outils, des paramètres, du serrage et du refroidissement, soutenue par une maintenance rigoureuse des équipements, nous avons éliminé les traces d'outils et amélioré la qualité des produits.
À propos de Beska Mold
Moule Beska Spécialisée dans l'usinage CNC de précision, nous fournissons des composants sur mesure de haute qualité pour divers secteurs. Équipés de machines de pointe et d'ingénieurs expérimentés de plus de 10 ans, nous proposons des solutions professionnelles, de la conception à la production. Qu'il s'agisse de prototypage ou de commandes en grande série, nous garantissons un contrôle qualité rigoureux et une livraison fiable.
Pourquoi nous choisir?
- Expertise technique : procédés certifiés ISO et simulation de parcours d'outils de pointe.
- Fiabilité : précision d'usinage de ± 0,005 mm avec vérification CMM.
- Orientation client : résolution proactive des problèmes en fonction des besoins uniques de votre secteur.
Plus d'études de cas
Pour illustrer notre approche de l'usinage CNC, nous avons répertorié quelques exemples. Nous pensons que ces études de cas vous seront utiles. Cliquez sur le bouton pour en savoir plus !


 French
 English
 Hebrew
 Turkish
 Russian
 German
 Spanish
 Portuguese