

Introdução
Em janeiro de 2025, um engenheiro mecânico de um fabricante alemão de equipamentos de automação entrou em contato com a equipe da Beska. Eles precisavam de 8 peças de encaixe personalizadas de aço inoxidável 316 para uma máquina de embalagem de alta velocidade. E as peças exigiam uma tolerância posicional de ± 0,015 mm. O engenheiro anexou um modelo 3D ao e-mail, escrevendo: "Precisamos dessas peças para encaixar neste equipamento. Sua equipe de usinagem CNC pode entregar o mais rápido possível?" No início, usamos métodos tradicionais e falhamos durante a montagem. O resultado foi que os furos ficaram desalinhados em 0,03 mm e as superfícies de vedação vazaram sob pressão.
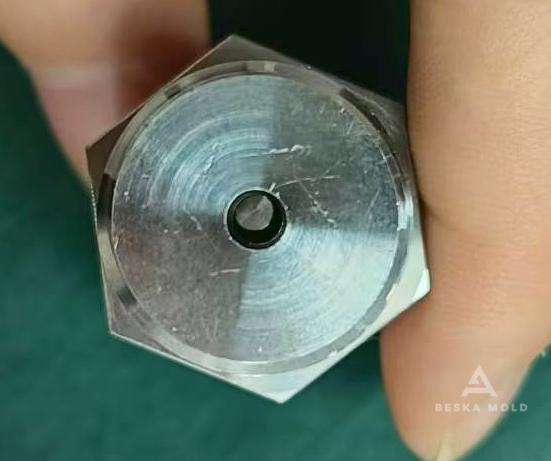
Resumo do Projeto
| Categoria | Detalhes |
|---|---|
| Cliente | Fabricante alemão de equipamentos de automação |
| Materiais | aço inoxidável 316 |
| Quantia | 8 peças |
| Processamento | Usinagem de compósitos por torneamento e fresamento |
| Desafio | Os protótipos iniciais falharam devido a furos desalinhados e vazamentos nas superfícies de vedação |
Análise aprofundada de causas e soluções
Após a produção do primeiro lote de protótipos, nosso engenheiro nos enviou fotos das peças desmontadas: "Vocês notaram as lacunas aqui? Nossa equipe de montagem passou horas tentando encaixá-las à força. Não vai funcionar na produção." Então, iniciamos uma reunião com nosso engenheiro e identificamos duas causas-raiz:
1. Tensão do material
2. Tolerâncias ausentes
Soluções
Uma configuração: A peça permaneceu fixada do início ao fim. A técnica de torneamento criou a geometria base; ferramentas de fresamento integradas adicionaram ranhuras e furos sem desparafusar a peça.
Produção de teste com ciclos de feedback
Usinamos duas peças de teste primeiro. Nosso engenheiro tentou montá-las imediatamente, respondendo: "O primeiro encaixe é o 90%, muito melhor. Podemos melhorar o acabamento da superfície da vedação?"
Implementação
- Preparação de materiais (15 a 18 de janeiro de 2025): Verificamos a dureza do estoque de aço inoxidável 316 (HRB 85-95) e rejeitamos um lote devido a vazios internos detectados por testes ultrassônicos.
- Programação (19 a 21 de janeiro): O engenheiro redesenhou os percursos das ferramentas para priorizar recursos críticos de concentricidade e adicionou uma “passagem de mola” final para garantir a planura da superfície de vedação.
- Usinagem Final (22 a 25 de janeiro): Concluímos todas as oito peças em 72 horas e as enviamos com relatórios de inspeção mostrando tolerância posicional de 0,012 mm.

Resultados e Feedback
Em 30 de janeiro, o engenheiro enviou um e-mail: "Peças montadas perfeitamente na primeira tentativa. Sem vazamentos durante os testes de pressão. Anexei uma foto da máquina em funcionamento — sua equipe salvou este projeto."
Principais melhorias:
- O tempo de montagem que gastamos foi reduzido de 45 minutos para 8 minutos por unidade.
- Não há necessidade de retrabalho para interfaces de acoplamento;
- Superfícies de vedação alcançadas.


 Portuguese
 English
 Hebrew
 Turkish
 French
 Russian
 German
 Spanish