

Introdução
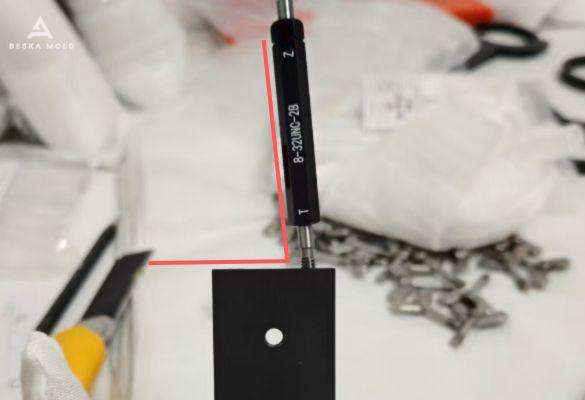
Quando designs irregulares se transformam em dores de cabeça regulares
- Força desigual da ferramenta: O design assimétrico fazia com que as ferramentas dançassem em vez de cortar em linha reta, deixando-nos com buracos por todo o lugar.
- Baixa precisão de rosca: A fixação era um pesadelo. As vibrações durante a batida deixavam nossas roscas desordenadas e irregulares.
- Má qualidade da superfície: Marcas de ferramentas e atrito deixaram as superfícies parecendo que tinham sido arrastadas por uma tempestade de areia.
- Erros de posicionamento: A geometria complexa das peças fez com que a localização dos furos ficasse um pouco errada — diga adeus à precisão da montagem.
- Desafios materiais: Rebarbas e estresse de usinagem ameaçavam deformar as peças, transformando-as em sucata.
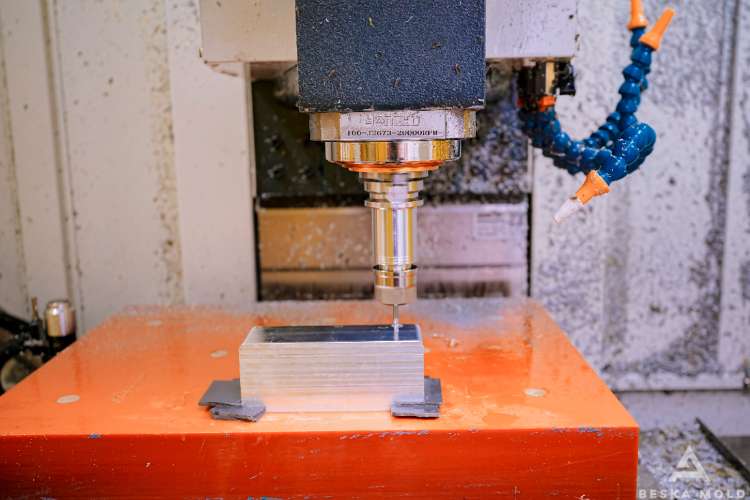
O culpado: o jogo não estava se mantendo firme
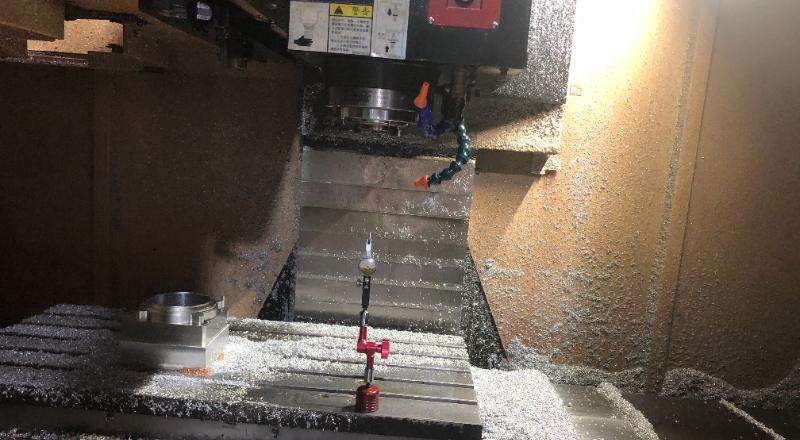
Verificamos nosso posicionamento com um projetor — com precisão. Então, o que estava errado? A resposta era gritantemente óbvia: nosso dispositivo de fixação. O gabarito padrão simplesmente não conseguia lidar com a geometria peculiar da peça. Durante o rosqueamento, a força fazia a peça balançar como gelatina, desprendendo as roscas. Duas falhas principais se destacaram:
1. Elementos de localização imprecisos: Os pinos e ranhuras de posicionamento eram como sapatos que não serviam — eles deixavam espaços.
2. Rigidez insuficiente: Sob pressão, o dispositivo entortou como um clipe de papel, deslocando a peça levemente, mas o suficiente para estragar tudo.
Nossa solução: consertar o equipamento, não apenas a peça
- Design de fixação personalizado: Construímos um acessório que se ajustava perfeitamente à peça como um terno sob medida. Sem mais oscilações — apenas estabilidade sólida. Isso matou dois coelhos com uma cajadada só: maior precisão de fixação e zero vibração.
- Material de alta rigidez: Fora com o material frágil, entra o aço de alta rigidez. A estrutura se manteve firme, não importa quanta força aplicássemos.
- Inspeção em tempo real: Não deixamos nada ao acaso. Verificamos cada etapa com uma máquina de medição por coordenadas (CMM) e calibradores de rosca — como ter um chefe microgerenciador, mas no bom sentido.
Esses ajustes não corrigiram apenas o desvio de abertura; eles nos deram fios que se alinhavam como soldados, superfícies suaves o suficiente para refletir a luz e peças que se encaixavam como peças de quebra-cabeça.
O Resultado Final
As peças finais? Impecáveis. Passaram com louvor em todos os testes de tolerância e funcionalidade. Ao atualizar o equipamento e aprimorar nosso controle de processo, não apenas atendemos às expectativas do cliente, como as superamos. O que poderia ter sido um desastre de produção se tornou uma aula magistral de resolução de problemas.
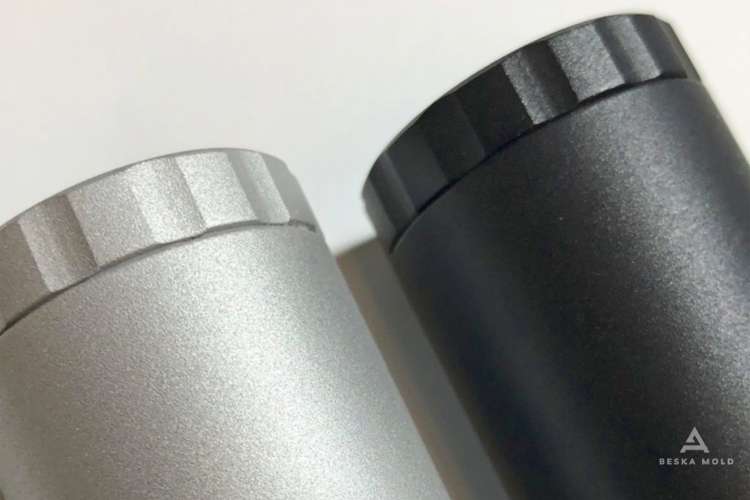
Você pode conferir as fotos para ver como as peças ficaram diferentes antes e depois da solução do problema. O resultado é óbvio. Como nosso cliente reagiu às peças ao recebê-las? Ele está satisfeito com o resultado final e disposto a enviar mais pedidos para os projetos nos próximos meses. Que ótima notícia!

Conclusão
A conclusão é a seguinte: quando se trata de formatos irregulares e furos roscados, o acessório é o seu herói anônimo. Seja torneando, fresando ou furando, a estabilidade da peça é a espinha dorsal da precisão. Da próxima vez que você se deparar com desvio de abertura ou desalinhamento de rosca, não culpe a ferramenta — verifique como você está segurando a peça.
Enfrentando problemas semelhantes em seus projetos de alumínio CNC? Precisa de ajuda para melhorar a precisão da rosca em componentes complexos? Contate-nos. No Beska, sempre priorizamos a qualidade em qualquer projeto de usinagem. Quer saber mais sobre nossas capacidades de usinagem? Clique nos botões!


 Portuguese
 English
 Hebrew
 Turkish
 French
 Russian
 German
 Spanish