

Введение
Несколько месяцев назад мы сотрудничали с ведущим производителем конечных пользователей для разработки прототипа гибкого корпуса, который максимально точно имитирует внешний вид и тактильные ощущения конечного продукта. Проект включал производство 100 единиц с использованием 70° силиконовой резины методом вакуумного литья. Несмотря на достижение желаемых структурных и твердостных характеристик, литые детали имели некоторые дефекты поверхности. Например, видимые линии пленки, приводящие к образованию пузырьков, морщин и расслоению после постобработки.

Краткое описание проекта
| Информация о проекте | Подробности |
|---|---|
| Промышленность | Потребительские товары |
| Материалы | 70° Силиконовая резина |
| Обработка | Вакуумное литье |
| Результат продукта | 100 единиц высококачественных, эстетически привлекательных силиконовых деталей |
Дефекты поверхности деталей, полученных вакуумным литьем
После производства первой партии деталей вакуумного литья мы обнаружили, что эти детали соответствуют структурным и твердостным характеристикам. Однако в процессе постобработки на деталях образовался ряд поверхностных дефектов:
- Формирование линии пленки: После ламинирования на мягких резиновых поверхностях остались линии пленки. При обрезке излишков пленки возникли такие проблемы, как пузыри, складки и расслоение.
- Неоднородный внешний вид поверхности: Дефекты привели к появлению белого налета и неравномерному распределению цвета на конечном изделии, что нарушило общую эстетику.
Мы обсудили с нашими инженерами дефекты деталей вакуумного литья. И затем получили глубокий анализ.
Углубленный анализ
Проблемы с фильмами
Свойства материала: Эластичность и гибкость, свойственные силиконовому каучуку 70°, не позволяли ламинированной пленке идеально прилипать во время отверждения, что приводило к образованию микрозазоров, в которых мог скапливаться воздух.
Параметры процесса: Недостаточный контроль таких факторов, как давление и температура во время фазы отверждения, привел к неполному склеиванию ламинатной пленки.
Проблемы с отверждением распыляемой краски
Химическая несовместимость: Стандартные краски оказались неподходящими для химических свойств мягкой резиновой поверхности, что привело к увеличению времени отверждения и неоптимальной адгезии.
Несоответствие времени отверждения: хотя ожидалось, что типичный период отверждения краски (1–2 часа) будет длиться почти целый день, в результате чего поверхность не полностью отвердела, а упаковочная бумага прилипла после упаковки.
Итак, как мы решили эти проблемы?
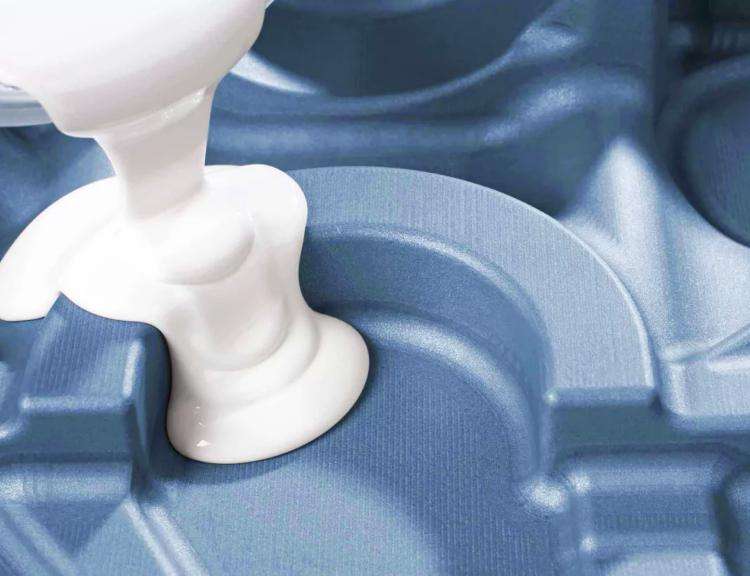
Наше решение
#Шаг 1: Сотрудничество с клиентом и перепроектирование процесса
Мы провели подробные обсуждения с нашим клиентом, чтобы понять особенности использования продукта и подробные эстетические требования.
Нанесение аэрозольной краски для наружных работ не только улучшит внешний вид, усилив цвет и блеск, но и добавит защитный слой для повышения износостойкости и коррозионной стойкости. Наш клиент согласился на наше решение.
#Шаг 2: Оптимизация процесса отверждения распыляемой краски
Наблюдение: После распыления мы заметили, что время отверждения было неожиданно долгим, а поверхность продукта оставалась липкой после целого дня. Это привело к дефектам упаковки, в частности, к прилипанию белой упаковочной бумаги.
Действие: Мы рассмотрели параметры отверждения и обнаружили, что обычные краски несовместимы с химическим профилем мягкой резины.
#Шаг 3: Выбор и нанесение специализированной силиконовой краски
Консультация экспертов: команда Beska проконсультировалась с опытными специалистами по окраске распылением, которые порекомендовали краску на основе силикона, предназначенную для мягкой эластичной резины.
Оптимизация предварительной обработки: мы осуществили тщательную очистку и подготовку поверхности перед покраской, чтобы максимально улучшить адгезию краски.
Применение и повторное отверждение: Мы нанесли второй слой специально разработанной силиконовой краски. Оптимизированный процесс сократил время отверждения с 24 часов до всего лишь 2 часов, гарантируя полное отверждение краски и устраняя проблемы с упаковкой.
Результаты и отзывы
Как выглядели финальные детали? Они выглядят намного лучше, чем раньше. И наш клиент остался доволен результатом, получив фотографии финальных деталей, которые мы ему отправили.
В электронных письмах он выразил высокую удовлетворенность как улучшениями процесса, так и конечным продуктом. Он заявил:
«Благодаря нашему сотрудничеству с Beska Mold мы не только решили проблемы с дефектами поверхности, но и значительно повысили общее качество продукции. Их техническая экспертиза и быстрое реагирование произвели на нас глубокое впечатление. Мы с нетерпением ждем продолжения нашего сотрудничества в будущих проектах».
Заключение
В этом исследовании показано, как выбор правильных материалов и оптимизация процессов могут исправить проблемы внешнего вида деталей из мягкой силиконовой резины, изготовленных методом вакуумного литья. Благодаря тесному сотрудничеству с нашим клиентом и использованию специализированной системы распыления краски Beska Mold добилась удовлетворительного результата. Это улучшило как внешний вид деталей, так и их работу, а также сделало производство более эффективным.
В Плесень БескаМы гордимся тем, что предлагаем экономически эффективные решения для вакуумного литья и CNC-обработкаг. Если вам нужно быстрое прототипирование или крупномасштабное производство, наша команда готова адаптировать решение, которое соответствует стандартам от проектирования до поставки. Свяжитесь с нами сегодня!
Что мы можем для вас сделать
Хотите узнать, что еще мы делаем для вас? Узнайте больше подробностей!


 Russian
 English
 Hebrew
 Turkish
 French
 German
 Spanish
 Portuguese