

Введение
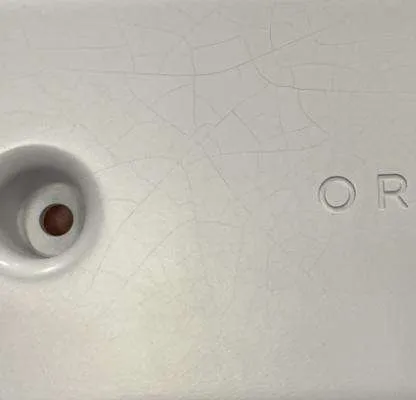
Краткое описание проекта
| Информация о проекте | Подробности |
|---|---|
| Материал | АБС |
| Обработка | Обработка на станках с ЧПУ |
| Отделка поверхности | Рисование |
| Клиент | Электронная промышленность |
| Проблема | Трещины в покраске |
Почему стоит выбрать живопись?
Окраска — это распространенная технология отделки поверхности пластиковых деталей. Она имеет целый ряд преимуществ.
Улучшенная эстетическая привлекательность
Улучшенные защитные свойства
Анализ первопричин
Мы воссоздали условия заказчика и рассмотрели каждый этап нашего рабочего процесса покраски:
Совместимость материалов и покрытий
Оригинальный лак показал высокую твердость, но с низким удлинением. Пластик ABS естественным образом расширяется и сжимается под воздействием температуры и обработки. Жесткая краска не могла следовать этим движениям, создавая микроскопическое напряжение, которое в конечном итоге разрушало слой краски.
Равномерность распыления
Автоматические распылители наносили слишком много материала на края. В этих сложенных областях более толстая мокрая пленка дольше отверждалась изнутри. Поверхностная корка затвердевала первой, удерживая растворители внизу. Когда растворители позже испарялись, внутреннее давление приводило к растрескиванию корки.
Условия отверждения
Мы полагались на сушку на окружающем воздухе. Высокая температура в мастерской Бески (около 25°C и влажность 60%) привела к неравномерному испарению растворителя. Некоторые области высыхали слишком быстро под светом, а затененные зоны сохраняли влагу. Эти неравномерные профили отверждения усугубляли внутренние напряжения.
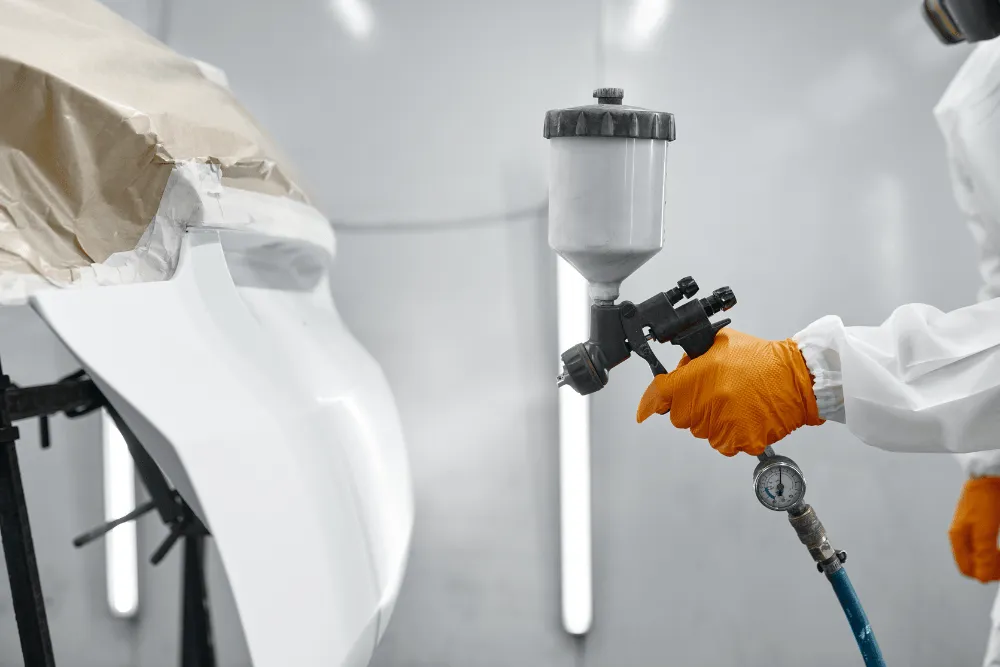
Как мы с этим справились?
После рассмотрения каждого шага у нас появился комплексный план улучшения, состоящий из 4 шагов, как показано ниже:
1. Модернизация системы покрытия
- Мы перешли на УФ-отверждаемый лак Flex-Finish, предназначенный для подложек из АБС-пластика.
- Добавлены пластификаторы и противотрещинные добавки для повышения удлинения и адгезии.
2. Уточните параметры распыления
- Давление распыления снижено с 2,5 бар до 2,0 бар.
- Скорость потока снижена с 1,2 мл/с до 1,0 мл/с.
Применена многопроходная технология нанесения тонкого слоя, ограничивающая каждый проход 15–20 мкм, особенно по краям и углам.
3. Контроль низкотемпературного отверждения
- Установил духовку с циркуляцией воздуха, настроенную на температуру 50–70 °C.
- Время выдержки (20–30 минут) подбирается индивидуально в зависимости от толщины краски.
Благодаря контролю влажности обеспечивается равномерный поток воздуха, что позволяет избежать локальных горячих точек.
4. Верхнее покрытие с защитой от УФ-излучения и улучшенный контроль качества
- После нанесения тонкого слоя, устойчивого к ультрафиолетовому излучению, покрытие затвердевает менее чем за пять минут, что еще больше повышает устойчивость к химическому воздействию и царапинам.
- Установлены три этапа контроля: до распыления, после распыления и после отверждения.
- Введены испытания на адгезию методом перекрестной штриховки для проверки целостности покрытия перед утверждением.
После выполнения этих 4 шагов готовые детали из АБС-пластика, обработанные на станке с ЧПУ, выглядят намного лучше, чем раньше.
Result & Feadback
Каков конечный результат? Мы обнаружили, что дефектов нет: даже при ярком освещении не было трещин, апельсиновой корки или нарушений адгезии. После покраски 200 деталей из АБС-пластика продемонстрировали постоянный блеск и точность цвета.
Какой ответ мы получили от Майка?
«Переработанные детали ABS CNC даже превзошли мои ожидания. Отделка безупречная и долговечная. Спасибо за быстрый ответ и экспертизу».
Получив электронное письмо от Майка, мы не могли дождаться, чтобы поделиться им с нашей производственной командой. И сказали большое спасибо за их усилия.

Заключение
В этом проекте были подтверждены три ключевых принципа финишной обработки пластиковых деталей распылением:
- Подберите эластичность краски в соответствии с подвижностью основания.
- Контролируйте толщину покрытия с помощью точных настроек распыления и многопроходного нанесения слоев.
- Обеспечьте равномерное отверждение за счет управления температурой и потоком воздуха.
Чтобы предотвратить подобные проблемы в будущем, мы обновили нашу технологическую документацию: теперь каждая покрасочная работа на АБС или других материалах использует только одобренные УФ-отверждаемые лаки, следует новым рекомендациям по параметрам распыления и проходит наш трехэтапный протокол контроля качества. Согласно отчетам, мы никогда не сталкивались с подобными проблемами снова.
Плесень Беска
Что вы думаете об этом исследовании? Вы когда-нибудь сталкивались с подобными проблемами? Мы хотели бы услышать от вас. Что команда Беска can do — это больше, чем обработка на станках с ЧПУ и финишная обработка поверхности. Ознакомьтесь с подробностями, чтобы узнать, что еще мы можем сделать для вас!


 Russian
 English
 Hebrew
 Turkish
 French
 German
 Spanish
 Portuguese