

Введение
В январе 2025 года инженер-механик из немецкого производителя оборудования для автоматизации обратился к команде Beska. Им требовалось 8 деталей из нержавеющей стали марки 316 для высокоскоростной упаковочной машины. И для деталей требовался позиционный допуск в пределах ±0,015 мм. Инженер прикрепил 3D-модель к своему электронному письму, написав: «Нам нужны эти детали для этого оборудования. Может ли ваша команда по обработке на станках с ЧПУ доставить их как можно скорее?» Вначале мы использовали традиционные методы и потерпели неудачу во время сборки. В результате отверстия были смещены на 0,03 мм, а уплотнительные поверхности протекали под давлением.
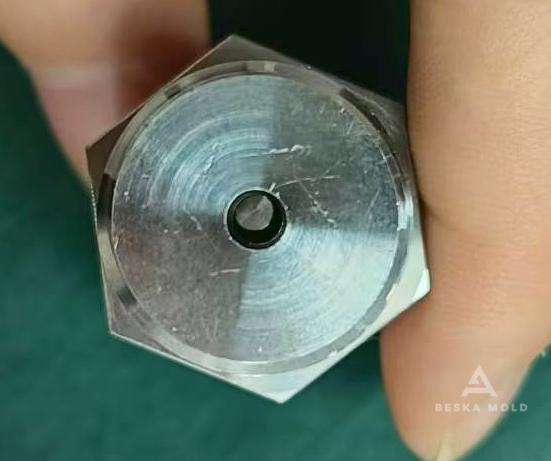
Краткое описание проекта
| Категория | Подробности |
|---|---|
| Клиент | Немецкий производитель оборудования для автоматизации |
| Материалы | нержавеющая сталь 316 |
| Количество | 8 штук |
| Обработка | Токарно-фрезерная обработка композитных материалов |
| Испытание | Первоначальные прототипы вышли из строя из-за несоосности отверстий и протечек через уплотнительные поверхности. |
Углубленный анализ причин и решений
После изготовления первой партии прототипов наш инженер прислал нам фотографии разобранных деталей: «Вы заметили здесь зазоры? Наша сборочная группа потратила часы, пытаясь их приладить. Для производства это не подойдет». И тогда мы инициировали встречу с нашим инженером и определили две основные причины:
1. Напряжение материала
2. Отсутствующие допуски
Решения
Одна настройка: Деталь оставалась зажатой от начала до конца. Техника токарной обработки создала базовую геометрию; интегрированные фрезерные инструменты затем добавили пазы и отверстия, не откручивая заготовку.
Пробное производство с обратной связью
Сначала мы обработали две тестовые детали. Наш инженер попытался собрать их немедленно, ответив: «Первая подгонка — 90%, гораздо лучше. Можем ли мы улучшить качество поверхности уплотнения?»
Выполнение
- Подготовка материала (15–18 января 2025 г.): Мы проверили твердость заготовки из нержавеющей стали марки 316 (HRB 85–95) и забраковали одну партию из-за внутренних пустот, обнаруженных с помощью ультразвукового контроля.
- Программирование (19–21 января): Инженер перепроектировал траектории движения инструмента, чтобы отдать приоритет элементам, критически важным с точки зрения концентричности, и добавил последний «пружинный проход», чтобы гарантировать плоскостность уплотнительной поверхности.
- Окончательная обработка (22–25 января): Мы изготовили все восемь деталей за 72 часа и отправили их с отчетами о проверке, в которых указан позиционный допуск 0,012 мм.

Результаты и отзывы
30 января инженер написал по электронной почте: «Детали идеально собраны с первой попытки. Никаких утечек во время испытаний под давлением. Прикрепляю фото работающей машины — ваша команда спасла этот проект».
Ключевые улучшения:
- Время сборки сократилось с 45 до 8 минут на единицу.
- Для сопряжения интерфейсов не требуется никакой доработки;
- Достигнуто уплотнение поверхностей.


 Russian
 English
 Hebrew
 Turkish
 French
 German
 Spanish
 Portuguese