
Fallstudie: Beseitigung von Lackrissen in CNC-Bearbeitungsteilen aus ABS

Beska – Beste Qualität zu wettbewerbsfähigen Preisen.
Wir sind mit unserer Fachkompetenz in der Blechbearbeitung und CNC-Bearbeitung für Sie da.
Einführung
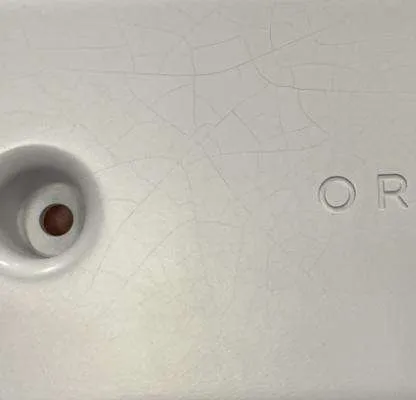
Projektbeschreibung
| Projektinfo | Details |
|---|---|
| Material | ABS |
| Verarbeitung | CNC-Bearbeitung |
| Oberflächenveredelung | Malerei |
| Kunde | Elektronikindustrie |
| Problem | Risse malen |
Warum Malerei wählen?
Das Lackieren ist eine gängige Methode zur Oberflächenveredelung von Kunststoffteilen. Es bietet zahlreiche Vorteile.
Verbesserte Ästhetik
Verbesserte Schutzeigenschaften
Ursachenanalyse
Wir haben die Bedingungen des Kunden nachgestellt und jeden Schritt unseres Arbeitsablaufs zur Lackierung überprüft:
Material-Beschichtungs-Kompatibilität
Der ursprüngliche Lack wies eine hohe Härte, jedoch eine geringe Dehnung auf. ABS-Kunststoff dehnt sich bei Temperatur und Handhabung natürlich aus und zieht sich zusammen. Der starre Lack konnte diesen Bewegungen nicht folgen, wodurch mikroskopische Spannungen entstanden, die schließlich die Lackhaut brachen.
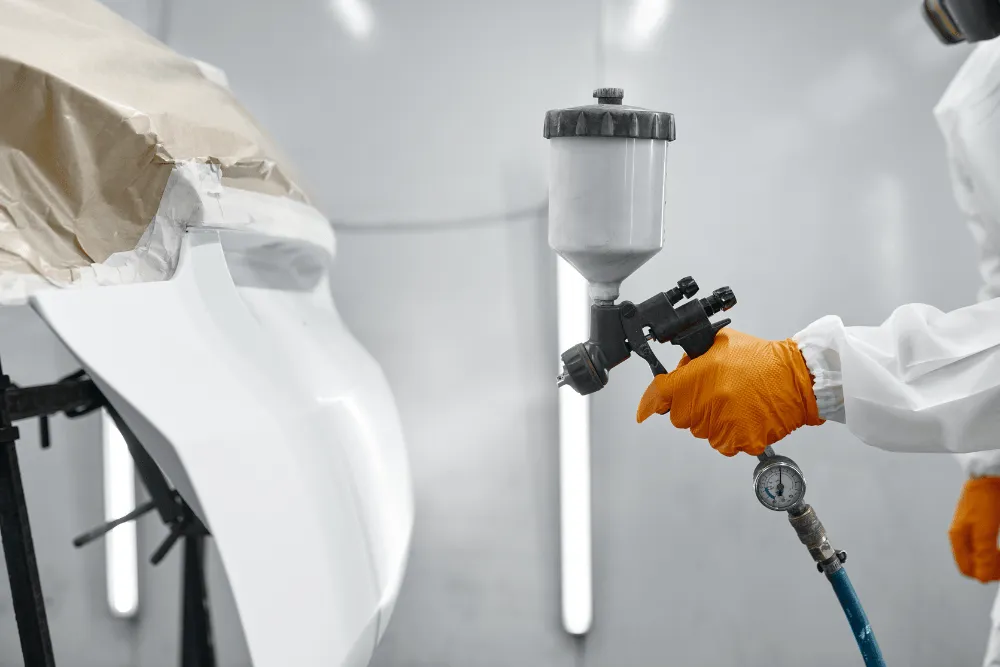
Gleichmäßigkeit des Sprühauftrags
Automatische Spritzpistolen gaben an den Kanten zu viel Material ab. In diesen übereinanderliegenden Bereichen dauerte die innere Aushärtung dickerer Nassfilme länger. Die Oberflächenhaut härtete zuerst aus und schloss darunter befindliche Lösungsmittel ein. Als die Lösungsmittel später verdunsteten, führte der Innendruck zum Aufplatzen der Haut.
Aushärtungsbedingungen
Wir setzten auf die Trocknung an der Umgebungsluft. Die warmen Temperaturen in Beskas Werkstatt (ca. 25 °C und 601 TP3T Luftfeuchtigkeit) führten zu einer ungleichmäßigen Lösungsmittelverdunstung. Einige Bereiche trockneten unter Licht zu schnell, während schattige Bereiche die Feuchtigkeit speicherten. Diese ungleichmäßigen Aushärtungsprofile verstärkten die inneren Spannungen.
Wie sind wir damit umgegangen?
Nachdem wir jeden Schritt überprüft hatten, hatten wir einen umfassenden Verbesserungsplan mit den folgenden vier Schritten:
1. Beschichtungssystem aufrüsten
- Wir sind auf einen UV-härtenden Flex-Finish-Lack umgestiegen, der für ABS-Materialsubstrate entwickelt wurde.
- Weichmacher und Rissschutzmittel wurden hinzugefügt, um die Dehnung und Haftung zu verbessern.
2. Sprühparameter verfeinern
- Reduzierter Sprühdruck von 2,5 bar auf 2,0 bar.
- Reduzierte Durchflussrate von 1,2 ml/s auf 1,0 ml/s.
Es wurde eine mehrstufige Leichtbeschichtungstechnik angewendet, wobei jeder Durchgang auf 15–20 μm begrenzt wurde, insbesondere an Kanten und Ecken.
3. Kontrollieren Sie die Aushärtung bei niedrigen Temperaturen
- Installierter Umluftofen mit 50–70 °C Temperatur.
- An die Farbdicke angepasste Einwirkzeit (20–30 Minuten).
Durch die Überwachung der Luftfeuchtigkeit wurde ein gleichmäßiger Luftstrom gewährleistet, um lokale Hotspots zu verhindern.
4. UV-Schutz-Decklack und verbesserte Qualitätssicherung
- Nach dem Auftragen einer dünnen UV-beständigen Beschichtung härtete diese in weniger als fünf Minuten aus, was die Chemikalien- und Kratzfestigkeit weiter verstärkte.
- Einführung von drei Inspektionsphasen: Vor dem Sprühen, Nach dem Sprühen und Nachhärten.
- Einführung von Gitterschnitt-Hafttests zur Überprüfung der Beschichtungsintegrität vor der Zulassung.
Nach diesen 4 Schritten sehen die fertigen CNC-bearbeiteten ABS-Teile viel besser aus als zuvor.
Result & Feadback
Wie sieht das Endergebnis aus? Wir stellten fest, dass es keinerlei Mängel gab: Selbst unter hellem Licht traten keine Risse, Orangenhaut oder Haftungsfehler auf. Nach dem Lackieren zeigten 200 ABS-Teile gleichbleibenden Glanz und Farbgenauigkeit.
Welche Antwort haben wir von Mike erhalten?
„Die überarbeiteten ABS-CNC-Bearbeitungsteile haben meine Erwartungen sogar übertroffen. Die Verarbeitung ist makellos und langlebig. Vielen Dank für Ihre schnelle Antwort und Ihr Fachwissen.“
Nachdem wir Mikes E-Mail erhalten hatten, konnten wir es kaum erwarten, sie mit unserem Produktionsteam zu teilen. Und wir bedankten uns herzlich für ihre Bemühungen.

Abschluss
Dieses Projekt untermauerte drei Schlüsselprinzipien für die Spritzlackierung von Kunststoffteilen:
- Passen Sie die Flexibilität der Farbe an die Bewegung des Untergrunds an.
- Kontrollieren Sie die Beschichtungsdicke mit präzisen Sprüheinstellungen und mehrstufigem Auftragen.
- Sorgen Sie durch Temperatur- und Luftstrommanagement für eine gleichmäßige Aushärtung.
Um derartige Probleme in Zukunft zu vermeiden, haben wir unsere Prozessdokumentation aktualisiert: Bei jeder Lackierung von ABS oder anderen Materialien kommen nun ausschließlich zugelassene UV-härtende Lacke zum Einsatz, die neuen Sprühparameter-Richtlinien werden eingehalten und unser dreistufiges Qualitätssicherungsprotokoll durchlaufen. Berichten zufolge sind derartige Probleme nie wieder aufgetreten.
Beska-Form
Was halten Sie von dieser Fallstudie? Sind Sie schon einmal auf ähnliche Probleme gestoßen? Wir würden gerne von Ihnen hören. Was das Beska-Team Wir bieten mehr als nur CNC-Bearbeitung und Oberflächenveredelung. Schauen Sie sich die Details an und erfahren Sie, was wir sonst noch für Sie tun können!


 German
 English
 Hebrew
 Turkish
 French
 Russian
 Spanish
 Portuguese