

Introducción

Resumen del proyecto
| Información del proyecto | Detalles |
|---|---|
| Material | Acero inoxidable AISI 303 |
| Tratamiento | Mecanizado CNC |
| Cliente | Ingeniero mecánico de la industria médica |
| Asunto | Marcas de herramientas y arañazos visibles en superficies mecanizadas |
Análisis de causa raíz
A través de una revisión exhaustiva del proceso de mecanizado, descubrimos los siguientes factores contribuyentes:
Problemas de herramientas
- Desgaste de la herramienta: el corte prolongado provoca desgaste del filo, aumentando las fuerzas de corte y la inestabilidad durante el mecanizado.
- Selección inadecuada de herramientas: si bien AISI 303 es un acero inoxidable de libre mecanizado, los materiales o geometrías de las herramientas no coincidentes aún afectaron la calidad de la superficie.
Parámetros de corte
- Velocidad de corte: Una velocidad excesiva aceleró el desgaste de la herramienta y la formación de filos recalcitrantes; una velocidad insuficiente redujo la eficiencia y aumentó las fuerzas de corte.
- Velocidad de avance: Los avances demasiado agresivos profundizan las marcas de la herramienta.
- Profundidad de corte: La profundidad excesiva induce vibración de la máquina.
Defectos del proceso
- Sujeción: una sujeción insegura provocó vibraciones o desplazamiento de la pieza durante el corte.
2. Refrigerante/Lubricación: Un enfriamiento inadecuado aumentó la fricción, el desgaste de la herramienta y la generación de calor.
Limitaciones del equipo
Los cojinetes de husillo o los tornillos de bolas desgastados introdujeron microvibraciones durante el mecanizado.
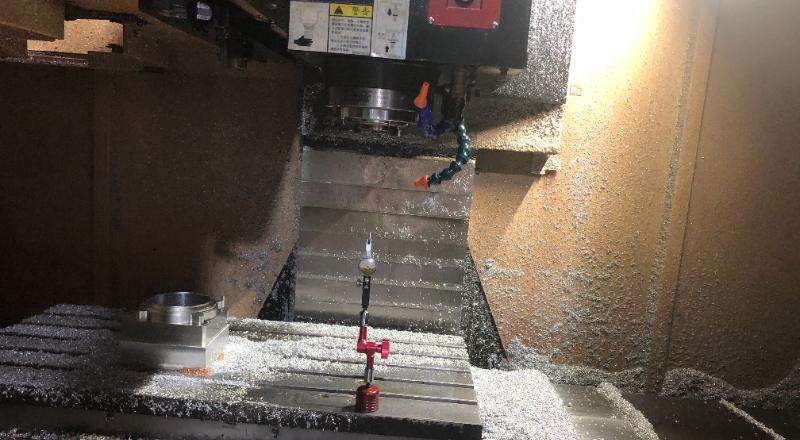
Medidas de mejora
Para resolver estos problemas, tomamos las siguientes medidas:
Selección optimizada de herramientas
Se cambió a herramientas de carburo revestidas de TiAlN para reducir la fricción y mejorar la resistencia al calor.
Parámetros de corte ajustados
- Velocidad de corte: reducida para minimizar la acumulación de calor y extender la vida útil de la herramienta.
- Velocidad de avance: controlada entre 0,05 y 0,2 mm/rev para un mecanizado estable.
- Profundidad de corte: Eficiencia de remoción de material equilibrada con prevención de vibraciones.
Sujeción de piezas mejorada
Se adoptaron accesorios hidráulicos de alta rigidez para eliminar el movimiento de las piezas.
Sistema de refrigeración mejorado
Se implementó un refrigerante de alta presión a través de la herramienta a 8 bar para una gestión térmica constante.
Mantenimiento de máquinas
Se recalibraron los cojinetes del husillo y se reemplazaron los tornillos de bolas desgastados para restaurar la precisión del equipo.
Comentarios de los clientes
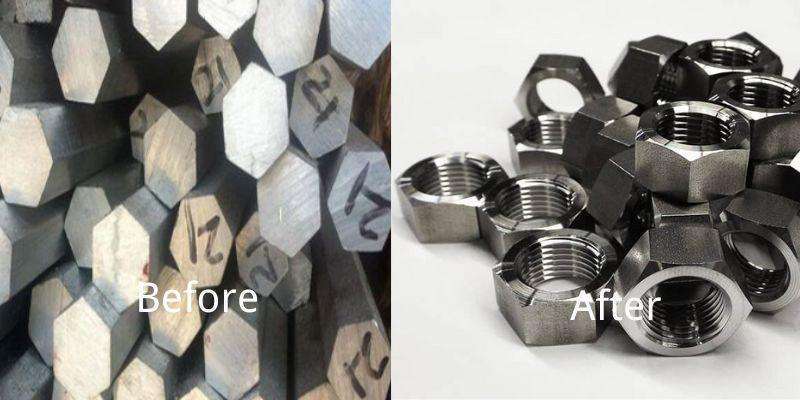
Al abordar proactivamente el problema de las marcas de la herramienta durante las primeras etapas de la producción, entregamos piezas AISI 303 con superficies lisas que superaron las expectativas del cliente. El ingeniero elogió nuestra profesionalidad y anunció que realizaría un nuevo pedido de 300 piezas más.
“Las piezas de AISI 303 que produjeron son excelentes. Tienen superficies lisas y dimensiones precisas. ¡Pediremos 300 más!
— Ingeniero mecánico de la industria médica

Conclusion & Beska
Este proyecto reforzó la idea de que incluso materiales altamente mecanizables como el AISI 303 pueden desarrollar defectos superficiales sin un control preciso del proceso. Mediante la optimización de herramientas, parámetros, sujeción y refrigeración, junto con un riguroso mantenimiento de los equipos, eliminamos las marcas de las herramientas y mejoramos la calidad del producto.
Acerca de Beska Mold
Molde Beska Nos especializamos en mecanizado CNC de precisión y fabricamos componentes personalizados de alta calidad para diversas industrias. Equipados con maquinaria avanzada y un equipo de ingenieros con más de 10 años de experiencia, ofrecemos soluciones profesionales desde el diseño hasta la producción. Ya sea para prototipos o pedidos de gran volumen, garantizamos un estricto control de calidad y una entrega fiable.
¿Por qué elegirnos?
- Experiencia técnica: Procesos con certificación ISO y simulación de trayectorias de herramientas de última generación.
- Confiabilidad: Precisión de mecanizado de ±0,005 mm con verificación CMM.
- Enfoque en el cliente: Resolución proactiva de problemas según las necesidades únicas de su industria.
Más estudios de caso
Para mostrarle cómo solucionamos los problemas en diferentes casos de mecanizado CNC, hemos recopilado algunos como referencia. Creemos que estos casos prácticos le serán útiles. ¡Haga clic en el botón para obtener más información!


 Spanish
 English
 Hebrew
 Turkish
 French
 Russian
 German
 Portuguese