
Fallstudie: Wie wir die Blendenabweichung bei CNC-Bearbeitungsprojekten gelöst haben

Beska – Beste Qualität zu wettbewerbsfähigen Preisen.
Wir sind mit unserer Fachkompetenz in der Blechbearbeitung und CNC-Bearbeitung für Sie da.
Einführung
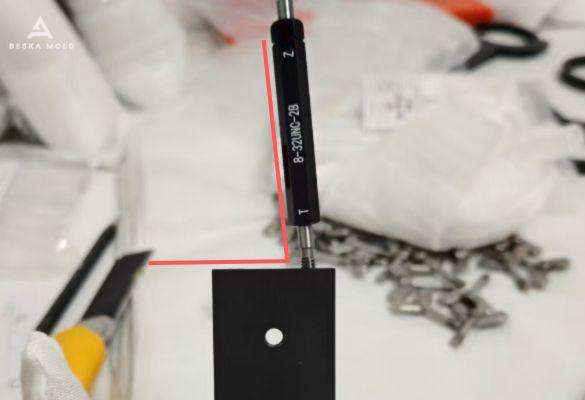
Wenn unregelmäßige Designs zu regelmäßigen Kopfschmerzen führen
- Ungleichmäßige Werkzeugkraft: Durch das asymmetrische Design tanzten die Werkzeuge herum, anstatt gerade zu schneiden, und hinterließen überall Löcher.
- Geringe Gewindepräzision: Das Festklemmen war ein Albtraum. Vibrationen beim Gewindeschneiden verwandelten unsere Gewinde in ein chaotisches, ungleichmäßiges Durcheinander.
- Schlechte Oberflächenqualität: Durch Werkzeugspuren und Reibung sahen die Oberflächen aus, als wären sie durch einen Sandsturm gezogen worden.
- Positionierungsfehler: Aufgrund der komplexen Geometrie der Teile lagen die Lochpositionen leicht daneben – die Montagegenauigkeit war dahin.
- Materielle Herausforderungen: Durch Grate und Bearbeitungsspannungen drohten die Teile zu verformen und zu Ausschuss zu machen.
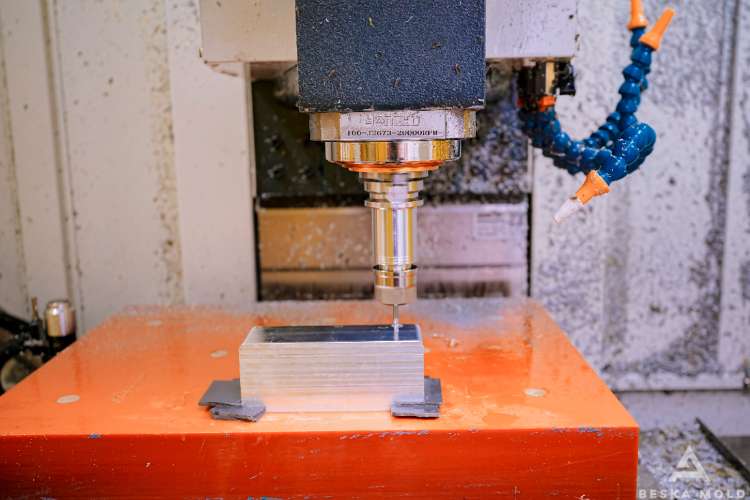
Der Übeltäter: Die Vorrichtung hielt nicht stand
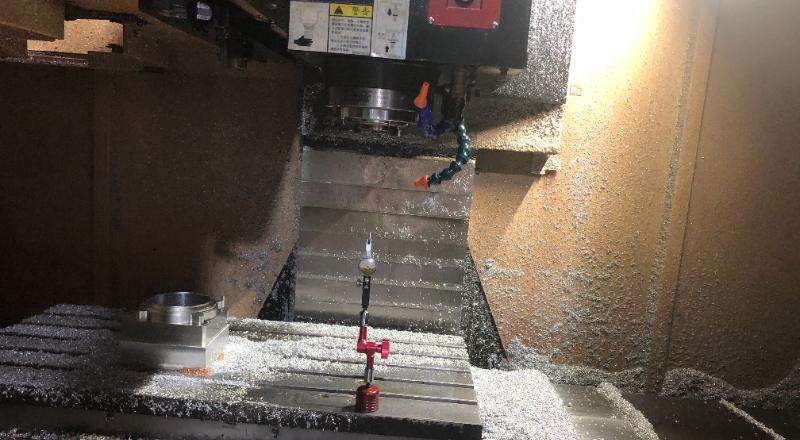
Wir überprüften unsere Positionierung mit einem Projektor – und das Ergebnis war haargenau. Was lief also schief? Die Antwort war offensichtlich: unsere Vorrichtung. Die Standardvorrichtung war der ungewöhnlichen Geometrie des Teils einfach nicht gewachsen. Beim Gewindeschneiden ließ die Kraft das Werkstück wie Wackelpudding wackeln und das Gewinde löste sich. Zwei Hauptmängel fielen auf:
1. Ungenaue Ortungselemente: Die Positionierungsstifte und Schlitze waren wie Schuhe, die nicht passten – sie hinterließen Lücken.
2. Unzureichende Steifigkeit: Unter Belastung bog sich die Vorrichtung wie eine Büroklammer und verschob das Teil nur ganz leicht, aber genug, um alles zu ruinieren.
Unsere Lösung: Reparieren Sie die Vorrichtung, nicht nur das Teil
- Kundenspezifisches Klemmdesign: Wir haben eine Vorrichtung gebaut, die das Werkstück wie ein maßgeschneiderter Anzug umschließt. Kein Wackeln mehr – nur noch absolute Stabilität. Damit haben wir zwei Fliegen mit einer Klappe geschlagen: bessere Spannpräzision und keine Vibrationen.
- Hochsteifes Material: Weg mit dem schwachen Zeug, her mit hochfestem Stahl. Die Vorrichtung hielt stand, egal, wie viel Kraft wir darauf einwirkten.
- Echtzeitinspektion: Wir haben nichts dem Zufall überlassen. Wir haben jeden Schritt mit einem Koordinatenmessgerät (KMG) und Gewindelehren überprüft – als hätten wir einen Chef, der alles bis ins kleinste Detail kontrolliert, aber im positiven Sinne.
Diese Optimierungen haben nicht nur die Blendenabweichung behoben; sie haben uns auch Fäden beschert, die wie Soldaten aufgereiht sind, Oberflächen, die glatt genug sind, um Licht zu reflektieren, und Teile, die wie Puzzleteile zusammenpassen.
Das Endergebnis
Die fertigen Teile? Einwandfrei. Sie haben jeden Toleranz- und Funktionstest mit Bravour bestanden. Durch die Modernisierung der Vorrichtung und die Optimierung unserer Prozesskontrolle haben wir die Erwartungen des Kunden nicht nur erfüllt, sondern übertroffen. Was ein Produktionsdesaster hätte werden können, wurde zu einer Meisterleistung in der Problemlösung.
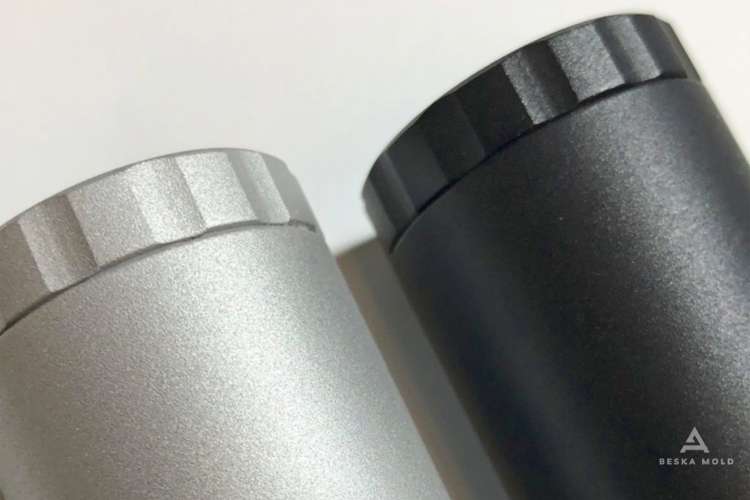
Sie können sich die Bilder ansehen, um zu sehen, wie sich die Teile vor und nach der Problembehebung verändert haben. Das Ergebnis ist eindeutig. Wie hat unser Kunde auf die Teile reagiert, als er sie erhielt? Er ist mit den fertigen Teilen zufrieden und möchte in den kommenden Monaten weitere Aufträge für die Projekte erteilen. Was für tolle Neuigkeiten!

Abschluss
Das Wichtigste: Bei schrägen Formen und Gewindebohrungen ist die Vorrichtung Ihr heimlicher Held. Ob Drehen, Fräsen oder Bohren – die Stabilität der Teile ist das Rückgrat der Präzision. Wenn Sie das nächste Mal mit einer Öffnungsabweichung oder einem Gewindefehler konfrontiert werden, geben Sie nicht dem Werkzeug die Schuld – achten Sie auf die richtige Haltung des Teils.
Kämpfen Sie bei Ihren CNC-Aluminiumprojekten mit ähnlichen Problemen? Benötigen Sie Hilfe bei der Verbesserung der Gewindegenauigkeit bei schwierigen Komponenten? Kontaktieren Sie uns. Bei BeskaQualität steht bei jedem Bearbeitungsprojekt an erster Stelle. Möchten Sie mehr über unsere Bearbeitungsmöglichkeiten erfahren? Klicken Sie auf die Schaltflächen!


 German
 English
 Hebrew
 Turkish
 French
 Russian
 Spanish
 Portuguese