
Fallstudie: So beheben Sie optische Mängel bei Vakuumgussteilen

Beska – Beste Qualität zu wettbewerbsfähigen Preisen.
Wir sind mit unserer Fachkompetenz in der Blechbearbeitung und CNC-Bearbeitung für Sie da.
Einführung
Vor einigen Monaten haben wir gemeinsam mit einem führenden Endverbraucherhersteller einen Prototyp eines flexiblen Gehäuses entwickelt, das dem Aussehen und der Haptik des Endprodukts sehr nahe kommt. Im Rahmen des Projekts wurden 100 Einheiten aus 70-Grad-Silikonkautschuk im Vakuumgussverfahren hergestellt. Obwohl die Gussteile die gewünschten Struktur- und Härteeigenschaften erreichten, wiesen sie einige Oberflächenfehler auf. Beispielsweise sichtbare Filmlinien, die nach der Nachbearbeitung zu Blasen, Falten und Delamination führten.

Projektbeschreibung
| Projektinfo | Details |
|---|---|
| Industrie | Verbraucherprodukte |
| Materialien | 70° Silikonkautschuk |
| Verarbeitung | Vakuumguss |
| Produktergebnis | 100 Stück hochwertige, ästhetisch ansprechende Silikonteile |
Oberflächendefekte in Vakuumgussteilen
Nach der Herstellung der ersten Charge von Vakuumgussteilen stellten wir fest, dass diese Teile die Struktur- und Härtespezifikationen erfüllten. Allerdings traten bei der Nachbearbeitung eine Reihe von Oberflächenfehlern auf:
- Filmlinienbildung: Nach der Laminierung blieben die Folienlinien auf den weichen Gummioberflächen zurück. Beim Abschneiden der überschüssigen Folie traten Probleme wie Blasen, Falten und Delaminierung auf.
- Inkonsistentes Erscheinungsbild der Oberfläche: Die Mängel führten zu einem weißen Erscheinungsbild und einer ungleichmäßigen Farbverteilung auf dem Endprodukt, was die Gesamtästhetik beeinträchtigte.
Wir haben mit unseren Ingenieuren die Mängel der Vakuumgussteile besprochen und anschließend eine gründliche Analyse durchgeführt.
Detaillierte Analyse
Probleme mit der Filmlinie
Materialeigenschaften: Die inhärente Elastizität und Flexibilität des 70°-Silikonkautschuks verhinderte, dass die laminierte Folie während der Aushärtung perfekt haftete, was zu Mikrospalten führte, in denen Luft eingeschlossen werden konnte.
Prozessparameter: Eine unzureichende Kontrolle von Faktoren wie Druck und Temperatur während der Aushärtungsphase trug zur unvollständigen Verklebung der Laminatfolie bei.
Herausforderungen beim Aushärten von Sprühfarbe
Chemische Unverträglichkeit: Standardfarben erwiesen sich als ungeeignet für die chemischen Eigenschaften der weichen Gummioberfläche, was zu längeren Aushärtezeiten und suboptimaler Haftung führte.
Nicht übereinstimmende Aushärtezeit: Obwohl die typische Aushärtezeit für die Farbe (1–2 Stunden) erwartet wurde, dauerte der Prozess fast einen ganzen Tag – wodurch die Oberfläche nicht vollständig ausgehärtet war und das Verpackungspapier nach dem Verpacken klebte.
Also, wie haben wir diese Probleme gelöst?
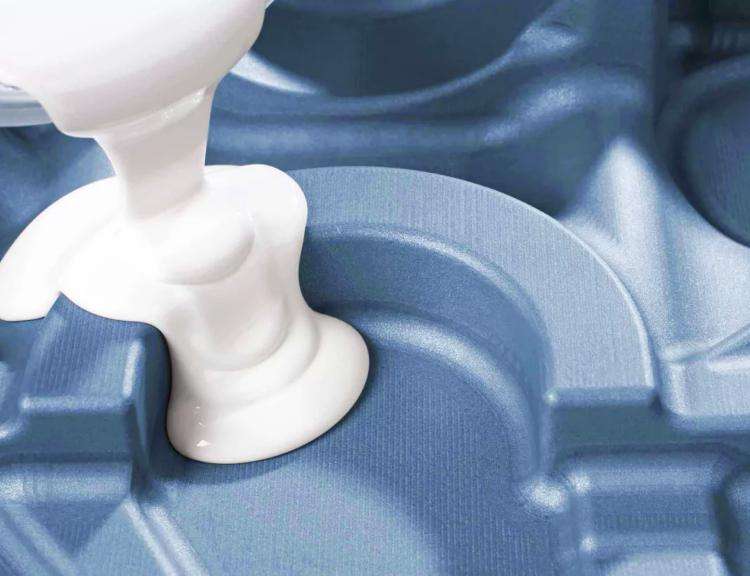
Unsere Lösung
#Schritt 1: Zusammenarbeit mit dem Kunden und Prozessneugestaltung
Wir haben ausführliche Gespräche mit unserem Kunden geführt, um die Produktverwendung und die detaillierten ästhetischen Anforderungen zu verstehen.
Das Auftragen einer Außensprühfarbe würde nicht nur das Erscheinungsbild durch verstärkte Farbe und Glanz verbessern, sondern auch eine Schutzschicht hinzufügen, die die Verschleiß- und Korrosionsbeständigkeit erhöht. Unser Kunde stimmte unserer Lösung zu.
#Schritt 2: Optimierung des Aushärtungsprozesses von Sprühfarbe
Beobachtung: Nach dem Sprühen stellten wir fest, dass die Aushärtezeit unerwartet lang war und die Produktoberfläche auch nach einem ganzen Tag noch klebrig war. Dies führte zu Verpackungsfehlern, insbesondere zur Haftung von weißem Verpackungspapier.
Maßnahme: Wir überprüften die Aushärtungsparameter und stellten fest, dass herkömmliche Farben mit dem chemischen Profil des Weichgummis nicht kompatibel waren.
#Schritt 3: Auswahl und Anwendung spezieller Silikonfarbe
Expertenberatung: Das Beska-Team konsultierte erfahrene Lackiertechniker, die eine spezielle Silikonfarbe für weiche, elastische Gummis empfahlen.
Optimierung der Vorbehandlung: Wir haben vor dem Lackieren eine gründliche Reinigung und Oberflächenvorbereitung durchgeführt, um die Lackhaftung zu maximieren.
Auftragen und erneutes Aushärten: Wir haben eine zweite Schicht der speziell entwickelten Silikonfarbe aufgetragen. Der optimierte Prozess reduzierte die Aushärtezeit von 24 Stunden auf nur 2 Stunden. Dadurch wurde die vollständige Aushärtung der Farbe sichergestellt und Verpackungsprobleme vermieden.
Ergebnisse und Feedback
Wie sehen die fertigen Teile aus? Sie sehen viel besser aus als zuvor. Und unser Kunde ist mit dem Ergebnis zufrieden, nachdem wir ihm die Bilder der fertigen Teile geschickt haben.
In den E-Mails drückte er seine hohe Zufriedenheit sowohl mit den Prozessverbesserungen als auch mit dem Endprodukt aus. Er erklärte:
„Durch die Zusammenarbeit mit Beska Mold konnten wir nicht nur die Oberflächenfehler beheben, sondern auch die Gesamtproduktqualität deutlich verbessern. Ihr technisches Know-how und ihre schnelle Reaktion haben uns tief beeindruckt. Wir freuen uns auf die weitere Zusammenarbeit bei zukünftigen Projekten.“
Abschluss
Diese Fallstudie zeigt, wie die Wahl der richtigen Materialien und die Optimierung von Prozessen optische Probleme bei weichen Silikonkautschukteilen im Vakuumgussverfahren beheben können. Durch die enge Zusammenarbeit mit unserem Kunden und den Einsatz eines speziellen Sprühlackiersystems erzielte Beska Mold ein zufriedenstellendes Ergebnis. Es verbesserte sowohl die Optik als auch die Funktionalität der Teile und steigerte gleichzeitig die Produktionseffizienz.
Bei Beska-Formsind wir stolz darauf, kostengünstige Lösungen für Vakuumguss anzubieten und CNC-Bearbeitungg. Ob Rapid Prototyping oder Großserienproduktion – unser Team entwickelt maßgeschneiderte Lösungen, die den Standards vom Entwurf bis zur Auslieferung entsprechen. Kontaktieren Sie uns noch heute!
Was wir für Sie tun können
Möchten Sie wissen, was wir sonst noch für Sie tun? Entdecken Sie weitere Details!


 German
 English
 Hebrew
 Turkish
 French
 Russian
 Spanish
 Portuguese