

giriiş
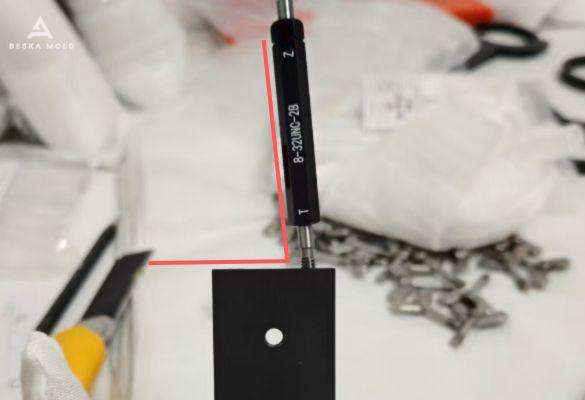
Düzensiz Tasarımlar Düzenli Baş Ağrılarına Dönüştüğünde
- Eşit Olmayan Alet Kuvveti: Asimetrik tasarım, aletlerin düz bir şekilde kesmek yerine dans etmesine neden oldu ve her yerde delikler oluştu.
- Düşük Diş Hassasiyeti: Sıkma işlemi bir kabustu. Diş açma sırasında oluşan titreşimler dişlerimizi dağınık, düzensiz bir karmaşaya dönüştürüyordu.
- Kötü Yüzey Kalitesi: Alet izleri ve sürtünme, yüzeylerin sanki bir kum fırtınasında sürüklenmiş gibi görünmesine neden oldu.
- Konumlandırma Hataları: Parçaların karmaşık geometrisi, delik yerleşimlerinin biraz yanlış olmasına neden oluyordu; bu da montaj doğruluğuna elveda demekti.
- Maddi Zorluklar: Çapaklar ve işleme stresi parçaların deforme olmasına ve hurdaya çıkmasına neden oluyordu.
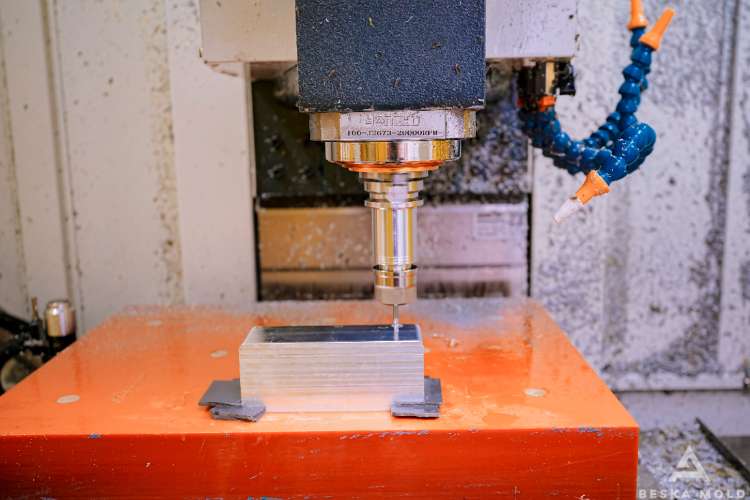
Suçlu: Fikstür Yerinde Durmuyordu
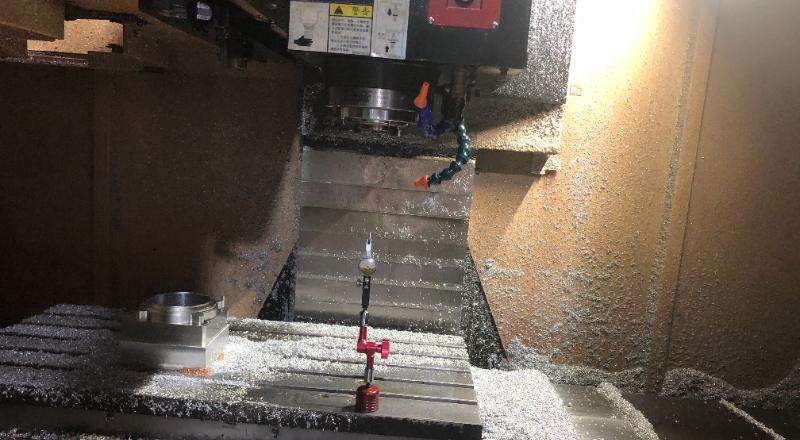
Konumlandırmamızı bir projektörle iki kez kontrol ettik—tam isabet. Peki, sorun neydi? Cevap apaçık ortadaydı: fikstürümüz. Standart fikstür, parçanın tuhaf geometrisini kaldıramadı. Diş açma sırasında, kuvvet iş parçasının Jell-O gibi sallanmasına ve dişlerin çıkmasına neden oldu. İki ana kusur göze çarpıyordu:
1. Elemanların Yanlış Konumlandırılması: Konumlandırma pimleri ve yuvaları, uymayan ayakkabılar gibiydi; boşluklar bırakıyorlardı.
2. Yetersiz Sertlik: Stres altında, fikstür bir ataç gibi eğildi, parçayı çok az da olsa kaydırdı, ama bu her şeyi mahvetmeye yetti.
Çözümümüz: Sadece Parçayı Değil, Fikstürü de Onarın
- Özel Kelepçe Tasarımı: Parçayı özel dikilmiş bir takım elbise gibi saran bir fikstür inşa ettik. Artık sallanma yok—sadece kaya gibi sağlam bir denge. Bu, bir taşla iki kuş vurmak anlamına geliyor: daha iyi sıkıştırma hassasiyeti ve sıfır titreşim.
- Yüksek Sertlik Malzemesi: İnce malzemeler dışarı, yüksek sertlikte çelik içeri. Ne kadar kuvvet uygularsak uygulayalım, fikstür yerinde duruyordu.
- Gerçek Zamanlı Denetim: Hiçbir şeyi şansa bırakmadık. Her adımı bir koordinat ölçüm makinesi (CMM) ve diş ölçerlerle kontrol ettik; mikro yönetimli bir patron gibi, ama iyi anlamda.
Bu ayarlamalar sadece diyafram sapmasını düzeltmekle kalmadı; bize askerler gibi hizalanan dişler, ışığı yansıtacak kadar pürüzsüz yüzeyler ve yapboz parçaları gibi birbirine uyan parçalar verdi.
Sonuç
Son parçalar? Kusursuz. Her tolerans ve işlevsellik testinden uçan renklerle geçtiler. Fikstürü yükselterek ve süreç kontrolümüzü sıkılaştırarak, yalnızca müşterinin beklentilerini karşılamakla kalmadık, onları aştık. Bir üretim felaketi olabilecek şey, sorun çözmede bir ustalık sınıfına dönüştü.
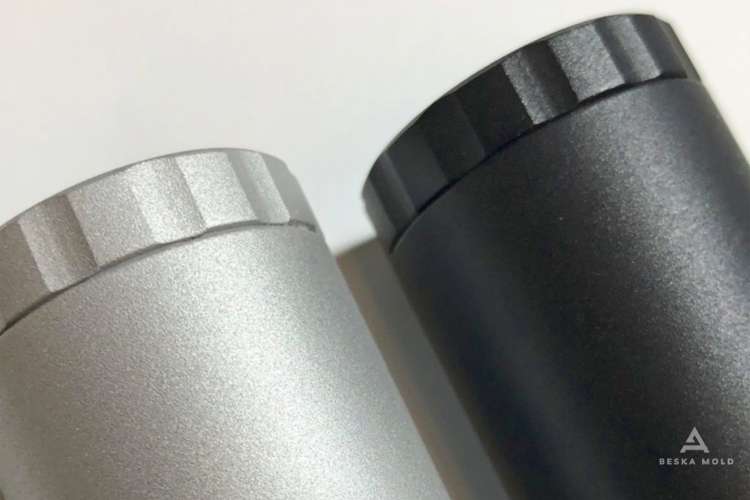
Parçaların sorunu çözmeden önce ve çözdükten sonra nasıl farklı göründüğünü görmek için resimlere bakabilirsiniz. Sonuç ortada. Müşterimiz parçaları aldığında nasıl tepki verdi? Son parçalardan memnun ve önümüzdeki aylarda projeler için daha fazla sipariş göndermeye istekli. Ne harika bir haber!

Çözüm
Özet şu: Eğri şekiller ve dişli deliklerle uğraşırken, fikstür sizin gizli kahramanınızdır. İster torna, ister frezeleme veya delme yapın, parça stabilitesi hassasiyetin omurgasıdır. Bir dahaki sefere açıklık sapması veya diş hizalama hatasıyla karşılaştığınızda, aleti suçlamayın—parçayı nasıl tuttuğunuzu kontrol edin.
CNC alüminyum projelerinizde benzer sorunlarla mı mücadele ediyorsunuz? Zorlu bileşenlerde diş doğruluğunu iyileştirmede yardıma mı ihtiyacınız var? Bize Ulaşın. . de Beşka, her türlü işleme projesinde her zaman kaliteyi ön planda tutarız. İşleme yeteneklerimiz hakkında daha fazla bilgi edinmek ister misiniz? Düğmelere tıklayın!


 Turkish
 English
 Hebrew
 French
 Russian
 German
 Spanish
 Portuguese