

Introduction
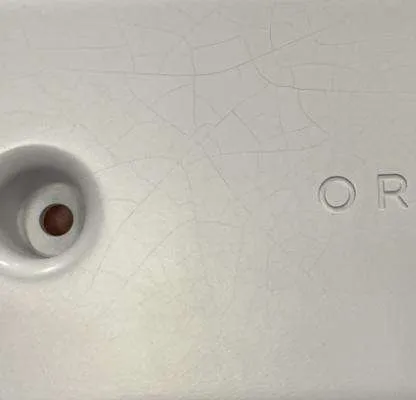
Description du projet
| Informations sur le projet | Détails |
|---|---|
| Matériel | ABS |
| Traitement | Usinage CNC |
| Finition de surface | Peinture |
| Client | Industrie électronique |
| Problème | Fissures de peinture |
Pourquoi choisir la peinture ?
La peinture est une technique courante de finition de surface pour les pièces en plastique. Elle offre de nombreux avantages.
Attrait esthétique amélioré
Propriétés protectrices améliorées
Analyse des causes profondes
Nous avons recréé les conditions du client et revu chaque étape de notre flux de travail de finition de peinture :
Compatibilité matériau-revêtement
La laque d'origine présentait une dureté élevée, mais un faible allongement. Le plastique ABS se dilate et se contracte naturellement sous l'effet de la température et des manipulations. La peinture rigide ne pouvait pas suivre ces mouvements, générant des contraintes microscopiques qui ont fini par fracturer la pellicule de peinture.
Uniformité de l'application par pulvérisation
Les pistolets de pulvérisation automatisés déposaient trop de produit sur les bords. Dans ces zones superposées, le film humide, plus épais, mettait plus de temps à durcir intérieurement. La couche superficielle durcissait en premier, emprisonnant les solvants en dessous. Lors de l'évaporation ultérieure des solvants, la pression interne provoquait la fissuration de la couche.
Conditions de durcissement
Nous avons utilisé le séchage à l'air ambiant. Les températures élevées dans l'atelier de Beska (environ 25 °C et 601 TP3T d'humidité) ont entraîné une évaporation irrégulière du solvant. Certaines zones ont séché trop vite sous la lumière, tandis que les zones ombragées ont conservé l'humidité. Ces profils de durcissement irréguliers ont accentué les contraintes internes.
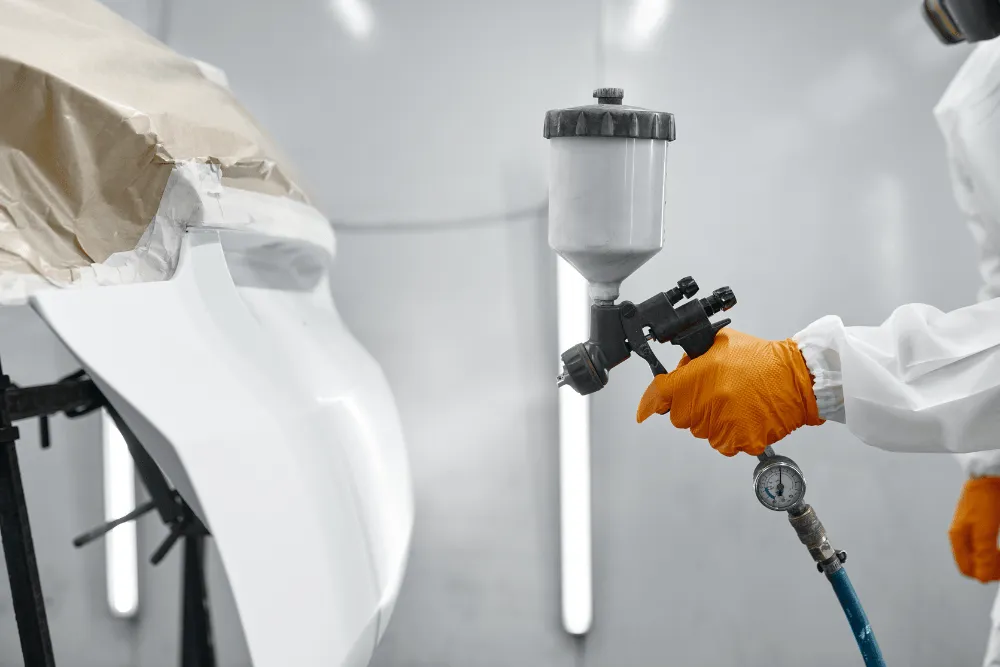
Comment avons-nous géré la situation ?
Après avoir examiné chaque étape, nous avons élaboré un plan d’amélioration complet comportant 4 étapes comme suit :
1. Système de revêtement amélioré
- Nous sommes passés à une laque de finition flexible durcissable aux UV conçue pour les substrats en matériaux ABS.
- Ajout de plastifiants et d'agents anti-fissures pour augmenter son allongement et son adhérence.
2. Affiner les paramètres de pulvérisation
- Pression de pulvérisation réduite de 2,5 bars à 2,0 bars.
- Débit réduit de 1,2 mL/s à 1,0 mL/s.
Adopté une technique de couche légère multi-passes, limitant chaque passage à 15–20 μm, en particulier autour des bords et des coins.
3. Contrôler le durcissement à basse température
- Installation d'un four à circulation d'air réglé à 50–70 °C.
- Temps de pose adapté (20 à 30 minutes) à l'épaisseur de la peinture.
Grâce à la surveillance de l'humidité, il garantit un flux d'air uniforme pour éviter les points chauds localisés.
4. Couche de finition protectrice UV et assurance qualité améliorée
- Après avoir appliqué une fine finition résistante aux UV, le produit a durci en moins de cinq minutes, renforçant encore la résistance aux produits chimiques et aux rayures.
- Trois étapes d’inspection ont été instituées : pré-pulvérisation, post-pulvérisation et post-durcissement.
- Des tests d'adhérence par hachures croisées ont été introduits pour vérifier l'intégrité du revêtement avant approbation.
Après avoir suivi ces 4 étapes, les pièces d’usinage CNC ABS finales sont bien plus belles qu’avant.
Result & Feadback
Quel est le résultat final ? Aucun défaut n'a été constaté : aucune fissure, peau d'orange ni défaut d'adhérence n'est apparu, même sous une lumière vive. Après peinture, 200 pièces en ABS présentaient une brillance et une précision des couleurs constantes.
Quelle est la réponse que nous avons reçue de Mike ?
« Les pièces usinées CNC en ABS retravaillées ont même dépassé mes attentes. La finition est impeccable et durable. Merci pour votre réactivité et votre expertise. »
Après avoir reçu l'e-mail de Mike, nous étions impatients de le partager avec notre équipe de production. Nous les avons chaleureusement remerciés pour leur travail.

Conclusion
Ce projet a renforcé trois principes clés pour la finition par pulvérisation des pièces en plastique :
- Adaptez la flexibilité de la peinture au mouvement du substrat.
- Contrôlez l'épaisseur du revêtement grâce à des réglages de pulvérisation précis et à une superposition multi-passes.
- Assurez un durcissement uniforme grâce à la gestion de la température et du flux d'air.
Pour éviter de tels problèmes à l'avenir, nous avons mis à jour notre documentation de processus : chaque travail de peinture sur ABS ou autres matériaux utilise désormais exclusivement des laques UV homologuées, respecte les nouvelles directives relatives aux paramètres de pulvérisation et passe avec succès notre protocole d'assurance qualité en trois étapes. D'après les rapports, nous n'avons plus jamais rencontré de problèmes de ce type.
Moule Beska
Que pensez-vous de cette étude de cas ? Avez-vous déjà rencontré des problèmes similaires ? N'hésitez pas à nous en faire part. l'équipe Beska Notre expertise va au-delà de l'usinage CNC et de la finition de surface. Consultez les détails pour découvrir nos autres services !


 French
 English
 Hebrew
 Turkish
 Russian
 German
 Spanish
 Portuguese