

Introdução

Resumo do Projeto
| Informações do Projeto | Detalhes |
|---|---|
| Material | Aço inoxidável AISI 303 |
| Processamento | Usinagem CNC |
| Cliente | Engenheiro Mecânico da Indústria Médica |
| Emitir | Marcas de ferramentas e arranhões visíveis em superfícies usinadas |
Análise de Causa Raiz
Por meio de uma revisão abrangente do processo de usinagem, descobrimos os seguintes fatores contribuintes:
Problemas de ferramentas
- Desgaste da ferramenta: o corte prolongado causa desgaste da aresta, aumentando as forças de corte e a instabilidade durante a usinagem.
- Seleção inadequada de ferramentas: embora o AISI 303 seja um aço inoxidável de usinagem livre, materiais ou geometrias de ferramentas incompatíveis ainda afetam a qualidade da superfície.
Parâmetros de corte
- Velocidade de corte: velocidade excessiva acelera o desgaste da ferramenta e a formação de arestas postiças; velocidade insuficiente reduz a eficiência e aumenta as forças de corte.
- Taxa de avanço: avanços excessivamente agressivos aprofundam marcas de ferramentas.
- Profundidade de corte: profundidade excessiva induz vibração da máquina.
Falhas de Processo
- Fixação: A fixação insegura causava vibração ou deslocamento da peça durante o corte.
2. Refrigerante/Lubrificação: O resfriamento inadequado aumenta o atrito, o desgaste da ferramenta e a geração de calor.
Limitações do equipamento
Rolamentos de fuso ou parafusos de esferas desgastados introduziam microvibrações durante a usinagem.
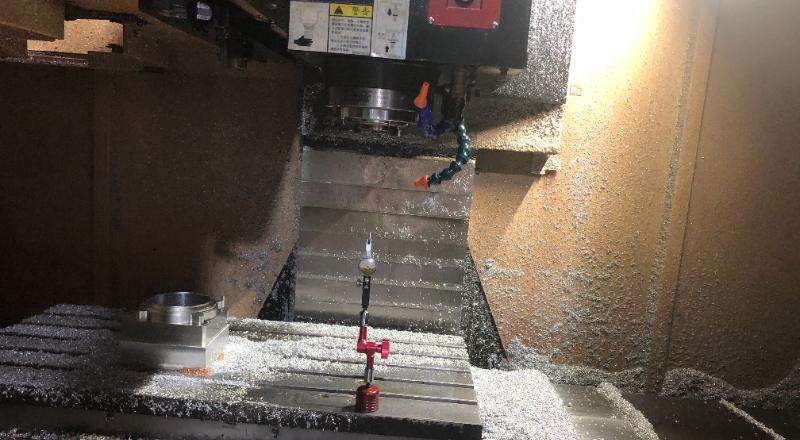
Medidas de Melhoria
Para resolver esses problemas, tomamos as seguintes medidas:
Seleção otimizada de ferramentas
Trocamos por ferramentas de carboneto revestidas com TiAlN para reduzir o atrito e melhorar a resistência ao calor.
Parâmetros de corte ajustados
- Velocidade de corte: reduzida para minimizar o acúmulo de calor e prolongar a vida útil da ferramenta.
- Taxa de avanço: controlada entre 0,05–0,2 mm/rot para usinagem estável.
- Profundidade de corte: eficiência de remoção de material equilibrada com prevenção de vibração.
Fixação de trabalho aprimorada
Adotou dispositivos hidráulicos de alta rigidez para eliminar o movimento das peças.
Sistema de refrigeração atualizado
Implementou refrigeração de alta pressão através da ferramenta a 8 bar para gerenciamento térmico consistente.
Manutenção de máquinas
Rolamentos do fuso recalibrados e parafusos de esferas desgastados substituídos para restaurar a precisão do equipamento.
Feedback do cliente
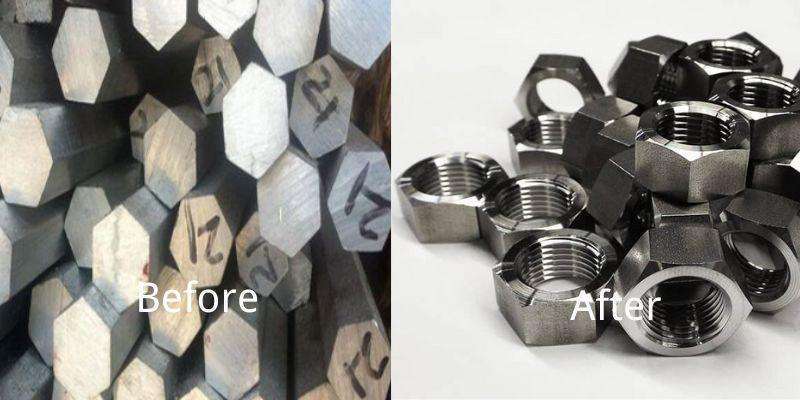
Ao abordar proativamente o problema das marcas nas ferramentas durante o início da produção, entregamos peças AISI 303 com superfícies lisas que superaram as expectativas do cliente. O engenheiro elogiou nosso profissionalismo e anunciou planos para fazer um novo pedido de mais 300 peças.
“As peças AISI 303 que você produziu são excelentes. Elas têm superfícies lisas e dimensões precisas. Vamos encomendar mais 300!"
— Engenheiro Mecânico da Indústria Médica

Conclusion & Beska
Este projeto reforçou que mesmo materiais altamente usináveis, como o AISI 303, podem desenvolver defeitos superficiais sem um controle preciso do processo. Por meio da otimização de ferramentas, parâmetros, fixação e resfriamento, apoiada por uma manutenção rigorosa dos equipamentos, removemos marcas de ferramentas e elevamos a qualidade do produto.
Sobre Beska Mold
Molde Beska é especializada em usinagem CNC de precisão, fornecendo componentes personalizados de alta qualidade para diversos setores. Equipados com maquinário avançado e engenheiros com mais de 10 anos de experiência, oferecemos soluções profissionais do design à produção. Seja na prototipagem ou em pedidos de alto volume, garantimos um rigoroso controle de qualidade e entrega confiável.
Por que nos escolher?
- Conhecimento técnico: processos certificados pela ISO e simulação de trajetória de ferramentas de última geração.
- Confiabilidade: precisão de usinagem de ±0,005 mm com verificação CMM.
- Foco no cliente: resolução proativa de problemas de acordo com as necessidades exclusivas do seu setor.
Mais estudos de caso
Para mostrar como resolvemos problemas em diferentes casos de usinagem CNC, listamos alguns deles para sua referência. Acreditamos que estes estudos de caso serão úteis para você. Clique no botão para obter mais detalhes!


 Portuguese
 English
 Hebrew
 Turkish
 French
 Russian
 German
 Spanish