
Fallstudie: Dreh-Fräs-Verbundbearbeitung für Edelstahl 316

Beska – Beste Qualität zu wettbewerbsfähigen Preisen.
Wir sind mit unserer Fachkompetenz in der Blechbearbeitung und CNC-Bearbeitung für Sie da.
Einführung
Im Januar 2025 kontaktierte ein Maschinenbauingenieur eines deutschen Herstellers von Automatisierungsgeräten das Beska-Team. Das Unternehmen benötigte acht kundenspezifische Passstücke aus Edelstahl 316 für eine Hochgeschwindigkeitsverpackungsmaschine. Die Teile mussten eine Positionstoleranz von ±0,015 mm aufweisen. Der Ingenieur fügte seiner E-Mail ein 3D-Modell bei und schrieb: „Wir benötigen diese Teile für die Montage dieser Maschine. Kann Ihr CNC-Bearbeitungsteam sie so schnell wie möglich liefern?“ Anfangs verwendeten wir herkömmliche Methoden, die bei der Montage zu Problemen führten. Die Folge waren um 0,03 mm versetzte Löcher und Dichtflächen, die unter Druck undicht wurden.
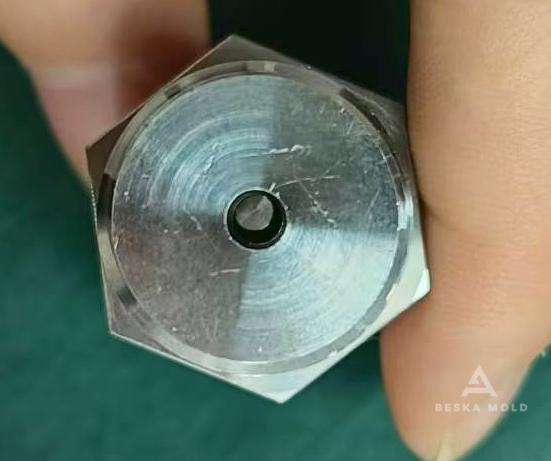
Projektbeschreibung
| Kategorie | Details |
|---|---|
| Kunde | Deutscher Hersteller von Automatisierungsgeräten |
| Materialien | Edelstahl 316 |
| Menge | 8 Stück |
| Verarbeitung | Drehen-Fräsen Verbundwerkstoffbearbeitung |
| Herausforderung | Erste Prototypen scheiterten aufgrund falsch ausgerichteter Löcher und undichter Dichtflächen |
Detaillierte Ursachen- und Lösungsanalyse
Nachdem die ersten Prototypen produziert waren, schickte uns unser Ingenieur Fotos der zerlegten Teile: „Haben Sie die Lücken hier bemerkt? Unser Montageteam hat stundenlang versucht, sie mit Gewalt einzupassen. Das funktioniert in der Produktion nicht.“ Daraufhin vereinbarten wir ein Treffen mit unserem Ingenieur und identifizierten zwei Hauptursachen:
1. Materialspannung
2. Fehlende Toleranzen
Lösungen
Ein Setup: Das Werkstück blieb von Anfang bis Ende fest eingespannt. Die Grundgeometrie wurde mittels Drehtechnik erstellt; integrierte Fräswerkzeuge fügten anschließend Schlitze und Löcher hinzu, ohne das Werkstück zu lösen.
Probeproduktion mit Feedbackschleifen
Wir haben zunächst zwei Testteile gefertigt. Unser Ingenieur versuchte, sie sofort zusammenzubauen und antwortete: „Die erste Passform ist 90% viel besser. Können wir die Oberflächenbeschaffenheit der Dichtung verbessern?“
Durchführung
- Materialvorbereitung (15.–18. Januar 2025): Wir haben die Härte des Edelstahls 316 (HRB 85–95) überprüft und eine Charge aufgrund von inneren Hohlräumen, die bei der Ultraschallprüfung festgestellt wurden, zurückgewiesen.
- Programmierung (19.–21. Januar): Der Ingenieur hat die Werkzeugwege neu gestaltet, um konzentrizitätskritische Merkmale zu priorisieren, und einen letzten „Federdurchgang“ hinzugefügt, um die Ebenheit der Dichtfläche sicherzustellen.
- Endbearbeitung (22.–25. Januar): Wir haben alle acht Teile in 72 Stunden fertiggestellt und sie mit Inspektionsberichten versendet, die eine Positionstoleranz von 0,012 mm zeigten.

Ergebnisse und Feedback
Am 30. Januar schrieb der Ingenieur per E-Mail: Die Teile ließen sich beim ersten Versuch perfekt montieren. Keine Lecks beim Drucktest. Ich füge ein Foto der laufenden Maschine bei – Ihr Team hat dieses Projekt gerettet.
Wichtige Verbesserungen:
- Der Montageaufwand reduziert sich von 45 Minuten auf 8 Minuten pro Einheit.
- Für die passenden Schnittstellen ist keinerlei Nacharbeit erforderlich.
- Dichtflächen erzielt.


 German
 English
 Hebrew
 Turkish
 French
 Russian
 Spanish
 Portuguese