

Introducción
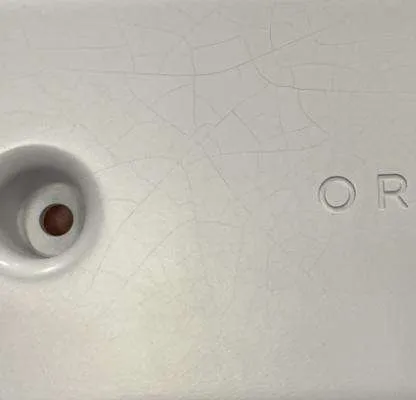
Resumen del proyecto
| Información del proyecto | Detalles |
|---|---|
| Material | abdominales |
| Tratamiento | Mecanizado CNC |
| Acabado de superficies | Cuadro |
| Cliente | Industria electrónica |
| Problema | Pintar grietas |
¿Por qué elegir la pintura?
La pintura es una técnica común de acabado superficial para piezas de plástico. Ofrece una amplia gama de beneficios.
Atractivo estético mejorado
Propiedades protectoras mejoradas
Análisis de causa raíz
Recreamos las condiciones del cliente y revisamos cada paso de nuestro flujo de trabajo de acabado de pintura:
Compatibilidad material-recubrimiento
La laca original presentaba alta dureza, pero baja elongación. El plástico ABS se expande y contrae naturalmente con la temperatura y la manipulación. La pintura rígida no podía seguir estos movimientos, lo que generaba tensiones microscópicas que finalmente fracturaban la película de pintura.
Uniformidad de la aplicación de pulverización
Las pistolas pulverizadoras automáticas aplicaban demasiado material en los bordes. En estas zonas apiladas, la película húmeda, más gruesa, tardaba más en curarse internamente. La película superficial se endurecía primero, atrapando los disolventes en su interior. Al evaporarse posteriormente los disolventes, la presión interna provocaba la rotura de la película.
Condiciones de curado
Dependíamos del secado al aire ambiente. Las altas temperaturas en el taller de Beska (alrededor de 25 °C y una humedad de 601 TP3T) provocaron una evaporación irregular del disolvente. Algunas zonas se secaron demasiado rápido bajo las luces, mientras que las zonas sombreadas retuvieron la humedad. Estos perfiles de curado desiguales exacerbaron las tensiones internas.
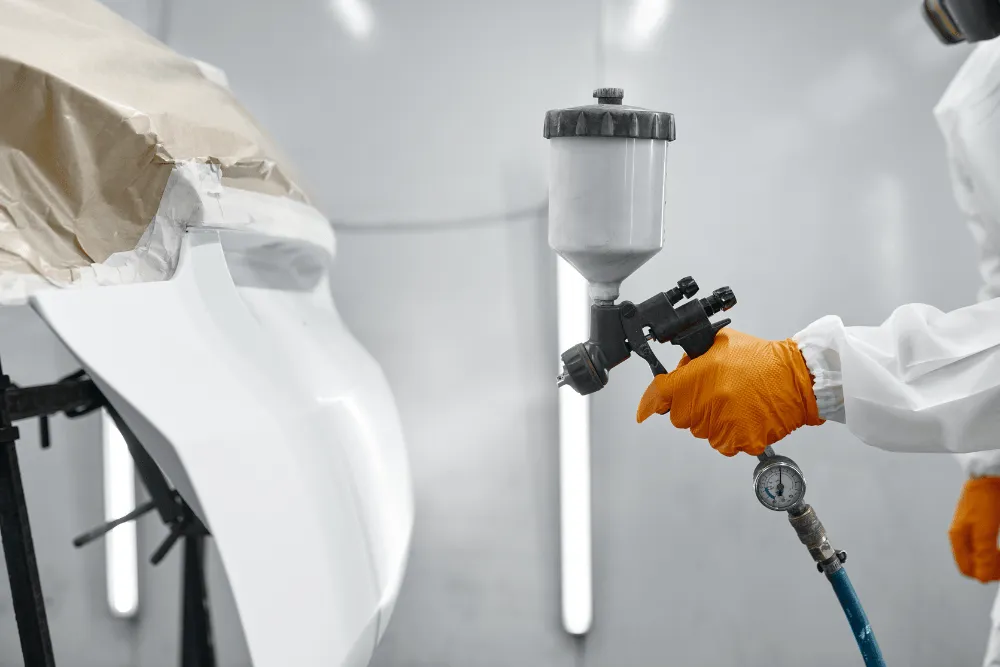
¿Cómo lo manejamos?
Después de revisar cada paso, teníamos un plan de mejora integral con 4 pasos como se detalla a continuación:
1. Actualizar el sistema de recubrimiento
- Cambiamos a una laca de acabado flexible curable por UV diseñada para sustratos de material ABS.
- Se añaden plastificantes y agentes antigrietas para aumentar su elongación y adhesión.
2. Refinar los parámetros de pulverización
- Presión de pulverización reducida de 2,5 bar a 2,0 bar.
- Se redujo el caudal de 1,2 ml/s a 1,0 ml/s.
Se adoptó una técnica de capa ligera de múltiples pasadas, limitando cada pasada a 15-20 μm, especialmente alrededor de los bordes y las esquinas.
3. Control del curado a baja temperatura
- Se instaló un horno de aire circulante regulado a 50–70 °C.
- Tiempo de permanencia adaptado (20–30 minutos) al espesor de la pintura.
Mediante el monitoreo de la humedad, se garantizó un flujo de aire uniforme para evitar puntos calientes localizados.
4. Capa superior protectora contra rayos UV y control de calidad mejorado
- Después de aplicar un acabado fino resistente a los rayos UV, se curó en menos de cinco minutos, fortaleciendo aún más la resistencia química y a los rayones.
- Se instituyeron tres etapas de inspección: pre-pulverización, post-pulverización y post-curado.
- Se introdujeron pruebas de adhesión mediante trama cruzada para verificar la integridad del recubrimiento antes de la aprobación.
Después de realizar estos 4 pasos, las piezas finales mecanizadas CNC de ABS se ven mucho mejor que antes.
Result & Feadback
¿Cuál es el resultado final? Descubrimos cero defectos: no se observaron grietas, piel de naranja ni fallos de adherencia, incluso bajo luz intensa. Tras pintar, 200 piezas de ABS mostraron un brillo y una precisión de color consistentes.
¿Cuál es la respuesta que recibimos de Mike?
Las piezas de mecanizado CNC de ABS rediseñadas superaron mis expectativas. El acabado es impecable y duradero. Gracias por su rápida respuesta y experiencia.
Tras recibir el correo electrónico de Mike, estábamos deseando compartirlo con nuestro equipo de producción. Les agradecemos enormemente su esfuerzo.

Conclusión
Este proyecto reforzó tres principios clave para el acabado por pulverización de piezas de plástico:
- Adapte la flexibilidad de la pintura al movimiento del sustrato.
- Controle el espesor del recubrimiento con configuraciones de pulverización precisas y capas de múltiples pasadas.
- Asegúrese de que el curado sea uniforme mediante el control de la temperatura y del flujo de aire.
Para evitar problemas como este en el futuro, hemos actualizado la documentación de nuestros procesos: ahora, cada trabajo de pintura sobre ABS u otros materiales utiliza únicamente lacas de curado UV aprobadas, cumple con las nuevas directrices sobre parámetros de pulverización y supera nuestro protocolo de control de calidad de tres etapas. Según los informes, nunca hemos vuelto a encontrarnos con problemas como este.
Molde Beska
¿Qué opinas de este caso práctico? ¿Te has encontrado con problemas similares? Nos gustaría saber tu opinión. El equipo de Beska Lo que podemos hacer va más allá del mecanizado CNC y el acabado de superficies. ¡Consulte los detalles para descubrir qué más podemos hacer por usted!


 Spanish
 English
 Hebrew
 Turkish
 French
 Russian
 German
 Portuguese