
Fallstudie: Fallstricke bei der Vernickelung von CNC-Messingteilen – wie wir sie behoben haben

Beska – Beste Qualität zu wettbewerbsfähigen Preisen.
Wir sind mit unserer Fachkompetenz in der Blechbearbeitung und CNC-Bearbeitung für Sie da.
Einführung
Warum die Vernickelung gewählt wurde
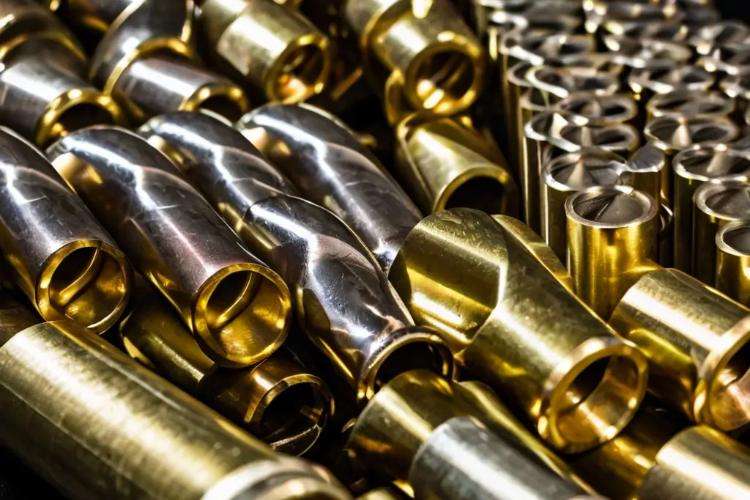
Die Vernickelung ist eine beliebte Wahl für die Veredelung CNC-bearbeiteter Messingteile, insbesondere wenn Leistung und Optik entscheidend sind. Hier sind die Gründe für die Vernickelung – die wichtigsten Vorteile der Vernickelung für CNC-Messingteile:
Korrosionsschutz: Nickel wirkt als robuste Barriere gegen Feuchtigkeit und Chemikalien, schützt das Messingsubstrat und verlängert die Lebensdauer der Komponenten. Dies ist besonders wertvoll in rauen Umgebungen wie der Industrie oder im maritimen Bereich.
Verbesserte Haltbarkeit: Die Vernickelung erhöht die Oberflächenhärte (bis zu 500 HV) und minimiert so den Verschleiß an stark beanspruchten Bereichen wie Gewinden. Diese zusätzliche Widerstandsfähigkeit gewährleistet die Langlebigkeit von Teilen, die häufigen Bewegungen oder hohen Belastungen ausgesetzt sind.
Premium-Ästhetik: Eine glatte, spiegelähnliche Nickeloberfläche steigert die visuelle Qualität und erfüllt die Anforderungen von Luxusmarken und Verbrauchermärkten, bei denen das Aussehen nicht verhandelbar ist.
Funktionale Vorteile: Der niedrige Widerstand von Nickel gewährleistet eine zuverlässige elektrische Leitfähigkeit und eignet sich daher ideal für Steckverbinder. Darüber hinaus unterstützen seine reibungsarmen Eigenschaften eine reibungslose Montage und bieten subtile Vorteile der Selbstschmierung.
Herausforderungen beim Vernickeln von CNC-gedrehten Messingteilen
Die Vernickelung bietet entscheidende Vorteile für CNC-Messingteile, bringt aber auch besondere Herausforderungen mit sich, die sorgfältiges Management erfordern. So haben wir die wichtigsten Probleme gelöst:
Maßungenauigkeit durch Beschichtungsdicke
Durch die Vernickelung wird eine Materialschicht hinzugefügt (normalerweise 5–25 µm pro Seite), die kritische Abmessungen wie Gewinde beeinträchtigen und so zu Montageproblemen führen kann.
- Grundursache: Das Bearbeitungsprogramm berücksichtigte die Beschichtungsbildung nicht, was nach der Beschichtung zu zu kleinen Gewinden führte.
- Lösung: Wir haben die Bearbeitungsmaße angepasst, indem wir kritische Merkmale um ca. 15 µm verkleinert haben. Dabei haben wir uns an Beschichtungssimulationen orientiert. Die frühzeitige Zusammenarbeit mit dem Kunden half dabei, die optimale Beschichtungsdicke zur Einhaltung der Toleranzen festzulegen.
Inkonsistente Beschichtungsverteilung
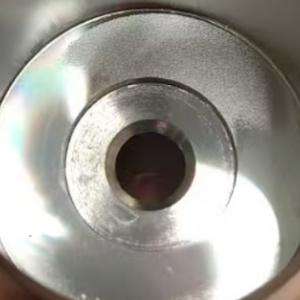
Durch die ungleichmäßige Nickelablagerung entstanden „Schattenzonen“ mit fleckiger Abdeckung und sichtbaren Messingflecken.
- Grundursache: Standardvorrichtungen und schlechte Teileausrichtung führten zu einer ungleichmäßigen Stromverteilung.
- Lösung: Wir entwickelten kundenspezifische Titanvorrichtungen, winkelten die Teile um 30° ab und optimierten die Kontaktpunkte. Dies gewährleistete einen gleichmäßigen Stromfluss und eine gleichmäßige Nickelschicht.

Abblättern oder Abplatzen der Nickelschicht
Eine schwache Haftung führte zum Abblättern, was häufig auf falsche Badeinstellungen oder Oberflächenvorbereitung zurückzuführen war.
- Grundursache: Zu hohe Badtemperaturen (60 °C statt 50 °C) und unzureichende Oberflächenvorbereitung führten zu losen Nickelablagerungen.
- Lösung: Wir haben die Vorbehandlung mit Ultraschallreinigung und Säureaktivierung verbessert, um Öle und Oxide zu entfernen. Parametertests bestätigten die ideale Zeit und Temperatur (15 Minuten bei 50 °C) für eine starke Haftung.
Während die Vernickelung erhebliche Vorteile bietet, erfordert das Erreichen einwandfreier Ergebnisse bei CNC-Messingteilen eine präzise Kontrolle der Dicke, Haftung und Prozessparameter.
Schrittweiser Verbesserungsprozess
Um diese Herausforderungen zu bewältigen, haben wir unseren Prozess mit einem mehrstufigen Ansatz verfeinert:
1. Anpassungen vor der Bearbeitung:
- Passen Sie die Bearbeitungstoleranzen an, um die Vernickelung zu berücksichtigen.
- Verwenden Sie CAD-Simulationen, um die Beschichtungsverteilung vorherzusehen.
- Implementieren Sie spezielle Untermaßwerkzeuge im CNC-Drehprozess, um typische Beschichtungsaufbauten vorab zu kompensieren (z. B. 15 µm für eine 10 µm dicke Nickelschicht).
2. Optimierung der Beschichtungsparameter:
- Führen Sie eine Probebeschichtung an Opfermessingproben durch, um die Badparameter zu optimieren.
- Führen Sie Hafttests (ASTM B571-Klebebandtests) und beschleunigte Korrosionstests (96-stündiger Salzsprühtest) durch, um die Parameter vor der vollständigen Produktion zu validieren.
- Passen Sie Badtemperatur und Beschichtungszeit anhand systematischer Versuche an, um die Gleichmäßigkeit und Haftung der Schicht sicherzustellen.

3. Vorrichtungsdesign und Prozesssteuerung:
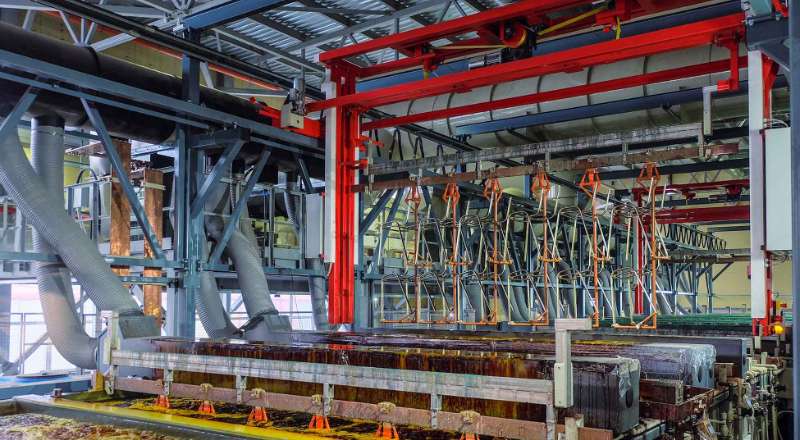
- Entwerfen Sie benutzerdefinierte Gestelle mit speziellen Kontaktpunkten (z. B. Titanvorrichtungen mit vergoldeten Kontakten), um eine gleichmäßige Elektrolytexposition zu gewährleisten.
- Optimieren Sie die Teileausrichtung, indem Sie die Teile in einem bestimmten Winkel (z. B. 30°) anwinkeln, um Schatten und Lufteinschlüsse zu reduzieren.
- Überwachen Sie die Badbedingungen (pH-Wert, Temperatur) in Echtzeit, um Abweichungen während der Produktion umgehend zu korrigieren.
Dieser integrierte Ansatz hat die Produktion rationalisiert, Nacharbeiten minimiert und die Gesamtqualität verbessert und stellt sicher, dass das Endprodukt die Kundenspezifikationen mit minimalen Defekten nach der Beschichtung erfüllt.
Ergebnisse
Unsere Prozessoptimierungen führten zu deutlichen Qualitäts- und Effizienzsteigerungen. Nach der Überarbeitung zeigten die 500 Messingteile:
- Gleichmäßige Beschichtungsdicke: Es wurde eine durchschnittliche Nickelschicht von 12 µm mit einer Abweichung von ±1 µm erreicht, wobei die richtigen Gewindeabmessungen erhalten blieben.
- Kein Abblättern: Alle Teile haben strenge Temperaturwechseltests (von -20 °C bis 85 °C) ohne Abblättern des Nickels bestanden.
- Verbesserte Passform und Funktion: Die Gewinde entsprechen vollständig der Norm ISO 965-1, wodurch Montageprobleme vermieden und eine zuverlässige Leistung gewährleistet werden.
- Kundenzufriedenheit: Der Kunde berichtete von einem Rückgang der Feldrückläufer um 981 TP3T und lobte die Gleichmäßigkeit und Haltbarkeit der Oberfläche. Die Ausschussquote sank von 151 TP3T auf unter 21 TP3T.
Diese Ergebnisse unterstreichen die Wirksamkeit unseres verbesserten Prozesses und betonen die entscheidende Rolle einer proaktiven Material- und Prozesskontrolle für die Erzielung hochwertiger CNC-Bearbeitungsergebnisse.
Abschluss
Die Vernickelung ist ein leistungsstarkes Verfahren zur Verbesserung von CNC-gedrehten Messingkomponenten und verbessert deren Korrosionsbeständigkeit, Härte und Ästhetik. Allerdings können Herausforderungen wie Maßänderungen, ungleichmäßige Beschichtungen und Haftungsprobleme auftreten. Durch die Anpassung der Bearbeitungstoleranzen im Vorfeld, die Optimierung der Beschichtungsparameter durch Probeläufe und den Einsatz kundenspezifischer Vorrichtungen haben wir diese Herausforderungen in einen zuverlässigen Prozess verwandelt, der konstant hochwertige Teile liefert.
Für Ingenieure, die vor ähnlichen Herausforderungen stehen, ist die Zusammenarbeit zwischen Maschinenbauern und Beschichtungsspezialisten entscheidend. Der Austausch bewährter Verfahren und die Optimierung von Prozessen mithilfe datenbasierter Erkenntnisse können potenzielle Probleme in Wettbewerbsvorteile verwandeln.
Wenn Sie Ihren Vernickelungsprozess verfeinern möchten oder Unterstützung beim CNC-Drehen benötigen, erreichen für eine Beratung. Die Beska-Team unterstützt Ihr Projekt mit Präzision und Qualität. Lassen Sie uns Ihre technischen Herausforderungen in leistungsstarke Lösungen verwandeln.
Unsere Fähigkeiten
Bei Beska liefern wir Kunden weltweit hochwertige Teile. Unser Leistungsspektrum geht über Rapid Prototyping hinaus. Erfahren Sie mehr über unser Angebot für Sie.


 German
 English
 Hebrew
 Turkish
 French
 Russian
 Spanish
 Portuguese