

Introdução
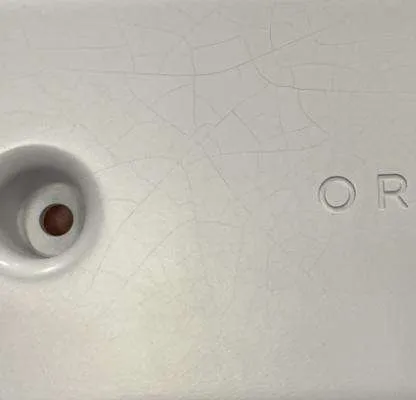
Resumo do Projeto
| Informações do Projeto | Detalhes |
|---|---|
| Material | abdômen |
| Processamento | Usinagem CNC |
| Acabamento de superfície | Pintura |
| Cliente | Indústria Eletrônica |
| Problema | Rachaduras na pintura |
Por que escolher pintura?
A pintura é uma técnica comum de acabamento de superfícies para peças plásticas. Ela oferece uma ampla gama de benefícios.
Apelo estético aprimorado
Propriedades protetoras aprimoradas
Análise de causa raiz
Recriamos as condições do cliente e revisamos cada etapa do nosso fluxo de trabalho de acabamento de pintura:
Compatibilidade entre material e revestimento
A laca original apresentou alta dureza, mas com baixo alongamento. O plástico ABS naturalmente se expande e se contrai com a temperatura e o manuseio. A tinta rígida não conseguiu acompanhar esses movimentos, gerando tensões microscópicas que acabaram fraturando a película de tinta.
Uniformidade da aplicação de pulverização
Pistolas de pulverização automatizadas aplicavam muito material nas bordas. Nessas áreas empilhadas, a película úmida mais espessa demorava mais para curar internamente. A camada superficial endurecia primeiro, retendo solventes abaixo. À medida que os solventes evaporavam, a pressão interna causava rachaduras na camada.
Condições de cura
Confiamos na secagem ao ar ambiente. As altas temperaturas na oficina de Beska (em torno de 25 °C e umidade relativa de 60%) levaram à evaporação inconsistente do solvente. Algumas áreas secaram rápido demais sob as luzes, enquanto as zonas sombreadas retiveram a umidade. Esses perfis de cura irregulares exacerbaram as tensões internas.
Como lidamos com isso?
Após revisar cada etapa, tivemos um plano de melhoria abrangente com 4 etapas, conforme abaixo:
1. Atualizar sistema de revestimento
- Mudamos para um verniz de acabamento flexível curável por UV projetado para substratos de material ABS.
- Plastificantes e agentes anti-rachaduras adicionados para aumentar seu alongamento e adesão.
2. Refinar os parâmetros de pulverização
- Pressão de pulverização reduzida de 2,5 bar para 2,0 bar.
- Taxa de fluxo reduzida de 1,2 mL/s para 1,0 mL/s.
Adotou uma técnica de camada leve de múltiplas passagens, limitando cada passagem a 15–20 μm, especialmente em bordas e cantos.
3. Controle a cura em baixa temperatura
- Instalou um forno de circulação de ar ajustado para 50–70 °C.
- Tempo de permanência adaptado (20–30 minutos) à espessura da tinta.
Por meio do monitoramento da umidade, foi garantido um fluxo de ar uniforme para evitar pontos quentes localizados.
4. Acabamento com proteção UV e controle de qualidade aprimorado
- Após a aplicação de um fino acabamento resistente a UV, ele secou em menos de cinco minutos, reforçando ainda mais a resistência a produtos químicos e arranhões.
- Instituiu três estágios de inspeção: pré-pulverização, pós-pulverização e pós-cura.
- Introduziu testes de adesão cruzada para verificar a integridade do revestimento antes da aprovação.
Depois de seguir esses 4 passos, as peças finais usinadas em ABS CNC parecem muito melhores do que antes.
Result & Feadback
Qual é o resultado final? Constatamos que não há defeitos: não houve rachaduras, casca de laranja ou falhas de adesão, mesmo sob luz forte. Após a pintura, 200 peças de ABS apresentaram brilho e precisão de cor consistentes.
Qual foi a resposta que recebemos do Mike?
As peças usinadas em ABS CNC retrabalhadas superaram minhas expectativas. O acabamento é impecável e durável. Obrigado pela rapidez e competência.
Depois de receber o e-mail do Mike, mal podíamos esperar para compartilhá-lo com nossa equipe de produção. E agradecemos imensamente pelo esforço deles.

Conclusão
Este projeto reforçou três princípios-chave para o acabamento por pulverização de peças plásticas:
- Adapte a flexibilidade da tinta ao movimento do substrato.
- Controle a espessura do revestimento com configurações precisas de pulverização e camadas multipassagem.
- Garanta uma cura consistente por meio do gerenciamento de temperatura e fluxo de ar.
Para evitar problemas futuros como este, atualizamos nossa documentação de processo: cada trabalho de pintura em ABS ou outros materiais agora utiliza apenas lacas de cura UV aprovadas, segue as novas diretrizes de parâmetros de pulverização e passa pelo nosso protocolo de controle de qualidade de três etapas. De acordo com os relatórios, nunca mais tivemos problemas como este.
Molde Beska
O que você acha deste estudo de caso? Você já encontrou problemas semelhantes? Gostaríamos de ouvir sua opinião. O que a equipe Beska pode fazer vai além da usinagem CNC e do acabamento de superfícies. Confira os detalhes para ver o que mais podemos fazer por você!


 Portuguese
 English
 Hebrew
 Turkish
 French
 Russian
 German
 Spanish