

Введение
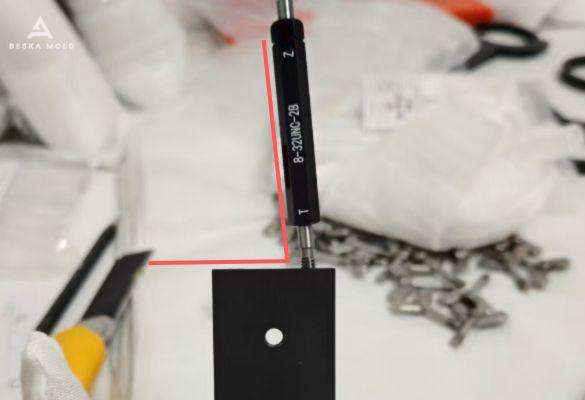
Когда нестандартные дизайны превращаются в обычную головную боль
- Неравномерное усилие инструмента: Асимметричная конструкция заставляла инструменты «танцевать» вместо того, чтобы резать прямо, в результате чего повсюду появлялись отверстия.
- Низкая точность резьбы: Зажим был кошмаром. Вибрации во время нарезания резьбы превратили нашу резьбу в грязную, неровную массу.
- Плохое качество поверхности: Следы от инструментов и трения оставили на поверхностях такой вид, будто их протащили через песчаную бурю.
- Ошибки позиционирования: Сложная геометрия деталей привела к тому, что отверстия были расположены немного не в том месте, что означало попрощаться с точностью сборки.
- Материальные проблемы: Заусенцы и напряжение при обработке грозили деформировать детали, превращая их в металлолом.
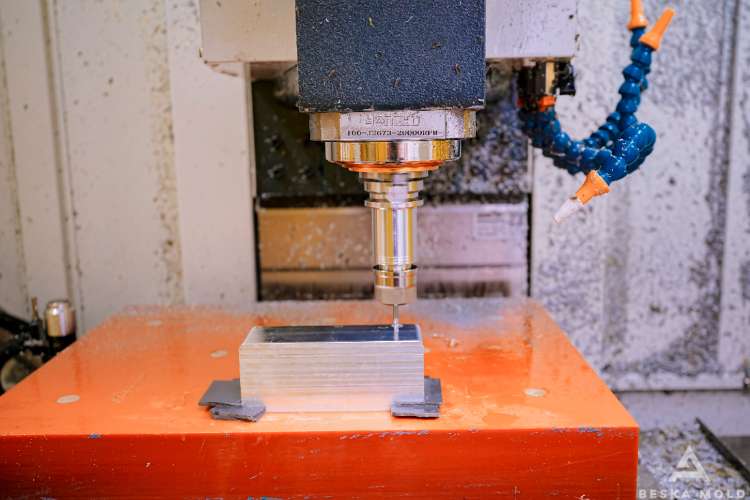
Виновник: приспособление не удержало позиции
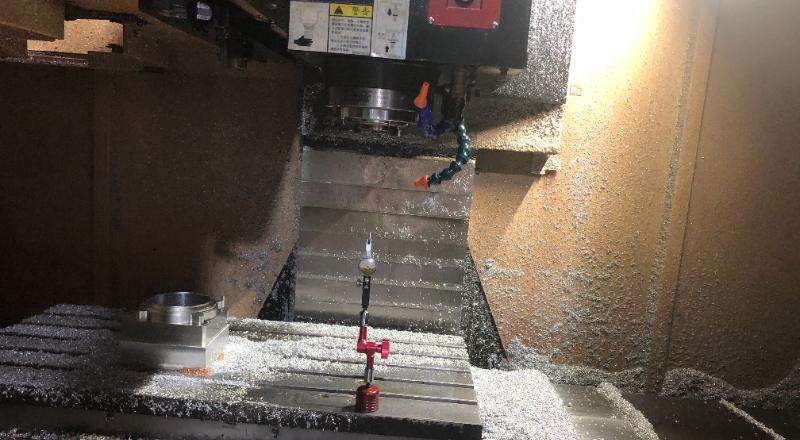
Мы дважды проверили наше позиционирование с помощью проектора — точно. Так что же пошло не так? Ответ был совершенно очевиден: наше приспособление. Стандартное приспособление просто не могло справиться с причудливой геометрией детали. Во время нарезания резьбы усилие заставляло заготовку шевелиться, как желе, сбрасывая резьбу. Выделились два основных недостатка:
1. Неточные элементы определения местоположения: Позиционирующие штифты и пазы были похожи на обувь, которая не подходила по размеру, — они оставляли зазоры.
2. Недостаточная жесткость: Под действием нагрузки приспособление согнулось, как скрепка, сместив деталь совсем немного, но этого оказалось достаточно, чтобы все испортить.
Наше решение: почините приспособление, а не просто деталь
- Индивидуальная конструкция зажима: Мы создали приспособление, которое обнимало деталь, как сшитый на заказ костюм. Больше никаких шатаний — только несокрушимая стабильность. Это убило двух зайцев одним выстрелом: более высокая точность зажима и нулевая вибрация.
- Материал высокой жесткости: Долой хлипкие штуки, давай сталь высокой жесткости. Крепеж выдержал, сколько бы сил мы на него ни наваливали.
- Проверка в реальном времени: Мы ничего не оставляли на волю случая. Мы проверяли каждый шаг с помощью координатно-измерительной машины (КИМ) и резьбовых калибров — как будто у нас есть босс, который занимается микроменеджментом, но в хорошем смысле.
Эти изменения не просто исправили отклонение апертуры; они дали нам нити, выстроенные в ряд, как солдатики, поверхности, достаточно гладкие, чтобы отражать свет, и детали, которые подходят друг другу, как кусочки пазла.
Окончательный результат
Последние детали? Безупречные. Они с блеском прошли все испытания на допуски и функциональность. Обновив приспособление и ужесточив контроль процесса, мы не просто оправдали ожидания клиента — мы их превзошли. То, что могло стать производственной катастрофой, стало мастер-классом по решению проблем.
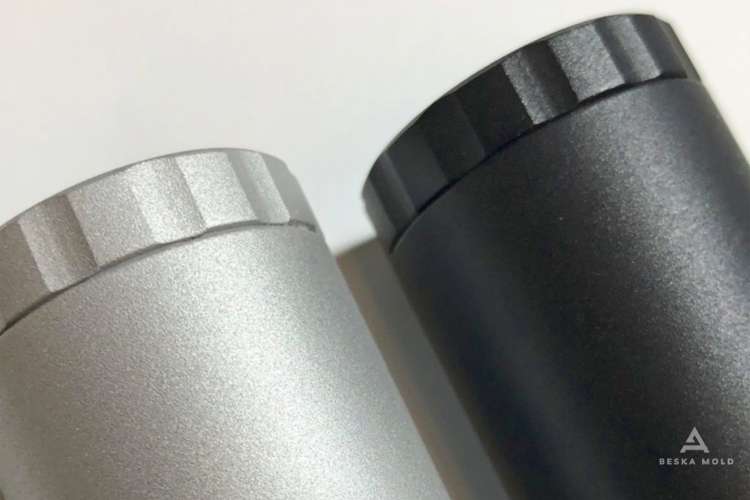
Вы можете посмотреть фотографии, чтобы увидеть, как детали выглядят по-разному до и после устранения проблемы. Результат очевиден. Как отреагировал наш клиент на детали, когда получил их? Он доволен окончательными деталями и готов отправить больше заказов по проектам в последующие месяцы. Какая замечательная новость!

Заключение
Вот вывод: когда вы имеете дело с кривыми формами и резьбовыми отверстиями, приспособление — ваш невоспетый герой. Независимо от того, выполняете ли вы токарные работы, фрезерование или сверление, стабильность детали — основа точности. В следующий раз, когда вы столкнетесь с отклонением апертуры или несоосностью резьбы, не вините инструмент — проверьте, как вы удерживаете деталь.
Боретесь с похожими проблемами в ваших проектах по обработке алюминия на станках с ЧПУ? Нужна помощь в повышении точности резьбы в сложных компонентах? Связаться с нами. В Беска, мы всегда ставим качество на первое место для любого проекта по обработке. Хотите узнать больше о наших возможностях обработки? Нажмите на кнопки!


 Russian
 English
 Hebrew
 Turkish
 French
 German
 Spanish
 Portuguese